Máy in 3d in một sản phẩm mất bao lâu? Bảng định mức
Th9
Tổng quan: Thời gian in một sản phẩm 3D mất bao lâu?
Thời gian in 3D một sản phẩm hoàn chỉnh thường dao động từ 30 phút đến vài chục giờ tùy thuộc vào kích thước, độ phức tạp và công nghệ vận hành thực tế tại xưởng của Thien Nhan Group.
Khi mới bắt đầu tìm hiểu về công nghệ tạo mẫu nhanh, câu hỏi đầu tiên mà tôi thường nhận được từ các anh chị khách hàng là: “In một sản phẩm bằng máy in 3D mất bao lâu?”. Thực tế, không có một con số cố định áp dụng chung cho mọi mô hình. Một chiếc móc khóa nhỏ gọn sẽ có tốc độ hoàn thành khác hoàn toàn so với một linh kiện cơ khí hay bức tượng nghệ thuật khổ lớn.
Trong quá trình tư vấn và triển khai thực tế cho hàng trăm dự án, tôi nhận thấy việc nắm rõ định mức thời gian giúp anh chị chủ động tuyệt đối trong kế hoạch sản xuất, tránh tình trạng hụt tiến độ hoặc hoang mang khi thấy máy chạy lâu hơn dự báo. Để giải đáp chi tiết thắc mắc máy in 3d in một sản phẩm mất bao lâu, chúng ta hãy cùng phân tích bảng định mức tổng quan dưới đây.
Bảng định mức chi tiết thời gian in 3D theo kích thước và sản phẩm
Thời gian hoàn thiện một mô hình 3D dung tích nhỏ dưới 10cm thường mất từ 45 phút đến 2 giờ với mức tối ưu cân bằng giữa độ mịn và tốc độ.
Đối với các anh chị đang tìm kiếm thông tin định mức để phục vụ công việc thiết kế hoặc nhận đơn hàng gia công, việc nắm bắt mốc thời gian theo từng quy mô sản phẩm là vô cùng quan trọng. Dữ liệu này được đúc kết từ thực nghiệm vận hành các dòng máy in phổ biến hiện nay.
Bên cạnh thời gian máy chạy trực tiếp, anh chị cũng cần tính toán thêm khoảng thời gian cho khâu hậu xử lý (tháo support, chà nhám, sấy hoặc rửa cồn IPA). Đây là yếu tố cốt lõi giúp sản phẩm đạt tiêu chuẩn kỹ thuật trước khi bàn giao cho đối tác.
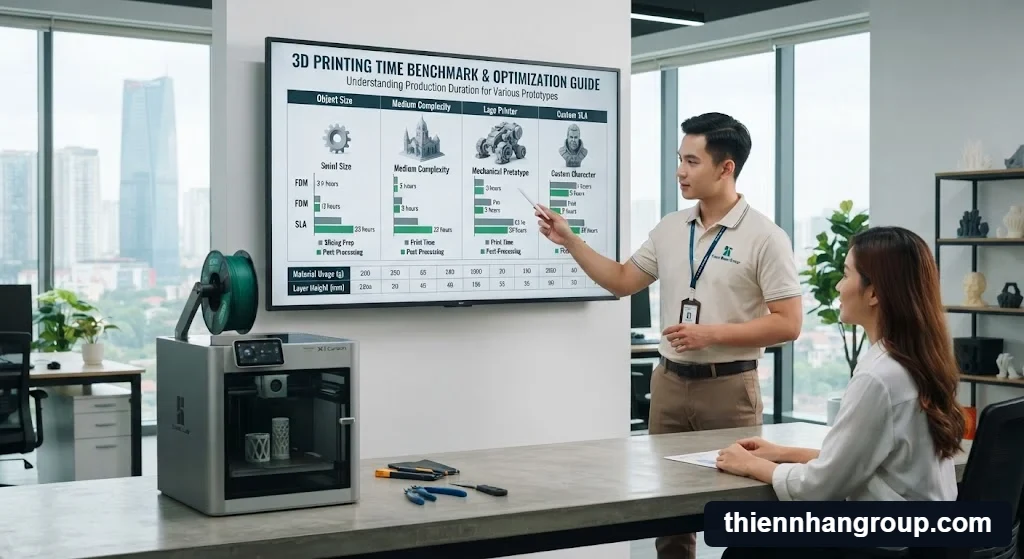
Bảng định mức chi tiết máy in 3d in một sản phẩm mất bao lâu
| Quy mô sản phẩm | Kích thước / Đặc điểm | Thời gian in thực tế | Thời gian hậu xử lý |
|---|---|---|---|
| Mô hình nhỏ, đơn giản | Dưới 10cm (móc khóa, chân đế, ốp nhỏ) | 30 phút — 2 giờ | 15 — 30 phút |
| Mô hình trung bình | Cao 15cm — 20cm (tượng trưng bày, vỏ hộp) | 4 — 12 giờ | 30 — 60 phút |
| Chi tiết cơ khí khổ lớn | Linh kiện kỹ thuật, prototype phức tạp | 15 — 36 giờ | 1 — 3 giờ |
| Sản phẩm nghệ thuật cao cấp | Độ nét cao, yêu cầu bề mặt hoàn hảo | 8 — 24 giờ | 2 — 4 giờ |
5 yếu tố kỹ thuật quyết định tốc độ và thời gian in 3D
Tốc độ và thời gian hoàn thành sản phẩm 3D chịu sự chi phối trực tiếp của 5 thông số kỹ thuật cốt lõi trên phần mềm cắt lớp (Slicer) và phần cứng máy in.
Trong quá trình vận hành, tôi thường gặp trường hợp khách hàng thắc mắc vì sao cùng một file thiết kế nhưng khi đưa qua các máy hoặc cấu hình khác nhau lại chênh lệch thời gian đáng kể. Sự chênh lệch này đến từ bản chất cấu trúc và cách anh chị thiết lập các thông số cơ khí.
Việc hiểu rõ từng yếu tố sẽ giúp anh chị chủ động điều chỉnh để tối ưu hóa năng suất mà không làm tổn hại đến chất lượng cơ học của vật thể.
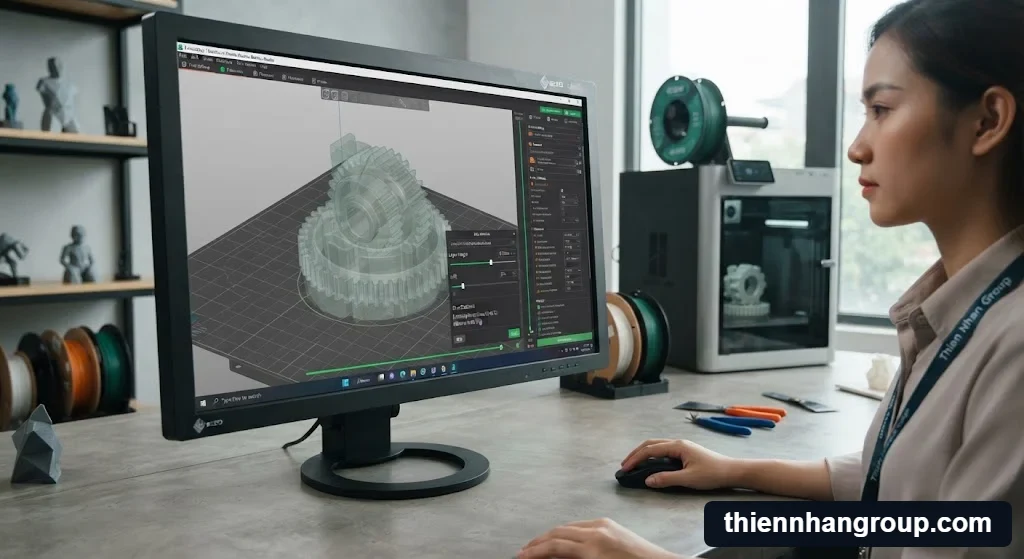
Phân tích thông số cắt lớp máy in 3d in một sản phẩm mất bao lâu
Chiều cao lớp in Layer Height từ 0.1mm đến 0.28mm
Lớp in 0.1mm — nghĩa là độ dày mỗi lớp nhựa đắp lên tương đương 2 sợi tóc, mang lại bề mặt cực mịn nhưng buộc đầu phun phải đi nhiều vòng hơn, làm thời gian in kéo dài gấp đôi so với mức 0.28mm chuyên dùng cho bản mẫu thô.
Mật độ điền đầy Infill Density từ 15% đến 100%
Cấu trúc rỗng 15% — nghĩa là tiết kiệm tối đa thời gian và vật liệu, trong khi in đặc ruột 100% sẽ tốn thời gian gấp từ 2 đến 3 lần do đầu phun phải lấp đầy toàn bộ khoang bên trong vật thể.
So sánh công nghệ FDM và Resin SLA: Công nghệ nào in nhanh hơn?
Công nghệ FDM in nhanh theo từng đường line sợi nhựa còn công nghệ Resin SLA in theo từng lớp mặt phẳng quang hóa, giúp tối ưu thời gian khi in mẻ số lượng lớn.
Khi lựa chọn thiết bị, nhiều anh chị thường phân vân giữa hai dòng máy in nhựa sợi FDM và máy in nhựa lỏng Resin (SLA). Bản chất công nghệ tạo hình hoàn toàn khác biệt dẫn đến thời gian hoàn thành cũng có những đặc thù riêng:
Đối với FDM, thời gian tỷ lệ thuận với tổng chiều dài đường đi của đầu phun — nghĩa là in càng nhiều vật thể trên cùng một bàn in thì thời gian càng cộng dồn tuyến tính. Ngược lại, với Resin SLA, thời gian in một mẻ chỉ tính theo chiều cao trục Z của vật thể cao nhất — nghĩa là anh chị in 1 mô hình hay xếp đầy kín bàn in thì thời gian hoàn thành vẫn giữ nguyên.
Tuy nhiên, các dòng máy Resin đòi hỏi thêm công đoạn rửa cồn IPA và sấy UV hoàn thiện, trong khi FDM chỉ cần tháo cấu trúc hỗ trợ (support) cơ học.
Tại sao phần mềm Slicer báo một đằng nhưng thực tế in chạy một nẻo?
Thời gian thực tế trên máy in thường chênh lệch từ 20 đến 40 phần trăm so với dự báo của phần mềm Slicer do các khoảng thời gian trễ phần cứng và thao tác thủ công phát sinh trong quá trình vận hành.
Trong quá trình đồng hành cùng nhiều anh chị mới bắt đầu bước chân vào lĩnh vực in 3D, tôi thường nhận được những câu hỏi đầy hoang mang: “Sao phần mềm Cura hay PrusaSlicer báo file này in mất 4 tiếng rưỡi, nhưng khi tôi bấm chạy thực tế thì mất tới hơn 6 tiếng mới xong? Phải chăng máy của tôi đang bị lỗi tốc độ?”.
Thực tế kỹ thuật không phải như vậy. Các phần mềm cắt lớp (Slicer) chỉ tính toán khoảng cách hình học lý thuyết của đường đi đầu phun trên không gian 3D, hoàn toàn bỏ qua các khoảng trễ cơ học và nhiệt động lực học ngoài đời thực. Hiểu rõ điều này sẽ giúp anh chị giải tỏa hoàn toàn tâm lý lo lắng và quản trị thời gian chính xác hơn.
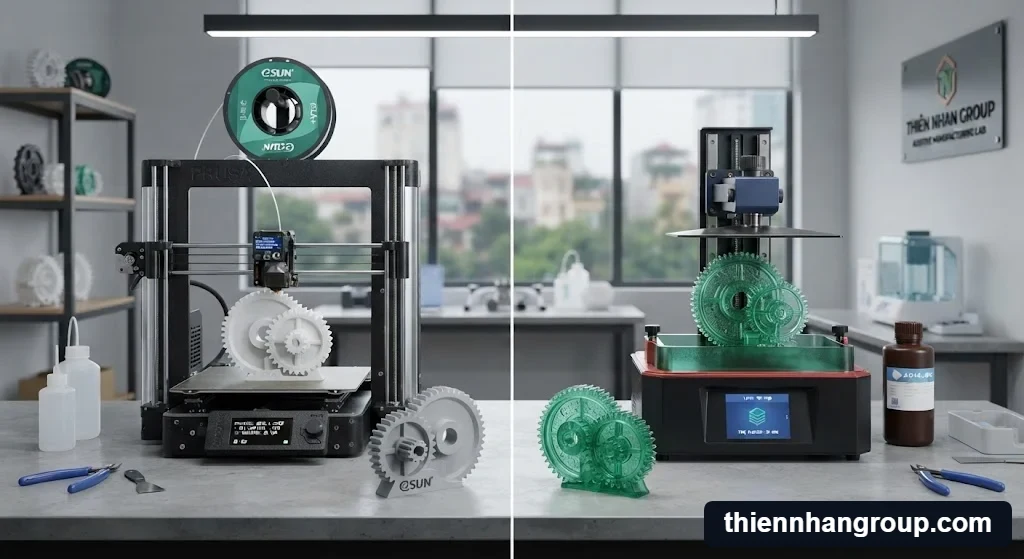
So sánh công nghệ và thời gian máy in 3d in một sản phẩm mất bao lâu
Độ trễ gia nhiệt bàn và đầu phun ban đầu
Thời gian gia nhiệt bàn in lên 60 độ C và đầu phun lên 200 độ C thường mất từ 3 đến 5 phút trước khi bước vào lớp nhựa đầu tiên — nghĩa là đồng hồ bấm giờ thực tế đã bắt đầu chạy trước khi đầu phun kịp nhả giọt nhựa nào.
Thời gian bù tốc độ góc cua và gia tốc
Khi đầu phun di chuyển qua các góc cua hẹp hoặc chi tiết sắc nhọn, hệ thống điều khiển phải tự động giảm tốc độ (junction deviation và acceleration) để đảm bảo mô hình không bị văng hoặc rung lắc — nghĩa là thời gian chạy qua các đoạn gấp khúc sẽ chậm hơn nhiều so với tốc độ tối đa định mức trên phần mềm.
Làm thế nào để tối ưu tốc độ in cao tốc (High-speed CoreXY) mà không gãy nứt sản phẩm?
Các dòng máy in 3D tốc độ cao kiến trúc CoreXY có thể rút ngắn 30 đến 50 phần trăm thời gian hoàn thành nếu anh chị cân chỉnh chuẩn xác giới hạn dòng chảy nhựa và nhiệt độ đùn.
Đối với các kỹ sư R&D hoặc chủ xưởng đang cần giải quyết bài toán gia công sản xuất loạt nhỏ (batch production) với tiến độ gấp gáp cho đối tác doanh nghiệp, việc đầu tư vào các dòng máy in tốc độ cao là hướng đi tất yếu. Tuy nhiên, nếu cố tình đẩy tốc độ in lên mức tối đa mà bỏ qua giới hạn chịu nhiệt của vật liệu, sản phẩm rất dễ gặp hiện tượng thiếu nhựa, đứt quãng đường line hoặc nứt gãy giữa các lớp.
Kinh nghiệm thực chiến của tôi cho thấy, để khai thác hết hiệu năng của máy in cao tốc mà vẫn đảm bảo độ bền cơ học chịu lực, anh chị cần phối hợp đồng bộ giữa phần cứng chịu nhiệt và chất lượng sợi nhựa đầu vào.
Tối ưu tốc độ cao cho máy in 3d in một sản phẩm mất bao lâu
Kiểm soát lưu lượng dòng chảy nhựa (Flow Rate)
Tốc độ tối đa 300 mm/s — nghĩa là anh chị bắt buộc phải tăng nhiệt độ đầu phun thêm 5 đến 10 độ C so với bình thường để nhựa kịp nóng chảy và đùn ra mượt mà, đồng thời cần trang bị phụ tùng ống silicon bọc đầu phun máy in 3D Anycubic nhằm giữ ổn định nhiệt độ vùng nung chảy.
Sấy khô sợi nhựa trước khi in tốc độ cao
Độ ẩm trong sợi nhựa filament — nghĩa là kẻ thù số một gây bọt khí và giảm tốc độ đùn, do đó anh chị nên sử dụng thiết bị chuyên dụng như máy sấy sợi nhựa in 3D FDM Creality Space Pi V2 để sấy khô sợi nhựa trước khi đưa vào máy chạy batch production.
Giải pháp cung cấp thiết bị và vật liệu in 3D chính hãng tại Thien Nhan Group
Thien Nhan Group cung cấp trọn gói giải pháp thiết bị, vật liệu in 3D và tư vấn mô phỏng định mức kỹ thuật chuyên sâu giúp doanh nghiệp tối ưu hóa 100% tiến độ dự án.
Trong chặng đường hơn 10 năm đồng hành cùng ngành tạo mẫu nhanh và cơ khí chế tạo, tôi hiểu rằng mỗi phút chậm trễ trong khâu bàn giao mẫu prototype đều có thể ảnh hưởng lớn đến hợp đồng thương mại của quý anh chị.
Đó là lý do tại Thien Nhan Group, chúng tôi không chỉ đơn thuần cung cấp các dòng máy in 3D FDM, Resin SLA hay vật liệu cuộn nhựa filament chính hãng, mà còn trực tiếp hỗ trợ kỹ thuật, bóc tách bản vẽ CAD và mô phỏng chính xác thời gian in thực tế cho từng đơn hàng cụ thể của khách hàng.
Quý anh chị có nhu cầu nhận báo giá, tư vấn giải pháp kỹ thuật hoặc kiểm tra định mức thời gian sản xuất loạt nhỏ, xin vui lòng liên hệ trực tiếp với chúng tôi tại Số 57, Đường số 36, Khu Nhà Ở Công ty Đông Nam, Khu phố 21, Phường Hiệp Bình, Thành phố Hồ Chí Minh, Việt Nam để nhận sự hỗ trợ tận tâm và chuyên nghiệp nhất.
Máy in 3D chạy liên tục qua đêm 24–48 tiếng có an toàn không khi đặt tại nhà riêng?
Máy in 3D vận hành liên tục qua đêm hoàn toàn an toàn nhờ mức tiêu thụ điện năng chỉ từ 200W đến 350W kèm cơ chế tự ngắt quá nhiệt thông minh.
Một trong những nỗi lo lắng âm thầm lớn nhất của các anh chị mới bắt đầu đầu tư máy in 3D hoặc các gia chủ đặt máy ngay trong không gian sinh hoạt là việc để thiết bị cặm cụi chạy xuyên đêm trong khoảng thời gian từ 24 đến 48 tiếng. Liệu lưới điện gia đình có chịu tải nổi không? Máy chạy lâu có bị chập cháy hay quá nhiệt bộ phận nung không?
Dựa trên kinh nghiệm thực tế vận hành và kỹ thuật điện tử, tôi xin khẳng định rằng các dòng máy in 3D hiện đại đều được thiết kế tối ưu hóa năng lượng và độ an toàn phần cứng rất cao. Anh chị hoàn toàn có thể yên tâm bấm nút chạy máy trước khi đi ngủ và nhận thành phẩm vào sáng hôm sau mà không cần túc trực canh gác.
Công suất tiêu thụ điện thực tế tương đương một chiếc tủ lạnh nhỏ
Mức tiêu thụ điện trung bình của một máy in 3D FDM dao động từ 200W đến 350W — nghĩa là tiền điện tiêu hao cho một ca in kéo dài 24 tiếng chỉ tương đương khoảng vài số điện, hoàn toàn không gây quá tải cho hệ thống điện dân dụng gia đình.
Hệ thống bảo vệ chống quá nhiệt Thermal Runaway Protection
Bo mạch chủ của máy in đều được tích hợp sẵn thuật toán kiểm soát nhiệt độ tự động ngắt nguồn — nghĩa là nếu cảm biến nhiệt phát hiện đầu phun bị lệch hoặc vượt quá ngưỡng an toàn do lỗi phần cứng, máy sẽ lập tức ngắt điện hoàn toàn để phòng ngừa mọi rủi ro về nhiệt.
Tác động của môi trường phòng in và tiêu chuẩn bảo trì định kỳ
Kiểm soát ổn định nhiệt độ môi trường và bảo dưỡng định kỳ sau 200 giờ hoạt động là chìa khóa cốt lõi giúp duy trì tốc độ và độ bền cơ học cho máy in 3D.
Bên cạnh các thông số cài đặt trên phần mềm, môi trường xung quanh nơi đặt máy in cũng đóng vai trò quyết định đến thời gian hoàn thành sản phẩm. Nếu phòng đặt máy chịu luồng gió điều hòa thổi trực tiếp hoặc nhiệt độ quá lạnh, các loại nhựa nhạy cảm như ABS hoặc PETG sẽ rất dễ bị co ngót, cong vênh (warping) ở các góc đáy. Hiện tượng này buộc anh chị phải giảm tốc độ in hoặc làm lại từ đầu, gây lãng phí lớn về thời gian.
Thêm vào đó, để máy luôn vận hành mượt mà với hiệu suất cao nhất, việc duy trì quy chuẩn bảo dưỡng cơ khí là điều không thể bỏ qua.
Kiểm soát gió lùa và nhiệt độ phòng in ổn định
Nhiệt độ phòng lý tưởng từ 20 đến 28 độ C — nghĩa là hạn chế tối đa các luồng gió quạt hoặc điều hòa thốc thẳng vào bàn in, giúp các lớp nhựa bám dính hoàn hảo và duy trì đúng tốc độ thiết kế ban đầu mà không bị gián đoạn.
Bảo trì hệ thống cơ khí và sấy sợi nhựa định kỳ
Chu kỳ bảo dưỡng 200 giờ hoạt động — nghĩa là anh chị cần tra dầu mỡ chuyên dụng cho thanh dẫn hướng và siết lại dây đai, đồng thời kết hợp sử dụng thiết bị chuyên dụng như máy sấy sợi nhựa in 3D Creality Space Pi Plus V2 để loại bỏ hoàn toàn độ ẩm, giữ cho tốc độ đùn nhựa luôn đạt định mức tối ưu.
Các câu hỏi thường gặp về thời gian in 3D
Phần mềm cắt lớp Slicer báo thời gian in là 4 tiếng rưỡi nhưng thực tế chạy mất tới 6 tiếng, nguyên nhân do đâu?
Hiện tượng này xảy ra do phần mềm Slicer chỉ tính toán khoảng cách di chuyển lý thuyết của đầu phun. Thời gian thực tế bên ngoài thường cộng thêm 20 đến 40 phần trăm do thời gian gia nhiệt bàn và đầu phun ban đầu, thời gian bù tốc độ khi chuyển hướng ở các góc cua phức tạp và các thao tác nạp đổi nhựa.
Máy in 3D để chạy liên tục qua đêm 24 đến 48 tiếng có sợ bị chập điện hay quá tải không?
Máy in 3D tiêu thụ công suất trung bình từ 200W đến 350W, tương đương một chiếc tủ lạnh nhỏ, hoàn toàn an toàn với lưới điện gia dụng. Các dòng máy chính hãng đều tích hợp tính năng bảo vệ quá nhiệt Thermal Runaway Protection tự ngắt nguồn khi có sự cố, đảm bảo an toàn tuyệt đối khi chạy qua đêm.
In mô hình đặc ruột với mật độ Infill 100% tốn gấp mấy lần thời gian so với in rỗng chuẩn 15%?
In đặc ruột 100% sẽ tốn thời gian gấp từ 2 đến 3 lần so với cấu trúc rỗng Infill 15% đến 20%, đồng thời tiêu tốn lượng nhựa gấp nhiều lần nhưng chỉ tăng thêm một phần độ cứng cơ học. Do đó, các kỹ sư thường khuyến nghị dùng cấu trúc lưới tổ ong 15-20% để tối ưu cả thời gian lẫn trọng lượng.
Khâu hậu xử lý sau khi in 3D mất trung bình bao lâu?
Thời gian hậu xử lý thường chiếm khoảng 30% đến 40% tổng thời gian hoàn thành sản phẩm. Đối với nhựa FDM, việc tháo support và chà nhám mất từ 30 phút đến 2 giờ; đối với nhựa Resin SLA, quy trình rửa cồn IPA và sấy UV hoàn thiện mất khoảng từ 1 đến 3 tiếng tùy kích thước vật thể.
Độ dày lớp in Layer Height 0.1mm và 0.28mm khác biệt thế nào về thời gian hoàn thành?
Lớp in 0.1mm đem lại bề mặt cực kỳ mịn màng nhưng đòi hỏi đầu phun đi nhiều lớp hơn, khiến thời gian in kéo dài gấp đôi so với mức 0.28mm chuyên dùng cho in nhanh bản mẫu thô. Người dùng nên chọn 0.2mm làm mức cân bằng tối ưu giữa thời gian và thẩm mỹ.
Thien Nhan Group hỗ trợ khách hàng doanh nghiệp tính toán định mức sản xuất và chọn máy như thế nào?
Thien Nhan Group trực tiếp tư vấn thông số kỹ thuật, mô phỏng thời gian chạy thực tế cho từng file CAD của doanh nghiệp, đồng thời cung cấp các dòng máy in tốc độ cao CoreXY và vật liệu chính hãng tại Số 57, Đường số 36, Khu Nhà Ở Công ty Đông Nam, Khu phố 21, Phường Hiệp Bình, Thành phố Hồ Chí Minh, Việt Nam.
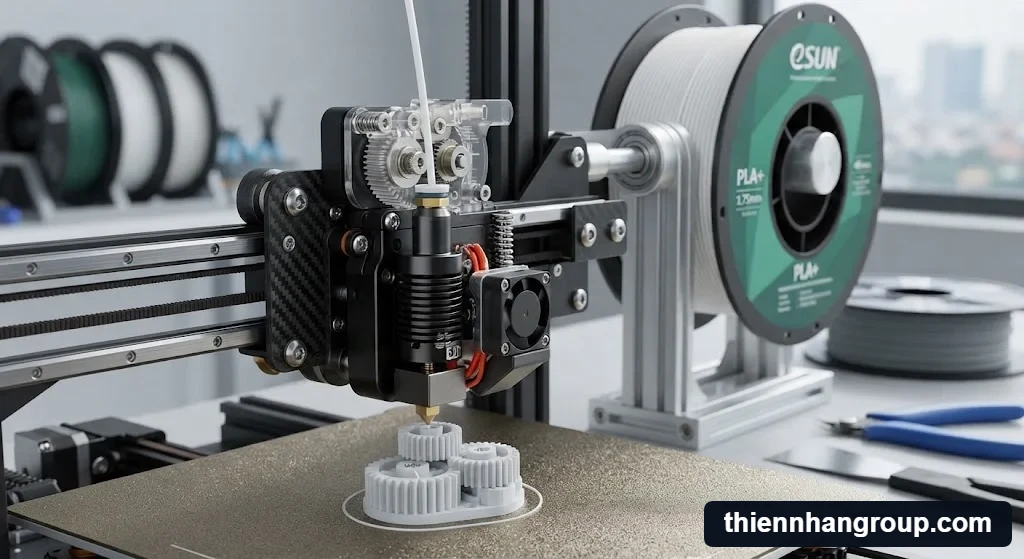
Chi tiết kỹ thuật cấu tạo của máy in 3d in một sản phẩm mất bao lâu
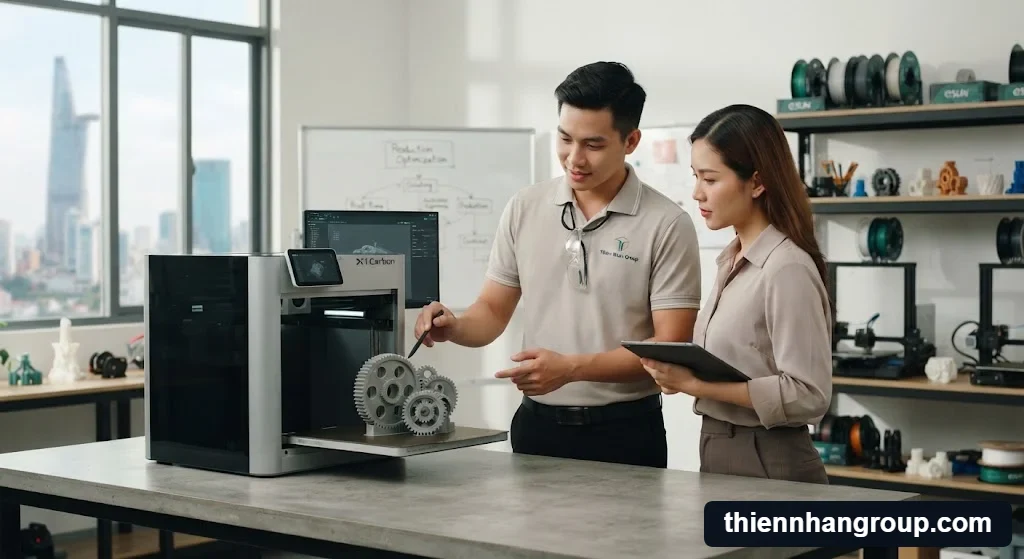
Kỹ thuật viên tư vấn giải pháp máy in 3d in một sản phẩm mất bao lâu
Cần tư vấn giải pháp và mô phỏng thời gian in 3D chính xác?
Nếu quý anh chị đang cần bóc tách file thiết kế, tính toán định mức thời gian sản xuất hoặc lựa chọn dòng máy in phù hợp cho dự án của mình, đội ngũ kỹ thuật của chúng tôi luôn sẵn sàng hỗ trợ đồng hành.
Tôi là Lê Minh Thuận, tốt nghiệp Kỹ Sư Ngành Công nghệ vật liệu tại Đại Học Bách Khoa TP. Hồ Chí Minh, tôi đã có nhiều năm tìm hiểu sâu về máy in 3D, vật liệu in 3D và các giải pháp ứng dụng công nghệ này trong thực tế. Hiện nay với vai trò Giám đốc Kỹ thuật tại Thiện Nhân Group, tôi mong muốn chia sẻ những kiến thức và kinh nghiệm mình đã tích lũy được một cách đơn giản, dễ hiểu và thực tế nhất. Tôi sẽ cung cấp những thông tin hữu ích về cách chọn máy, chọn vật liệu, sử dụng và ứng dụng máy in 3D, để mỗi người có thể tìm được giải pháp phù hợp với nhu cầu của mình.