Nhiệt độ phòng ảnh hưởng máy in 3d không? Cách xử lý
Th9
Cập nhật Tháng 09/2026: Có, nhiệt độ phòng ảnh hưởng nghiêm trọng đến máy in 3D. Ngưỡng nhiệt lý tưởng là 20°C – 30°C. Khi dưới 15°C hoặc có gió lùa, nhựa FDM sẽ sốc nhiệt gây cong vênh (Warping) và nứt lớp. Với máy Resin, nhiệt độ thấp làm dung dịch đặc quánh, mất độ bám dính và rớt mẫu. Nhựa PLA có thể in ở 20°C, nhưng ABS bắt buộc cần lồng ủ duy trì 35°C – 40°C.
Nhiệt độ phòng có ảnh hưởng trực tiếp và rất lớn đến quá trình cũng như chất lượng của máy in 3D. Đối với công nghệ in FDM, môi trường quá lạnh (dưới 20°C) hoặc có gió lùa sẽ làm sợi nhựa co ngót đột ngột, dẫn đến hiện tượng cong vênh (warping) và tách lớp, đặc biệt nghiêm trọng với nhựa ABS hay ASA. Đối với công nghệ in Resin, nhiệt độ thấp khiến dung dịch quang hóa bị đặc quánh lại, làm giảm độ bám dính và dễ gây rớt mẫu khỏi mâm in. Nhiệt độ phòng lý tưởng nhất để vận hành ổn định là từ 20°C đến 30°C. Tùy vào loại vật liệu sử dụng, người vận hành cần trang bị thêm lồng ủ kín (Enclosure) hoặc thiết bị làm ấm dung dịch để đảm bảo tỷ lệ in thành công cao nhất.
Nhiệt độ phòng ảnh hưởng máy in 3d không? Bao nhiêu là lý tưởng?
Giải đáp thắc mắc nhiệt độ phòng ảnh hưởng máy in 3d không: Có, mức độ ảnh hưởng cực kỳ lớn, với dải nhiệt độ lý tưởng chung để vận hành ổn định là 20°C – 30°C cho mọi không gian.
Từ kinh nghiệm triển khai hàng trăm hệ thống tại Thiên Nhân Group, tôi khẳng định rằng nhiệt độ môi trường là yếu tố sống còn quyết định thành bại của bản in. Khi nhiệt độ phòng tụt xuống dưới 15°C — điển hình như mùa đông tại miền Bắc — tỷ lệ hỏng bản in sẽ vọt lên tới 80%. Sự chênh lệch nhiệt độ quá lớn giữa bàn nhiệt, đầu phun và không khí xung quanh tạo ra cú “sốc nhiệt” vật lý mà không phần mềm (Slicer) nào có thể tự động bù trừ nếu thiếu sự can thiệp của người vận hành.
Nhựa in 3D FDM và Resin loại nào nhạy cảm với nhiệt độ lạnh hơn?
Cả hai công nghệ đều bị tác động, nhưng nhựa ABS (FDM) và Resin Standard là nhạy cảm nhất khi nhiệt độ phòng xuống dưới 20°C, đòi hỏi phải có thiết bị ủ nhiệt chuyên dụng.
Để Anh/Chị dễ hình dung và đối chiếu ngay với vật liệu đang sử dụng tại xưởng, dưới đây là bảng tổng hợp mức chịu nhiệt lý tưởng cho từng dòng nhựa phổ biến hiện nay. Việc nắm rõ ngưỡng nhiệt này giúp tối ưu hóa tỷ lệ thành công của mẻ in.
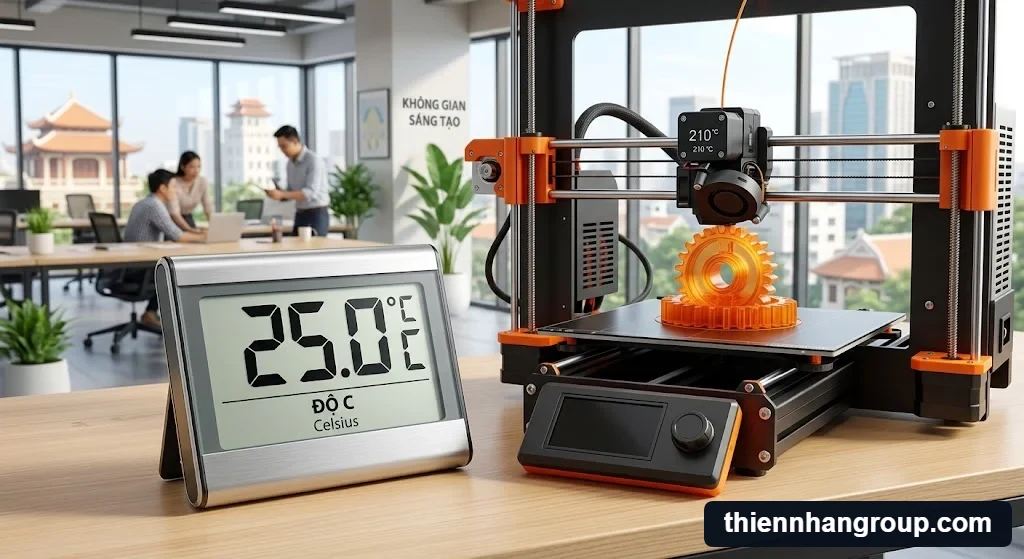
Bảng đo nhiệt độ lý tưởng giải quyết vấn đề nhiệt độ phòng ảnh hưởng máy in 3d không.
| Loại nhựa / Công nghệ | Nhiệt độ phòng lý tưởng | Lưu ý & Cảnh báo |
|---|---|---|
| Nhựa PLA (FDM) | 20°C – 25°C | Ít nhạy cảm nhất, in mượt mà trong phòng bật máy lạnh. |
| Nhựa PETG (FDM) | 22°C – 28°C | Chịu biến thiên nhiệt tốt hơn ABS nhưng dễ ngậm độ ẩm. |
| Nhựa ABS / ASA (FDM) | 35°C – 40°C | Cực kỳ nhạy cảm. Bắt buộc dùng lồng ủ kín cách nhiệt. |
| Resin Standard (SLA/DLP) | 25°C – 30°C | Dưới 20°C nhựa đặc quánh, mất bám dính gây rớt mâm. |
Kinh nghiệm thực chiến: Đừng nhầm lẫn giữa nhiệt độ phòng (Room Temp) và nhiệt độ in (Print Temp). Môi trường xung quanh lạnh sẽ lấy đi nhiệt lượng của vật liệu nhanh hơn mức tính toán của cảm biến máy in, dẫn đến những sai số vật lý không thể vãn hồi.
Mức độ chịu lạnh của nhựa FDM (PLA, ABS, PETG)
Nhựa PLA in mượt mà nhất ở 20°C, trong khi ABS là ác mộng nếu phòng dưới 35°C do đặc tính co ngót cực mạnh.
PLA là vật liệu “thân thiện” nhất, Anh/Chị hoàn toàn có thể đặt máy trong phòng ngủ máy lạnh 20°C mà vẫn in thành công. Tuy nhiên, ABS lại là một câu chuyện khác. Nhựa ABS đòi hỏi môi trường xung quanh phải duy trì ở mức 35°C – 40°C — nghĩa là Anh/Chị bắt buộc phải bọc kín máy bằng lồng ủ (Enclosure). Nếu in ABS ở không gian mở vào mùa lạnh, mẻ in sẽ nứt toác chỉ sau vài layer đầu. PETG nằm ở khoảng giữa, chịu lực va đập tương đương ABS nhưng có hệ số co ngót thấp hơn, là giải pháp thay thế tuyệt vời cho môi trường xưởng lạnh.
Đặc tính độ nhớt của dung dịch Resin khi dưới 20 độ C
Dưới 20°C, dung dịch Resin sẽ bị đặc quánh lại như mật ong, làm giảm tốc độ chảy và cản trở tia UV quang hóa.
Rất nhiều khách hàng thắc mắc tại sao mùa hè in mô hình sắc nét nhưng mùa đông lại hỏng liên tục. Nguyên nhân cốt lõi nằm ở “độ nhớt” (Viscosity). Dung dịch Resin khi gặp lạnh sẽ mất đi tính lưu động cần thiết. Khi đó, màn hình LCD chiếu tia UV lên một khối dung dịch quá đặc sẽ không đủ năng lượng để làm cứng lớp nhựa trong khoảng thời gian phơi sáng thông thường (Exposure Time). Hậu quả là các chi tiết viền bị sai lệch kích thước, mờ nhòe hoặc mất chi tiết nhỏ.
Tại sao mùa đông in 3D hay bị lỗi cong vênh và nứt tách lớp?
Nguyên nhân cốt lõi là sự co ngót vật lý do chênh lệch nhiệt độ đột ngột, khiến nhựa đang nung ở 200°C co rút cực nhanh khi tiếp xúc không khí lạnh.
Để xử lý triệt để phế phẩm, Anh/Chị cần hiểu rõ cơ chế vật lý đang phá hủy mẻ in. Hiện tượng này hiếm khi do phần cứng máy in lỗi, cũng không phải do file 3D thiết kế sai, mà hoàn toàn xuất phát từ sự biến thiên nhiệt độ cục bộ giữa các thành phần của khối nhựa đang được định hình.
Cơ chế gây Warping và Delamination trên máy FDM
Lớp nhựa nung gặp khí lạnh sẽ co rút nhanh hơn lớp đáy, tạo lực kéo nội ứng suất gây vênh góc (Warping) hoặc xé rách (Delamination).
Hãy hình dung sợi nhựa vừa đùn ra khỏi cụm đầu phun (Hotend) đang ở trạng thái nóng chảy hoàn toàn. Khi nhiệt độ phòng quá thấp, lớp bề mặt này nguội và co lại ngay lập tức. Trong khi đó, các lớp bên dưới vẫn đang được sưởi ấm và giãn nở từ bàn nhiệt (Heated Bed). Sự chênh lệch giãn nở nhiệt này tạo ra một lực nội ứng suất khổng lồ, kéo vểnh 4 góc của bản in tróc khỏi mặt bàn (Warping). Nguy hiểm hơn, nếu lực kéo đứt này xảy ra ở lưng chừng mô hình, nó sẽ xé rách liên kết giữa các lớp nhựa với nhau (Delamination), phá hủy cấu trúc chịu tải của sản phẩm công nghiệp.
Tại sao máy in Resin liên tục bị rớt mẫu khỏi mâm in?
Resin lạnh đặc quánh làm mất hoàn toàn độ bám dính của lớp móng (bottom layers) với mặt nhôm, khiến khối nhựa rớt tõm xuống khay VAT.
Trong công nghệ in SLA/DLP, 5 đến 10 lớp nhựa đầu tiên (Bottom Layers) đóng vai trò sống còn làm móng, neo giữ toàn bộ mô hình treo lộn ngược trên mâm in. Khi trời lạnh, dung dịch đặc lại làm bọt khí khó thoát ra ngoài, đồng thời cản trở sự đâm xuyên của tia UV. Hệ quả là lớp móng này không được đóng rắn hoàn toàn (Under-cured), độ bám vào mâm nhôm suy yếu trầm trọng. Khi mâm in giật lên, lực hút từ màng FEP dưới đáy khay lớn hơn lực bám của mâm nhôm, lập tức kéo đứt mô hình rơi thẳng xuống khay, gây lãng phí lớn và bắt buộc phải lọc cặn dung dịch lại từ đầu.
Sát thủ giấu mặt: Gió máy lạnh thổi vào máy in 3D có sao không?
Phòng bật điều hòa 25°C là lý tưởng, nhưng nếu để luồng gió thổi trực tiếp vào máy in, sự chênh lệch nhiệt cục bộ sẽ làm bản in nứt toác ngay lập tức.
Trong quá trình tư vấn hệ thống cho khách hàng tại miền Nam, tôi nhận thấy một sai lầm rất phổ biến: mọi người cho rằng phòng lạnh 25°C là môi trường hoàn hảo và không cần che chắn. Tuy nhiên, luồng gió lưu thông (Drafts) từ khe cửa sổ hoặc họng gió máy lạnh thổi ngang qua bàn in lại chính là “sát thủ vô hình”. Bản in đang nung ở 200°C khi bị một luồng khí 22°C – 25°C thổi qua liên tục sẽ bị giảm nhiệt độ cục bộ ở một mặt bên.
Sự chênh lệch này khiến một mặt của vật thể co ngót nhanh hơn mặt còn lại, bẻ cong toàn bộ cấu trúc khối nhựa. Kết quả là mô hình của Anh/Chị bị nhấc bổng một góc khỏi bàn nhiệt hoặc nứt ngang thân chỉ sau một đêm in. Việc kiểm soát nhiệt độ phòng không chỉ là con số trên nhiệt kế, mà còn là kiểm soát sự tĩnh lặng của không khí xung quanh máy.
Kinh nghiệm thực chiến: Nếu xưởng của Anh/Chị sử dụng máy lạnh trung tâm hoặc có quạt thông gió mạnh, hãy luôn đặt máy in 3D FDM ở góc khuất gió, hoặc tối thiểu phải có tấm chắn mica cao hơn mặt bàn in 30cm để cản luồng khí tĩnh.
4 Cách khắc phục lỗi in 3D do nhiệt độ phòng từ chuyên gia
Áp dụng đúng phương pháp từ bù trừ Slicer đến ủ nhiệt buồng in 40°C sẽ giúp Anh/Chị kiểm soát 100% tỷ lệ thành công của mẻ in.
Dưới đây là bộ 4 giải pháp thực tế được đúc kết từ hàng trăm dự án vận hành tại Thiên Nhân Group, đi từ các thủ thuật tinh chỉnh miễn phí trên phần mềm cho đến việc trang bị vật tư tối ưu nhất cho nhà xưởng.
Bù trừ nhiệt độ miễn phí bằng thông số Slicer (Bed temp, Cooling Fan)
Tinh chỉnh Slicer bằng cách tăng nhiệt bàn in thêm 5-10°C và tắt quạt tản nhiệt lớp đầu giúp giảm sốc nhiệt hiệu quả.
Đối với nhóm khách hàng cá nhân hoặc sinh viên chưa có ngân sách nâng cấp lồng ủ, phần mềm Slicer chính là công cụ cứu cánh mạnh mẽ nhất. Khi phòng lạnh hơn bình thường, Anh/Chị hãy tăng Bed Temp (nhiệt độ bàn) từ 60°C lên 65°C – 70°C đối với PLA để giữ ấm chân đế. Đồng thời, thiết lập tắt hoàn toàn Cooling Fan (0%) trong 3 đến 5 lớp in đầu tiên. Ngoài ra, việc bật tính năng Brim với 8-10 đường bao quanh mô hình sẽ gia tăng diện tích bám dính, chống lại lực co rút kéo vểnh góc rất hữu hiệu.
Cách ủ ấm chai dung dịch Resin an toàn tuyệt đối
Ngâm chai Resin kín vào chậu nước ấm 40-50°C trong vòng 15 phút giúp hóa lỏng nhựa đặc quánh mà không làm hỏng màng FEP.
Khách hàng chơi hệ SLA/DLP thường mắc sai lầm là dùng máy sấy tóc khò trực tiếp vào khay VAT. Việc này sinh ra lượng nhiệt không đều, làm biến dạng màng FEP và dễ gây chết điểm ảnh trên màn hình LCD. Phương pháp chuẩn kỹ thuật là giữ nguyên nắp chai, ngâm vào nước ấm trước khi đổ ra khay. Sự lưu động của resin sau khi được ủ ấm sẽ giúp tia UV quang hóa dễ dàng, cho ra chi tiết sắc sảo. Kỹ thuật này đặc biệt phát huy tác dụng tối đa khi kết hợp sử dụng dòng nhựa in 3D Resin Jamghe Nano 10K, đảm bảo mô hình giữ nguyên độ nét 9.99/10 dù môi trường có thay đổi.
Trang bị lồng ủ nhiệt (Enclosure) chuyên dụng cho máy FDM
Sử dụng lồng ủ nhiệt duy trì buồng in ở 40°C là yêu cầu kỹ thuật bắt buộc để in thành công vật liệu ABS hoặc ASA.
Nếu Anh/Chị đang nhận các dự án in chi tiết cơ khí chịu nhiệt bằng ABS, đừng lãng phí thời gian in thử ở môi trường hở. Lồng ủ nhiệt (Enclosure) có cấu tạo từ bạt chống cháy hoặc khung mica giúp bẫy nhiệt lượng tỏa ra từ bàn in, duy trì một hệ sinh thái tĩnh lặng ở mức 35°C – 40°C. Nó cách ly hoàn toàn khối lượng nhựa nóng chảy khỏi gió điều hòa hay khí lạnh từ cửa sổ, loại bỏ tận gốc hiện tượng Delamination (nứt lớp).
Chuyển đổi sang vật liệu in ít co ngót (PETG, PLA+)
Đổi sang sử dụng nhựa PETG hoặc PLA+ giúp xưởng in B2B loại bỏ hoàn toàn lỗi cong vênh ngay cả ở phòng máy lạnh 20°C.
Giải pháp thông minh nhất cho các xưởng in công nghiệp không phải là cố gắng kiểm soát nhiệt độ phòng, mà là thay đổi gốc rễ vật liệu. Thay vì vật lộn với ABS, Anh/Chị nên chuyển sang PETG hoặc PLA+. Chúng cung cấp độ bền cơ học, khả năng chịu va đập cực tốt nhưng lại dễ tính như PLA thông thường. Tất nhiên, để đạt chất lượng bề mặt láng mịn nhất vào mùa đông nồm ẩm, việc kết hợp PETG với một chiếc máy sấy sợi nhựa in 3D FDM Creality Space Pi để khử độ ẩm liên tục trong lúc in là sự đầu tư mang tính quyết định.
Có nên dùng thùng carton bọc máy in để giữ nhiệt không?
Tuyệt đối không úp thùng carton hay mút xốp lên máy in 3D vì bàn nhiệt 100°C chạm vào vật liệu dễ cháy sẽ gây hỏa hoạn.
Rất nhiều bạn trẻ DIY lồng ủ nhiệt bằng cách bọc mút xốp hoặc lấy thùng carton úp thẳng lên khung máy. Đây là một hành động tiềm ẩn rủi ro cực kỳ khủng khiếp. Trong quá trình vận hành, đầu phun (Hotend) duy trì ở mức 200°C – 250°C, còn bàn nhiệt tỏa ra sức nóng 100°C. Vật liệu giấy và mút xốp có điểm bắt lửa rất thấp.
Bên cạnh đó, bo mạch điều khiển (Mainboard) và bộ nguồn (PSU) của máy in 3D luôn cần được tản nhiệt bằng quạt gió. Việc bọc kín mít toàn bộ hệ thống bằng thùng carton sẽ làm khí nóng không thoát ra được, khiến linh kiện điện tử bị quá nhiệt (Overheating), gây chập cháy bo mạch hoặc thậm chí là hỏa hoạn thiêu rụi cả xưởng. Nếu cần ủ nhiệt, Anh/Chị chỉ được phép sử dụng các loại lồng ủ bạt cách nhiệt chống cháy tiêu chuẩn có lớp màng nhôm bên trong.
Giải pháp kiểm soát môi trường in 3D công nghiệp tại Thiên Nhân Group
Thiên Nhân Group cung cấp quy chuẩn vận hành và hệ sinh thái vật tư in 3D chuyên dụng, giúp xưởng công nghiệp duy trì tỷ lệ thành công 99% bất chấp biến thiên nhiệt độ.
Với 10 năm kinh nghiệm trực tiếp tư vấn và thiết lập hệ thống farm máy in 3D, tôi hiểu rằng chi phí lãng phí do phế phẩm nhựa và thời gian chết của máy móc tốn kém hơn rất nhiều so với việc đầu tư giải pháp chuẩn mực ngay từ ban đầu. Chúng tôi không chỉ đơn thuần bán một cuộn nhựa in hay một chiếc máy sấy, mà chúng tôi chuyển giao toàn bộ quy trình kiểm soát rủi ro môi trường — từ việc chọn đúng loại lồng ủ nhiệt, đến việc thiết lập thông số Slicer bù trừ theo từng mức nhiệt độ.
Nếu xưởng của Anh/Chị đang đau đầu với tình trạng hỏng bản in hàng loạt mỗi khi giao mùa hoặc bật máy lạnh, đừng tiếp tục đoán mò nguyên nhân. Hãy để đội ngũ kỹ thuật của chúng tôi thẩm định thực tế và cung cấp chiến lược tối ưu hóa vật liệu chuẩn xác nhất.
Sai số kích thước do nhiệt độ và cách đo bù trừ bằng Calibration Cube
Nhiệt độ phòng dưới 20°C khiến độ co ngót nhựa vượt mức tính toán ban đầu, đòi hỏi kỹ sư phải in mô hình Calibration Cube để đo đạc và bù trừ sai số trên Slicer.
Rất nhiều khách hàng thắc mắc tại sao một chốt cắm cơ khí in vào mùa hè thì lắp ráp vừa khít, nhưng in lại chính file đó vào mùa đông lại bị lỏng hoặc quá chật. Vấn đề nằm ở hệ số co ngót (Shrinkage rate) của vật liệu nhiệt dẻo. Tỷ lệ này không hề cố định mà biến thiên tuyến tính theo nhiệt độ môi trường. Khi trời quá lạnh, khối nhựa bị co rút mạnh mẽ hơn, làm giảm kích thước tổng thể của vật thể so với bản vẽ gốc trên phần mềm CAD.
Kinh nghiệm thực chiến: Để xử lý sai số cơ khí trong môi trường lạnh, Anh/Chị tuyệt đối không được chỉnh sửa lại bản vẽ 3D gốc. Thay vào đó, hãy in một khối Calibration Cube (kích thước tiêu chuẩn 20x20x20mm) trong chính không gian phòng máy lạnh. Sau đó dùng thước kẹp điện tử đo thực tế 3 trục X-Y-Z, lấy kích thước thiết kế chia cho kích thước thực để ra hệ số co ngót chính xác. Cuối cùng, chỉ cần nhập tỷ lệ này vào mục “Shrinkage Compensation” hoặc “Scaling” trên Slicer để phần mềm tự động bù trừ phần hao hụt cho mọi vật phẩm in sau đó.
Giải quyết độ ẩm mùa đông bằng máy sấy sợi nhựa chuyên dụng
Độ ẩm không khí trên 60% đi kèm khí lạnh sẽ làm sợi nhựa ngậm nước nhanh chóng, bắt buộc phải dùng thiết bị sấy gia nhiệt chủ động để khử ẩm trước khi đưa vào đầu phun.
Đặc thù thời tiết tại Việt Nam, đặc biệt là mùa đông miền Bắc, không chỉ có khí lạnh mà còn kèm theo nồm ẩm cao. Các dòng nhựa FDM công nghiệp như PETG, ABS, hay Nylon có đặc tính hút ẩm từ không khí cực kỳ nhanh. Khi sợi nhựa ngậm nước đi qua cụm đầu phun đang nung nóng ở 200°C – 240°C, lượng nước bên trong lõi nhựa sẽ sôi bùng lên và bốc hơi bạo phát. Hiện tượng này tạo ra tiếng nổ lụp bụp rất đặc trưng và để lại vô số lỗ rỗng vi mô trong cấu trúc mô hình.
Nhựa ngậm ẩm (Chưa sấy)
Bề mặt mô hình bị rỗ xốp, kéo tơ (stringing) chằng chịt và nứt tách lớp dễ dàng chỉ với một lực bẻ nhẹ do hơi nước phá vỡ liên kết cơ học của polymer.
Nhựa đã qua sấy gia nhiệt
Được khử nước triệt để từ trong lõi, sợi nhựa đùn ra liền mạch, bề mặt vách in bóng bẩy và phục hồi 100% độ bền chịu lực tiêu chuẩn.
Nhiều xưởng in lầm tưởng rằng việc bỏ cuộn nhựa vào hộp nhựa kín có chứa hạt hút ẩm (Silica gel) là đủ. Thực tế, phương pháp đó chỉ mang tính chất bảo quản tĩnh để nhựa không hút thêm nước, chứ không thể đẩy được lượng nước đã ngấm sâu bên trong lõi ra ngoài. Để giải quyết triệt để, Anh/Chị cần trang bị thiết bị gia nhiệt tuần hoàn liên tục như máy sấy sợi nhựa in 3D Creality Space Pi Plus V2. Việc sấy khô sợi nhựa song song trong quá trình máy đang hoạt động chính là mảnh ghép cuối cùng để đảm bảo chất lượng bản in luôn đạt mức hoàn hảo trước mọi điều kiện thời tiết khắc nghiệt.
Câu hỏi thường gặp (FAQ) về nhiệt độ in 3D
Nhiệt độ phòng bao nhiêu là lý tưởng nhất để in 3D?
Dải nhiệt độ lý tưởng chung cho cả máy FDM và Resin là từ 20°C đến 30°C. Ở ngưỡng này, nhựa nóng chảy không bị sốc nhiệt và dung dịch resin duy trì được độ lưu động hoàn hảo nhất để quang hóa.
Mở cửa sổ có gió lùa vào máy đang in thì có sao không?
Chắc chắn có ảnh hưởng nghiêm trọng. Gió thổi ngang qua bề mặt vật thể đang nung ở 200°C sẽ gây ra sự chênh lệch nhiệt độ cục bộ, khiến khối nhựa bị co rút lệch và nứt toác (delamination) ngay lập tức, bất kể nhiệt độ phòng có ấm đến đâu.
Có nên dùng máy sấy tóc khò thẳng vào khay Resin để làm ấm không?
Tuyệt đối không. Việc dùng máy sấy tóc khò trực tiếp sinh ra lượng nhiệt không đồng đều, dễ làm biến dạng màng FEP mỏng manh dưới đáy khay và có nguy cơ làm chết các điểm ảnh trên màn hình chiếu UV bên dưới.
Nhựa PETG và PLA loại nào ít bị ảnh hưởng bởi môi trường lạnh hơn?
Nhựa PLA là loại ít nhạy cảm với môi trường nhất, có thể in mượt mà trong phòng máy lạnh 20°C. PETG nhạy cảm hơn PLA một chút nhưng vẫn dễ in hơn ABS rất nhiều, là lựa chọn lý tưởng cho các chi tiết cần độ bền cao mà không cần dùng lồng ủ nhiệt 40°C.
Tự chế lồng ủ nhiệt bằng thùng carton cho máy FDM có an toàn không?
Việc này cực kỳ nguy hiểm. Bàn nhiệt (Heated Bed) của máy in có thể đạt mức 100°C, nếu tiếp xúc lâu với vật liệu dễ cháy như giấy carton hoặc mút xốp sẽ tiềm ẩn rủi ro hỏa hoạn rất lớn. Anh/Chị chỉ nên dùng lồng ủ bạt có lót màng nhôm chống cháy chuyên dụng.
Tại sao mùa đông in chi tiết cơ khí bị chật hoặc lỏng hơn mùa hè?
Nguyên nhân là do hệ số co ngót của vật liệu tăng lên khi nhiệt độ môi trường giảm sâu. Khi nhựa nguội đi nhanh chóng trong phòng lạnh, nó sẽ co ngót nhiều hơn tỷ lệ phần mềm Slicer mặc định tính toán. Để khắc phục, cần in khối Calibration Cube để đo sai số thực tế và tiến hành bù trừ (Scaling) trên phần mềm.
Hy vọng qua bài phân tích chi tiết này, Anh/Chị đã nắm rõ cơ chế tác động của môi trường lên từng loại công nghệ in, từ đó áp dụng chính xác các thủ thuật bù trừ nhiệt độ từ phần mềm đến phần cứng để giảm thiểu tối đa tỷ lệ phế phẩm.
Nếu trong quá trình vận hành xưởng in công nghiệp hoặc trải nghiệm thiết bị cá nhân mà Anh/Chị vẫn gặp khó khăn không xác định được nguyên nhân vật lý lõi, tôi và đội ngũ kỹ thuật luôn sẵn sàng hỗ trợ. Đừng ngần ngại trao đổi trực tiếp để chúng tôi cung cấp giải pháp khắc phục triệt để nhất cho hệ thống của Anh/Chị.
CÔNG TY TNHH THIÊN NHÂN GROUP
Trụ sở: Số 57, Đường số 36, Khu Nhà Ở Công ty Đông Nam, Khu phố 21, Phường Hiệp Bình, Thành phố Hồ Chí Minh, Việt Nam
Website: https://thiennhangroup.com/
Tôi là Lê Minh Thuận, tốt nghiệp Kỹ Sư Ngành Công nghệ vật liệu tại Đại Học Bách Khoa TP. Hồ Chí Minh, tôi đã có nhiều năm tìm hiểu sâu về máy in 3D, vật liệu in 3D và các giải pháp ứng dụng công nghệ này trong thực tế. Hiện nay với vai trò Giám đốc Kỹ thuật tại Thiện Nhân Group, tôi mong muốn chia sẻ những kiến thức và kinh nghiệm mình đã tích lũy được một cách đơn giản, dễ hiểu và thực tế nhất. Tôi sẽ cung cấp những thông tin hữu ích về cách chọn máy, chọn vật liệu, sử dụng và ứng dụng máy in 3D, để mỗi người có thể tìm được giải pháp phù hợp với nhu cầu của mình.