Độ ẩm ảnh hưởng in 3D như thế nào? Cách khắc phục nhanh
Th9
Cập nhật Tháng 09/2026: Độ ẩm phá vỡ liên kết polymer của sợi nhựa in 3D, khiến nước bốc hơi đột ngột ở 200°C tại đầu phun. Sự cố này gây ra tiếng nổ lách tách, kéo tơ (stringing), bề mặt rỗ bọt khí và làm giảm đến 30% độ bám dính lớp. Để khắc phục triệt để, cần sấy nhựa FDM ở dải nhiệt 45°C – 80°C liên tục trong 4 – 12 giờ tùy loại vật liệu.
Độ ẩm ảnh hưởng nghiêm trọng đến công nghệ in 3D FDM do đặc tính hút ẩm tự nhiên của sợi nhựa. Phân tử nước len lỏi vào cấu trúc polymer sẽ bị đun sôi và bốc hơi đột ngột khi đi qua đầu phun ở nhiệt độ 200°C – 250°C. Hiện tượng này trực tiếp gây ra tiếng nổ lách tách, lỗi đùn nhựa ngắt quãng và tình trạng kéo sợi màng nhện (stringing) không kiểm soát.
Về chất lượng thành phẩm, độ ẩm khiến bề mặt bản in thô ráp, rỗ bọt khí và làm suy giảm nghiêm trọng khả năng bám dính giữa các lớp (layer adhesion). Cấu trúc chi tiết sẽ trở nên giòn, yếu và dễ gãy vỡ. Mức độ nhạy cảm cao nhất thường gặp ở vật liệu Nylon, PC; mức trung bình ở PETG, ABS, TPU; và thấp nhất ở PLA. Để khắc phục, cần duy trì môi trường in lý tưởng ở mức 30% – 50% RH và sấy khô cuộn nhựa ở 45°C – 80°C (tùy vật liệu) liên tục trong 4 – 6 tiếng trước khi tiến hành in.
1. Làm sao nhận biết vật liệu in 3D của bạn đã bị nhiễm ẩm?
Nhựa bị ẩm thường phát ra tiếng nổ lách tách ở đầu phun (do nước sôi ở 200°C), gây ra hiện tượng kéo tơ màng nhện, bề mặt bản in rỗ bọt khí và sợi filament tự giòn gãy ngay từ bộ đùn. Đối với người mới sử dụng máy in FDM, đây thường là “căn bệnh” gây hoang mang nhất. Tại Việt Nam, với đặc thù khí hậu nhiệt đới gió mùa, sợi nhựa nếu để hớ hênh ngoài không khí sẽ nhanh chóng ngậm nước, phá vỡ liên kết vật liệu và dẫn đến hàng loạt sự cố phá hoại chi tiết in.
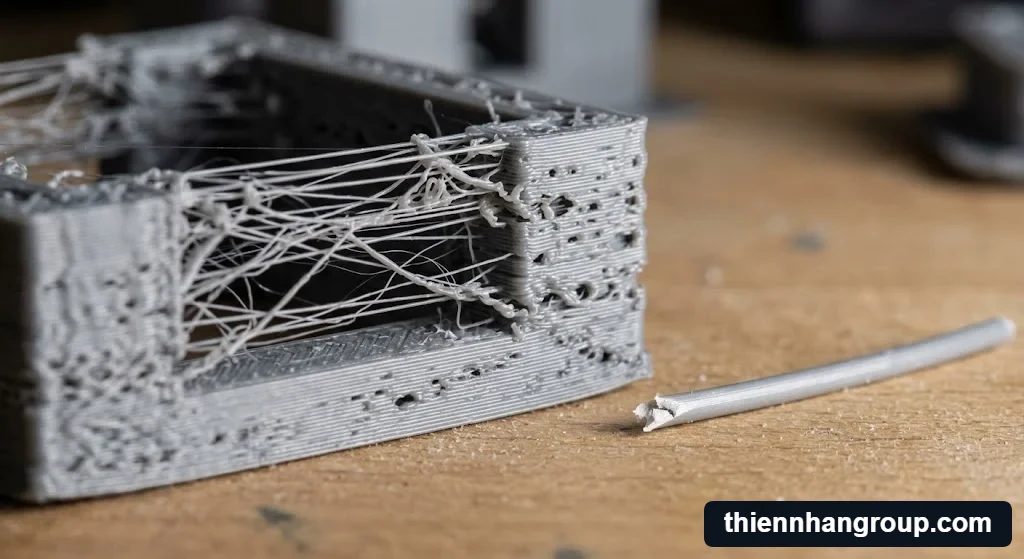
Xem ngay độ ẩm ảnh hưởng in 3d như thế nào qua lỗi kéo tơ và rỗ bọt khí.
Tiếng nổ lách tách tại đầu phun (Nozzle)
Nghe tiếng lách tách liên tục ở đầu phun là dấu hiệu nước kẹt trong sợi Polymer đang bốc hơi đột ngột ở nhiệt độ 200°C. Khi nhựa được đẩy qua gia nhiệt, các phân tử nước bị đun sôi tức thì tạo ra áp suất, hình thành bọt khí thoát ra ngoài gây nên tiếng lách tách đặc trưng.
Hiện tượng kéo tơ (Stringing) và rỗ bề mặt
Bản in bị kéo tơ như màng nhện và rỗ bề mặt xảy ra do nhựa đùn bị rỉ mất kiểm soát khi hơi nước liên tục đẩy ra. Áp suất từ hơi nước bên trong làm nhựa trào ra khỏi đầu phun ngay cả khi máy đã thực hiện lệnh rút nhựa (retraction), để lại lỗ hổng và tơ nhựa chằng chịt.
Sợi nhựa trở nên giòn gãy, dễ đứt đoạn
Sợi PLA hoặc PETG bóp nhẹ đã gãy vụn chứng tỏ cấu trúc Polymer đã bị phân hủy thủy phân từ bên trong lõi. Đây là nguyên nhân khiến sợi filament đứt ngay từ bộ đùn (extruder) chưa kịp đi vào ống dẫn PTFE, khiến bản in bị bỏ dở giữa chừng.
2. Độ ẩm ảnh hưởng in 3D như thế nào đến độ bền cơ học?
Tìm hiểu việc độ ẩm ảnh hưởng in 3D như thế nào không chỉ nằm ở thẩm mỹ, mà nước còn làm đứt gãy liên kết Polymer, khiến chi tiết in 3D bị suy giảm đến 30% độ bám dính lớp (layer adhesion) và độ bền kéo.
Nhiều kỹ sư R&D thiết kế ngàm âm dương hoặc bánh răng chịu lực thường gặp tình trạng chi tiết bị vỡ ngay khi vừa test lực siết. Nguyên nhân cốt lõi không phải do bản vẽ CAD hay cài đặt infill thấp, mà do bọt khí sinh ra từ sợi nhựa ẩm đã tạo ra các điểm đứt gãy vi mô (micro-cracks) giữa các lớp in. Với các dòng vật liệu kỹ thuật chuyên dụng và nhạy cảm như Nylon (PA) hoặc ABS, việc in bằng cuộn nhựa ẩm sẽ phá hủy hoàn toàn khả năng chịu lực va đập của sản phẩm, khiến nguyên mẫu thất bại ngay từ bước kiểm thử cơ học.
Kinh nghiệm thực chiến: Khi thực hiện các bài đo đạc cơ tính cho linh kiện cơ khí thay thế, tôi ghi nhận chi tiết in bằng vật liệu Nylon nhiễm ẩm giảm tới 35% khả năng chịu kéo (Tensile Strength) so với vật liệu được sấy khô chuẩn ở 70°C. Đây là lý do mọi quy trình công nghiệp đều coi bước sấy vật liệu là khâu bắt buộc sống còn, không thể bỏ qua.
3. Nhựa Resin và linh kiện máy in 3D có bị hỏng do nồm ẩm không?
Độ ẩm môi trường trên 80% không chỉ làm chậm phản ứng quang hóa khiến Resin khó đông, mà còn gây rỉ sét thanh trượt tuyến tính và chập mạch Mainboard của máy in 3D. Phần lớn người dùng chỉ quan tâm đến nhựa sợi FDM mà vô tình quên mất rằng, hệ thống in Resin (SLA/DLP/LCD) và chính phần cứng lõi của thiết bị cũng là nạn nhân thầm lặng của khí hậu nồm ẩm.
Tại các xưởng in dịch vụ (Print Farm), việc bỏ qua khâu kiểm soát vi khí hậu trong phòng máy có thể dẫn đến những thiệt hại dây chuyền nghiêm trọng, làm giảm chất lượng hàng loạt sản phẩm và bào mòn biên độ lợi nhuận.
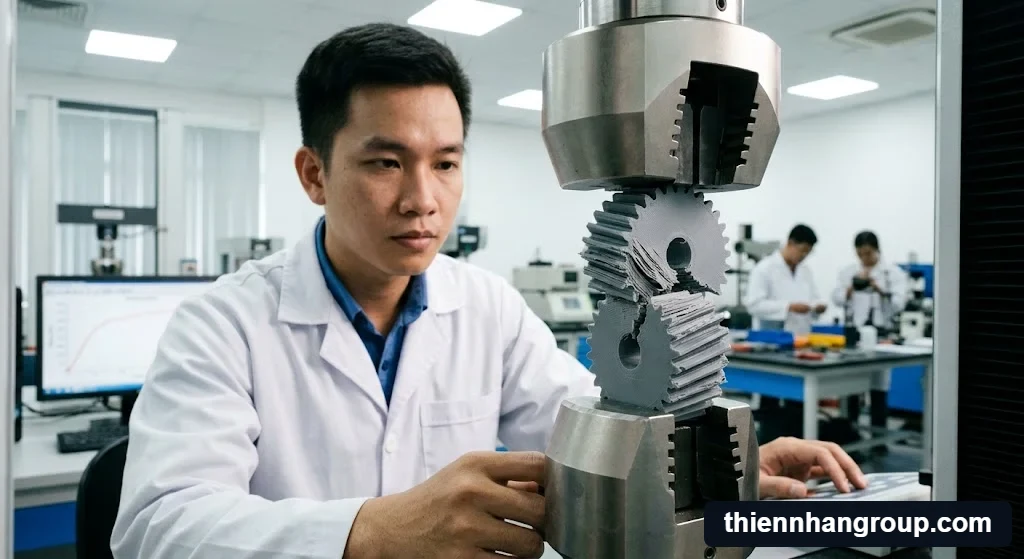
Kỹ sư kiểm tra độ ẩm ảnh hưởng in 3d như thế nào đến độ bám dính lớp.
Tác động phá hoại hóa chất Resin
Khay Resin để qua đêm trong phòng ẩm sẽ ngậm nước, làm dung dịch quang hóa đục màu và liên kết kém. Nước thâm nhập vào hợp chất Resin cản trở tia cực tím (UV) đi xuyên qua các lớp màng, khiến chi tiết in ra bị mềm, cong vênh hoặc rơi rụng hoàn toàn khỏi bàn in. Để đảm bảo chất lượng vận hành liên tục, các chuyên gia tại Thiên Nhân Group luôn khuyến cáo xưởng in phải đậy kín nắp nắp máy che tia UV và lọc lại Resin dư vào chai đục ngay sau khi sử dụng xong.
Rỉ sét và hỏng hóc linh kiện phần cứng
Hơi nước đọng lại trên thanh trượt, dây curoa và bo mạch sẽ ăn mòn cơ khí và gây đoản mạch điện tử nhanh chóng. Máy in 3D là hệ thống yêu cầu độ chính xác lên tới từng micron; chỉ một vệt rỉ sét li ti trên ray trượt cũng đủ làm kẹt cơ cấu trục Z, tạo ra các đường vân ngang (Z-banding) phá nát độ nhẵn bề mặt của mọi bản in tiếp theo.
4. Lỡ in bằng cuộn nhựa ẩm: Mẹo chỉnh Slicer “chữa cháy” tức thời
Để chữa cháy bản in bị kéo tơ do nhựa ẩm ngay lập tức khi không có thiết bị sấy, Anh/Chị hãy tăng thông số Retraction distance thêm 1-2mm và giảm nhiệt độ đùn xuống 5°C.
Trong thực tế vận hành lúc nửa đêm hoặc khi xưởng đang ép tiến độ, không phải lúc nào chúng ta cũng có sẵn máy sấy hoặc đủ thời gian để sấy cuộn nhựa trong 6 tiếng liên tục. Việc căn chỉnh lại thông số trên phần mềm Slicer là giải pháp cấp cứu nhanh nhất để hạn chế tối đa lượng nhựa rỉ ra ngoài kiểm soát, cứu vớt một bản in đang dang dở.
Việc giảm nhiệt độ đùn (Printing Temperature) có tác dụng làm giảm mức độ sôi của các phân tử nước bên trong lõi Polymer, từ đó hạ bớt áp suất đẩy bọt khí ra ngoài đầu phun. Kết hợp cùng việc kéo dài khoảng cách rút nhựa (Retraction), cụm đùn sẽ kiểm soát tốt hơn các đoạn di chuyển không in (Travel move), giải quyết triệt để hiện tượng mạng nhện bám quanh chi tiết.
Thông số Slicer khắc phục khẩn cấp: Ngoài việc điều chỉnh Retraction và nhiệt độ đùn, tôi khuyên Anh/Chị nên hạ thêm tốc độ in (Print Speed) xuống khoảng 10-15%. Việc đùn nhựa chậm lại giúp lớp in có đủ thời gian nguội và gia tăng độ bám dính lớp (layer adhesion), bù đắp hiệu quả phần nào sự suy giảm cơ tính do bọt khí vi mô gây ra.
5. Cần cài đặt nhiệt độ và thời gian sấy nhựa in 3D là bao nhiêu?
Tùy thuộc vào loại vật liệu FDM, nhiệt độ sấy nhựa in 3D tiêu chuẩn dao động từ 45°C đến 80°C với thời gian sấy duy trì liên tục từ 4 đến 12 giờ.
Mỗi loại sợi Polymer mang một mức nhiệt độ hóa thủy tinh (Glass Transition Temperature) riêng biệt. Nếu Anh/Chị sấy dưới ngưỡng nhiệt này, năng lượng sẽ không đủ để đẩy hoàn toàn hơi ẩm thoát ra khỏi lõi sợi. Ngược lại, nếu sấy vượt ngưỡng, toàn bộ cuộn nhựa sẽ bị biến dạng, chảy dính thành một khối cứng ngắc và hoàn toàn không thể đưa vào đầu đùn.
Đối với các kỹ sư R&D hoặc chủ xưởng in, việc tuân thủ chính xác bảng thông số sấy là yếu tố sống còn để đảm bảo chi tiết in đạt tiêu chuẩn chịu lực cơ học. Ví dụ, khi sử dụng vật liệu có đặc tính đàn hồi cao như Nhựa In 3D TPU Jamghe, Anh/Chị bắt buộc phải sấy đúng ở mức 55°C trong 6 giờ; nếu cài đặt sai lệch, sợi TPU dẻo sẽ lập tức bị kẹt cứng ngay tại bánh răng đùn nhựa.
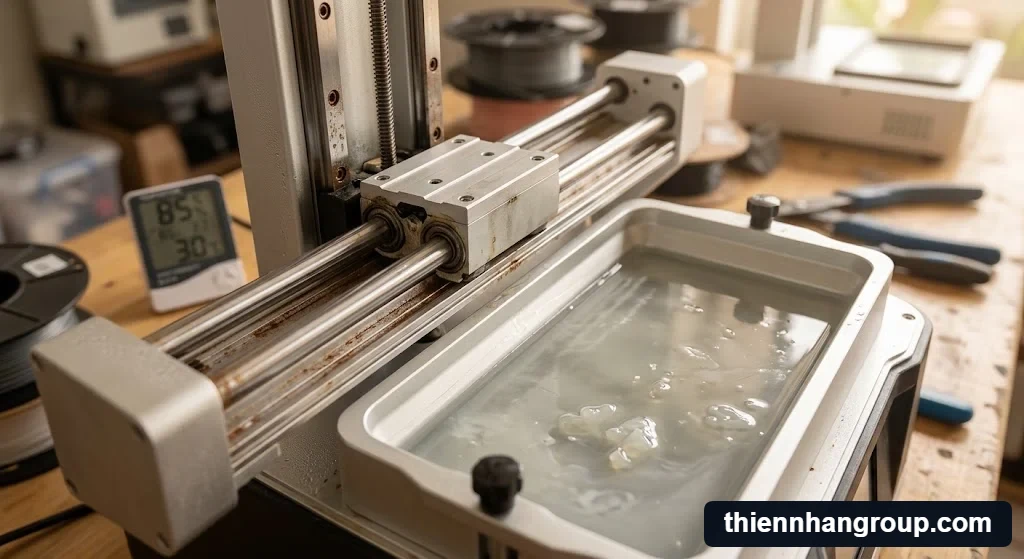
Đánh giá độ ẩm ảnh hưởng in 3d như thế nào đến khay nhựa Resin và thanh trượt.
Dưới đây là bảng thông số sấy chuẩn xác cho các dòng vật liệu in 3D phổ biến nhất hiện nay mà tôi luôn áp dụng cho các dự án tại xưởng:
| Loại Vật Liệu | Nhiệt Độ Sấy Chuẩn (°C) | Thời Gian Sấy Khuyến Nghị (Giờ) |
|---|---|---|
| PLA / PLA+ | 45°C – 50°C | 4 – 6 giờ |
| PETG | 60°C – 65°C | 4 – 6 giờ |
| TPU (Nhựa dẻo) | 50°C – 55°C | 6 – 8 giờ |
| ABS / ASA | 75°C – 80°C | 6 – 8 giờ |
| Nylon (PA) | 80°C – 90°C | 10 – 12 giờ |
6. Nên tự chế hộp hút ẩm, dùng lò nướng hay mua máy sấy chuyên dụng?
Tùy thuộc vào ngân sách đầu tư, Anh/Chị có thể bảo quản bằng hộp chống ẩm tự chế, nhưng tuyệt đối không dùng lò nướng thực phẩm mà nên nâng cấp lên máy sấy cuộn nhựa chuyên dụng.
Trên các cộng đồng in 3D, có rất nhiều kinh nghiệm xử lý sợi nhựa nhiễm ẩm được truyền tai nhau. Tuy nhiên, việc áp dụng sai phương pháp không chỉ làm hỏng cuộn vật liệu đắt tiền mà còn tiềm ẩn những rủi ro cực kỳ lớn về sức khỏe gia đình và an toàn phòng chống cháy nổ.
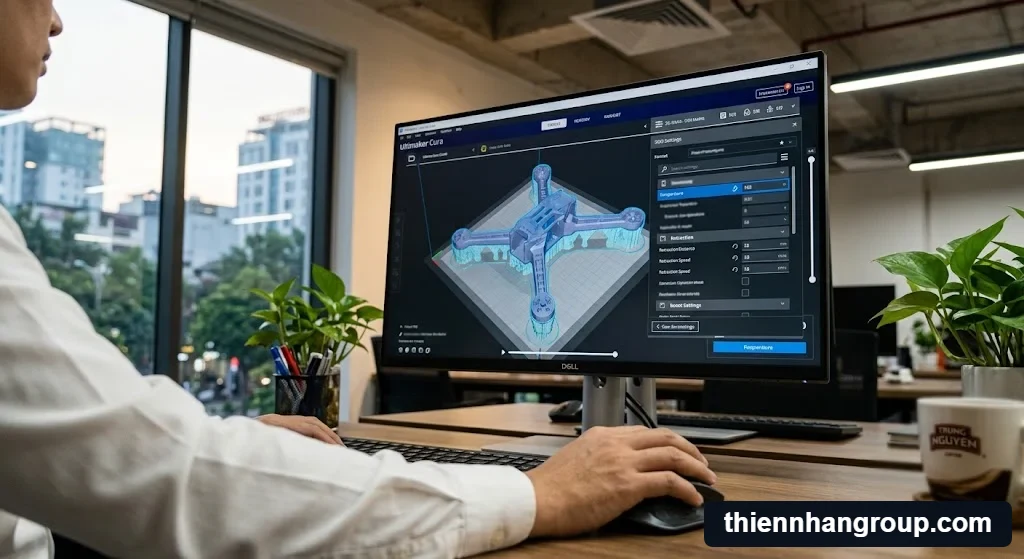
Mẹo chỉnh Slicer khắc phục tình trạng độ ẩm ảnh hưởng in 3d như thế nào nhanh chóng.
Hộp chống ẩm tự chế (DIY) bằng Silica Gel
Hộp chống ẩm DIY có chi phí cực rẻ chỉ từ 150.000đ nhưng chỉ có tác dụng phòng ngừa duy trì độ khô, hoàn toàn không thể sấy khô sợi nhựa đã nhiễm nước. Giải pháp này sử dụng một hộp nhựa có gioăng cao su kín khí kết hợp cùng hạt hút ẩm Silica Gel. Nó rất tuyệt vời để lưu trữ dài hạn sau khi cuộn nhựa đã được sấy nóng, nhưng lại vô tác dụng nếu Anh/Chị dùng nó để “hút” nước ngược ra khỏi một cuộn PLA đã bị giòn gãy.
Hiểm họa sức khỏe khi sấy nhựa bằng Lò nướng gia đình
Gia nhiệt nhựa công nghiệp trong lò nướng phát thải lượng lớn vi nhựa và khí độc VOCs bám dính trực tiếp vào thành lò, gây nguy hiểm nghiêm trọng đến sức khỏe. Lò nướng gia đình có mức chênh lệch nhiệt rất lớn và không thể duy trì ổn định ở mức thấp (40-50°C). Việc đưa các dòng nhựa như ABS hay PETG vào nướng không chỉ dễ làm chảy tan cuộn nhựa gây hỏa hoạn, mà còn đầu độc thức ăn của gia đình trong những lần sử dụng sau.
Hiệu quả kinh tế của Máy sấy cuộn nhựa chuyên dụng
Máy sấy chuyên dụng cung cấp dải nhiệt tạt gió 360 độ cực kỳ an toàn, giúp cứu sống vô số cuộn nhựa tiền triệu với chi phí đầu tư ban đầu rất thấp. Các dòng máy sấy (Filament Dryer) từ Creality hay Sunlu cho phép Anh/Chị sấy trực tiếp trong lúc máy đang in. Hơn thế nữa, nếu Anh/Chị vận hành thêm công nghệ quang hóa như Nhựa In 3D Resin Jamghe Standard Pro 5L, việc trang bị hệ sinh thái thiết bị bảo dưỡng (như máy Wash & Cure) cũng mang lại tính ổn định tuyệt đối, đảm bảo chi tiết luôn đạt độ cứng lý tưởng ngay khi ra khỏi buồng xử lý.
7. Sợi nhựa FDM sau khi sấy có phục hồi 100% cơ tính ban đầu không?
Sấy khô bằng máy chuyên dụng giúp khắc phục hoàn toàn lỗi kéo tơ, rỗ bề mặt và phục hồi khoảng 90-95% cơ tính ban đầu đối với các cuộn nhựa nhiễm ẩm nhẹ.
Rất nhiều kỹ sư R&D thắc mắc liệu việc sấy nhiệt có trả lại nguyên vẹn cấu trúc vật lý cho vật liệu hay không. Trả lời dưới góc độ kỹ thuật vật liệu, nhiệt lượng sẽ đẩy các phân tử nước bốc hơi ra khỏi cấu trúc sợi filament, giúp bản in trơn lụa và không còn bọt khí. Tuy nhiên, nước đã kịp bẻ gãy một số liên kết hóa học trong mạch Polymer trước đó (quá trình phân hủy thủy phân), và việc sấy khô không thể nối lại hoàn toàn các liên kết vi mô này.
Đối với nhu cầu in tạo dáng, in mock-up hoặc chi tiết cơ bản, mức phục hồi 90% cơ tính là hoàn toàn đáp ứng tốt yêu cầu. Mặc dù vậy, nếu Anh/Chị đang in các chi tiết cơ khí chịu lực siết, chịu va đập cường độ cao, cuộn nhựa đã ngâm trong môi trường ẩm ướt quá lâu sẽ vĩnh viễn mất đi một phần độ dẻo dai nguyên bản.
Thông tin chuyên sâu: Đặc biệt với vật liệu kỹ thuật cao như Nylon (PA) hoặc PETG, nếu để ngoài môi trường có độ ẩm >80% trong nhiều tháng, vật liệu sẽ bị oxy hóa sâu. Lúc này, dù Anh/Chị có sấy chuẩn 80°C trong 12 giờ, sợi nhựa vẫn sẽ giòn hơn đáng kể so với trạng thái nguyên seal ban đầu. Do đó, nguyên tắc “phòng ẩm hơn chữa ẩm” luôn phải đặt lên hàng đầu trong vận hành.
8. Giải pháp vi khí hậu phòng máy & Thiết bị sấy tại Thiên Nhân Group
Thiết lập vi khí hậu phòng in duy trì ở mức nhiệt độ 25°C và độ ẩm dưới 40% là tiêu chuẩn công nghiệp giúp bảo vệ dài hạn hệ thống máy và toàn bộ vật tư.
Để chấm dứt triệt để nỗi lo vật liệu hỏng và rỉ sét linh kiện cơ khí, việc kiểm soát môi trường xung quanh máy in mang lại hiệu quả kinh tế tối ưu nhất. Tại Thiên Nhân Group, chúng tôi không chỉ cung cấp đơn lẻ các thiết bị máy sấy cuộn nhựa Sunlu, Creality hay tủ chống ẩm chuyên dụng, mà còn đồng hành tư vấn thiết lập vi khí hậu chuẩn cho các Print Farm và phòng Lab R&D.
Sự khắt khe về độ ẩm môi trường đặc biệt sống còn khi Anh/Chị làm việc với các hệ vật liệu đàn hồi nhạy cảm như Nhựa In 3D Resin Jamghe Flexible. Nếu độ ẩm trong không khí quá cao, hơi nước sẽ cản trở phản ứng quang hóa, làm đặc tính mềm dẻo của Resin bị biến đổi ngay trong khay chứa trước khi định hình chi tiết. Đừng để sự chủ quan về thời tiết làm lãng phí hàng chục giờ vận hành và tiêu hao vật tư đắt tiền của doanh nghiệp.
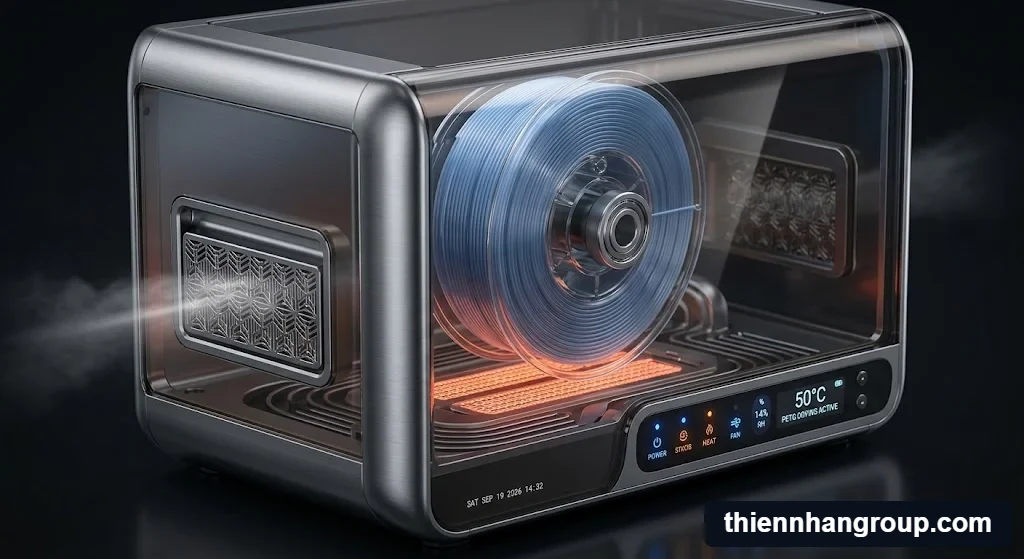
Thiết bị sấy chuyên dụng giải quyết độ ẩm ảnh hưởng in 3d như thế nào triệt để.
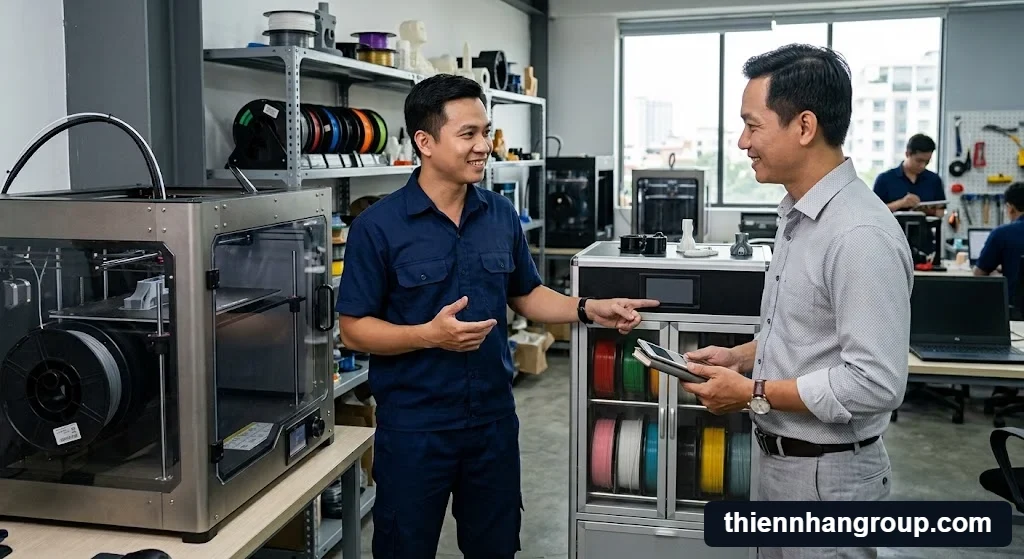
Chuyên gia Thiên Nhân Group tư vấn độ ẩm ảnh hưởng in 3d như thế nào cho khách hàng.
Bảo vệ vật tư in 3D của bạn ngay hôm nay
Anh/Chị đang cần trang bị máy sấy nhựa chuẩn công nghiệp hoặc tìm nguồn vật tư Filament/Resin nguyên seal được bảo quản nghiêm ngặt tại kho lạnh? Hãy để lại thông tin để chuyên gia của chúng tôi tư vấn cấu hình thiết bị xử lý ẩm phù hợp nhất với dòng máy in Anh/Chị đang sử dụng.
9. Câu hỏi thường gặp về bảo quản nhựa in 3D (FAQ)
Hạt hút ẩm Silica Gel trong túi zip có làm khô được nhựa đã bị ẩm không?
Không. Hạt Silica Gel chỉ có chức năng hút độ ẩm không khí xung quanh để phòng ngừa hiện tượng ngậm nước. Nếu nước đã ngấm sâu vào lõi sợi Polymer, bạn bắt buộc phải dùng nhiệt độ liên tục từ máy sấy chuyên dụng để đẩy hoàn toàn hơi nước ra ngoài trước khi thực hiện lệnh in.
Có thể dùng máy sấy tóc để sấy cuộn nhựa bị ẩm không?
Tuyệt đối không nên. Máy sấy tóc sinh nhiệt cục bộ và không phân bổ đều trong không gian hẹp. Việc thổi trực tiếp rất dễ làm nóng chảy và dính các vòng nhựa bên ngoài vào nhau, trong khi phần lõi bên trong cuộn vẫn còn ẩm ướt, dẫn đến việc phải vứt bỏ hoàn toàn cuộn vật liệu.
Bật máy sấy nhựa 24/7 tiêu tốn khoảng bao nhiêu tiền điện một tháng?
Mức tiêu thụ điện năng rất thấp và tiết kiệm. Các dòng máy sấy hiện đại như Sunlu S2 chỉ tiêu thụ khoảng 0.05 kWh (tương đương 48W). Nếu bật liên tục suốt 24 giờ, chi phí tiền điện chỉ tốn khoảng 3.000 – 4.000đ/ngày, hoàn toàn tối ưu cho bài toán chi phí vận hành lâu dài tại xưởng in.
Cuộn nhựa in 3D bóc seal ra để ngoài không khí được bao lâu?
Thời gian này phụ thuộc rất lớn vào loại nhựa và điều kiện thời tiết thực tế. PLA có thể chịu được 1-2 tuần, PETG khoảng 3-5 ngày. Nhưng đối với vật liệu kỹ thuật cao cấp như Nylon (PA) và TPU, cấu trúc cơ tính có thể bị phá hủy chỉ sau 12-24 giờ tiếp xúc trực tiếp với khí hậu nồm ẩm đặc trưng tại Việt Nam.
Sấy nhựa PLA ở nhiệt độ 70°C cho nhanh được không?
Tuyệt đối không. Nhiệt độ hóa thủy tinh (Glass Transition) của sợi nhựa PLA chỉ ở ngưỡng khoảng 60°C. Nếu bạn nôn nóng và sấy ở mức nhiệt 70°C, cuộn nhựa sẽ bị biến dạng ngay lập tức, chảy dính thành một khối cứng ngắc và không thể đưa qua bánh răng của đầu đùn máy in.
Thiết bị máy sấy của hãng nào tốt nhất hiện nay?
Việc lựa chọn phụ thuộc nhiều vào nhu cầu sử dụng thực tế. Dòng máy Creality Space Pi nổi bật với tính năng làm nóng 360 độ nhanh chóng, trong khi Sunlu S2 lại sở hữu màn hình cảm ứng đo độ ẩm trực quan. Để chọn được mã máy phù hợp nhất với hệ thống hiện tại, bạn có thể trao đổi trực tiếp với chuyên gia kỹ thuật để nhận tư vấn cấu hình.
Nhận Tư Vấn Giải Pháp Vi Khí Hậu & Thiết Bị In 3D
Quản lý tốt độ ẩm chính là chìa khóa sống còn để bảo vệ tuổi thọ thiết bị và tối ưu hóa chất lượng mọi bản in 3D. Nếu Anh/Chị vẫn còn băn khoăn về quy trình xử lý hoặc cần tìm giải pháp sấy chuyên dụng phù hợp, đội ngũ kỹ thuật viên của chúng tôi luôn sẵn sàng hỗ trợ khảo sát và thiết kế phương án tối ưu, tiết kiệm nhất.
Hy vọng những phân tích kỹ thuật chuyên sâu trên đã giúp Anh/Chị nắm bắt chính xác cơ chế gây hại của độ ẩm và lựa chọn được phương pháp bảo quản vật tư chuẩn công nghiệp. Tôi luôn sẵn sàng đồng hành, chia sẻ kinh nghiệm và giải đáp mọi bài toán kỹ thuật để quy trình vận hành in 3D của Anh/Chị luôn trơn tru, mang lại giá trị cao nhất.
Thông tin liên hệ: https://thiennhangroup.com/ | Số 57, Đường số 36, Khu Nhà Ở Công ty Đông Nam, Khu phố 21, Phường Hiệp Bình, Thành phố Hồ Chí Minh, Việt Nam |
Tôi là Lê Minh Thuận, tốt nghiệp Kỹ Sư Ngành Công nghệ vật liệu tại Đại Học Bách Khoa TP. Hồ Chí Minh, tôi đã có nhiều năm tìm hiểu sâu về máy in 3D, vật liệu in 3D và các giải pháp ứng dụng công nghệ này trong thực tế. Hiện nay với vai trò Giám đốc Kỹ thuật tại Thiện Nhân Group, tôi mong muốn chia sẻ những kiến thức và kinh nghiệm mình đã tích lũy được một cách đơn giản, dễ hiểu và thực tế nhất. Tôi sẽ cung cấp những thông tin hữu ích về cách chọn máy, chọn vật liệu, sử dụng và ứng dụng máy in 3D, để mỗi người có thể tìm được giải pháp phù hợp với nhu cầu của mình.