Mô hình 3D nên đặc hay rỗng? Tiêu chuẩn chọn Infill
Th9
Cập nhật Tháng 09/2026: Nên in mô hình 3D rỗng (Infill 15-20% cho FDM hoặc bề dày thành 1.5-3mm cho Resin) trong 90% trường hợp để tiết kiệm 50-70% vật liệu, rút ngắn 60% thời gian gia công và giảm giá thành xuống 2-3 lần. In đặc 100% chỉ bắt buộc khi chế tạo chi tiết cơ khí chịu lực nén mạnh, bánh răng truyền động hoặc các chi tiết cần khoan cắt, taro tạo ren trong khâu xử lý hậu kỳ.
Bảng tóm tắt các tiêu chí lựa chọn in đặc và rỗng:
| Tiêu chí | In Rỗng (Infill 15-20%) | In Đặc 100% |
|---|---|---|
| Chi phí & Thời gian | Tiết kiệm 50-70% | Cao gấp 2-3 lần |
| Độ bền cơ học | Chịu lực cơ bản tốt | Chịu lực nén, cắt tối đa |
| Ứng dụng khuyên dùng | Sa bàn, figure, vỏ thiết bị | Ngàm kẹp, bánh răng, taro ren |
| Rủi ro kỹ thuật | Thủng nóc (FDM), nứt áp suất (Resin) | Cong vênh, tróc bàn do ứng suất nhiệt |
Tóm tắt: Mô hình 3D nên đặc hay rỗng?
Quyết định in mô hình 3D nên đặc hay rỗng phụ thuộc vào kích thước, mục đích sử dụng và công nghệ in. Mô hình đặc được khuyên dùng cho các chi tiết cơ khí, khớp nối chịu lực hoặc vật thể nhỏ (dưới 10cm) để đảm bảo độ bền tối đa. Ngược lại, mô hình rỗng là lựa chọn lý tưởng cho tượng trưng bày, đồ cosplay và sa bàn kích thước lớn nhằm tiết kiệm đáng kể chi phí vật liệu và thời gian gia công. Lưu ý kỹ thuật quan trọng: khi in FDM nên thiết lập mật độ Infill 10-20% dạng lưới thay vì rỗng 100%; đối với in Resin rỗng, bắt buộc phải đục ít nhất 2 lỗ xả (drainage holes) ở phần đáy để ngăn chặn tình trạng nứt vỡ mô hình do bẫy áp suất khí gas.
Mô hình 3D nên đặc hay rỗng để tiết kiệm chi phí?
Theo chuyên gia, 90% trường hợp nên chọn in rỗng (infill 15-20%) để tiết kiệm 50-70% vật liệu và giảm giá thành dịch vụ xuống 2-3 lần. Việc quyết định mô hình 3d nên đặc hay rỗng phụ thuộc trực tiếp vào tính ứng dụng và khả năng chịu lực của sản phẩm thực tế sau khi gia công.
Trong thực tế sản xuất tại Thiên Nhân Group, một khối in rỗng 20% chỉ tiêu hao khoảng 30% lượng nhựa so với khối đặc 100%, đồng thời rút ngắn 60% thời gian máy chạy liên tục. Điều này có nghĩa là chi phí tiền điện, độ hao mòn thiết bị (đầu phun, màng FEP) và vật tư tiêu hao được cắt giảm tối đa, mang lại lợi ích kinh tế sát sườn cho khách hàng. Anh/chị chỉ nên chọn in đặc hoàn toàn khi bắt buộc phải gia công các chi tiết cơ khí đòi hỏi chịu lực nén liên tục hoặc cần thực hiện taro tạo ren bắt ốc cứng trong khâu hậu kỳ.
Bản chất “rỗng” của FDM và Resin khác nhau thế nào?
Bản chất rỗng của FDM là sử dụng lưới đan chéo (Infill) để đỡ các lớp, trong khi công nghệ Resin (Hollow) là làm rỗng ruột 100% và bắt buộc đục lỗ xả. Sự nhầm lẫn giữa hai cơ chế này là nguyên nhân hàng đầu khiến nhiều khách hàng tự vận hành hoặc thuê dịch vụ gặp phải tình trạng nứt vỡ mô hình không đáng có.
Nhiều người mang tư duy làm rỗng của công nghệ đùn sợi nhựa FDM áp dụng y hệt sang công nghệ quang hóa Resin. Tuy nhiên, hai công nghệ này có nguyên lý tạo hình hoàn toàn trái ngược nhau, đòi hỏi anh/chị phải hiểu đúng thuật ngữ kỹ thuật trên phần mềm cắt lớp (Slicer) trước khi xuất file G-code hoặc Cbt.
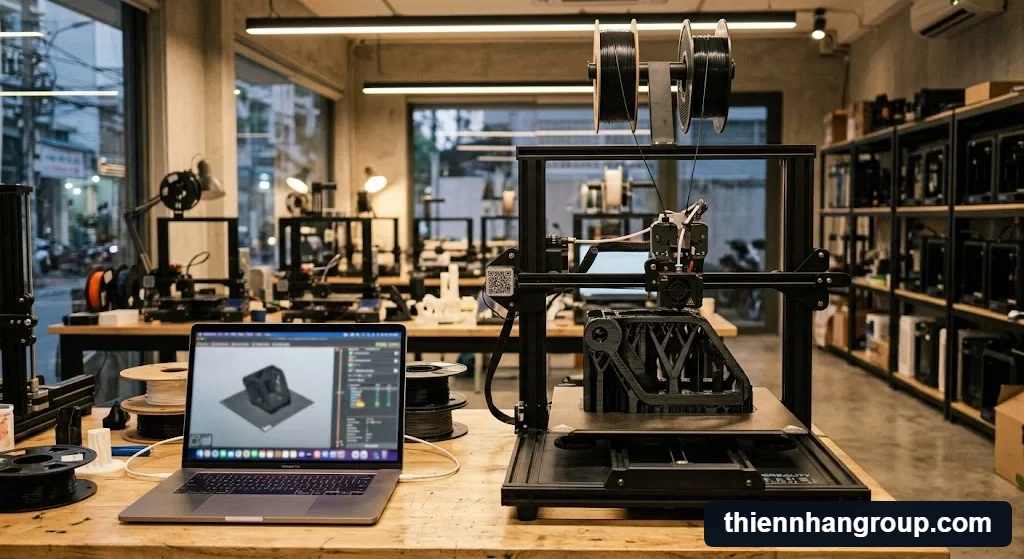
Đánh giá chi phí vật liệu giúp quyết định mô hình 3d nên đặc hay rỗng phù hợp.
Mật độ điền đầy (Infill Density) trong công nghệ FDM
Mật độ Infill là cấu trúc lưới bên trong (như Gyroid, Grid) giúp mô hình vỏ ngoài đứng vững mà không cần phải đùn nhựa đặc khối 100%.
Trong các phần mềm như Ultimaker Cura, khi anh/chị thiết lập Infill 15%, máy in sẽ không đùn nhựa kín đặc mà sẽ tự động đan các sợi nhựa thành màng lưới tổ ong, khối lập phương hoặc zíc zắc bên trong lõi. Cấu trúc lưới này đóng vai trò như bộ khung xương chịu lực phân tán, giúp bề mặt ngoài (Top layers) không bị sụp lõm xuống trong quá trình in lấp trần. Infill càng cao, các mắt lưới càng dày đặc, độ cứng của mô hình càng tăng nhưng đồng nghĩa với việc sẽ tiêu hao nhiều cuộn nhựa PLA/PETG hơn và tốn quỹ thời gian gia công hơn.
Kỹ thuật làm rỗng (Hollow) và đục lỗ xả trong Resin
Hollow trên Chitubox là tính năng tạo không gian trống 100% bên trong ruột mô hình và bắt buộc phải đi kèm đục lỗ xả (Drain hole) để cân bằng áp suất.
Khác với đùn sợi FDM, in Resin sử dụng mực nhựa lỏng nhạy sáng UV. Khi anh/chị dùng lệnh Hollow để định hình bề dày thành vỏ (Wall thickness), bên trong mô hình sẽ trở thành một “cái hang” hoàn toàn không có màng lưới đỡ. Nếu anh/chị bịt kín khối rỗng này, một lượng lớn nhựa lỏng chưa được chiếu sáng sẽ bị kẹt vĩnh viễn lại bên trong. Theo thời gian, nhựa sống ứ đọng sẽ lên men sinh ra khí gas, tạo thành bẫy áp suất (Suction cup) giãn nở liên tục, xé toạc và làm nứt vỡ mô hình từ bên trong ruột ra ngoài. Do đó, kỹ thuật đục từ 1 đến 2 lỗ xả ở vị trí đáy là bước sống còn để cồn IPA có thể chảy vào rửa sạch lõi.
Bảng so sánh in đặc 100% và in rỗng mô hình 3D
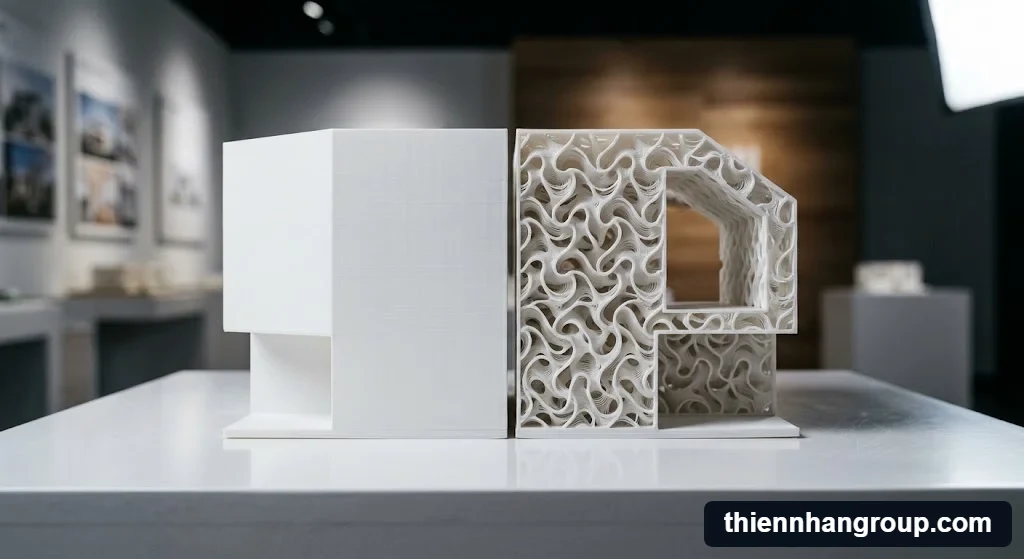
Mô hình in đặc mang lại độ bền cơ học tối đa nhưng cực kỳ tốn kém, trong khi in rỗng tối ưu chi phí và giảm hẳn rủi ro biến dạng nhiệt cho khối lớn. Việc phân tích rõ sự đánh đổi vật lý giữa hai phương án sẽ giúp anh/chị kiểm soát tốt chất lượng đầu ra và ngân sách dự án gia công.
Một lầm tưởng phổ biến trong kỹ thuật là “cứ in đặc thì sản phẩm sẽ tốt nhất”. Thực tế, đối với công nghệ FDM, in khối nhựa đặc càng lớn thì ứng suất nhiệt tích tụ bên trong càng cao. Khi nhựa nguội đi, lực co ngót nội tại rất mạnh sẽ kéo lật các mép của mô hình, gây ra hiện tượng cong vênh tróc bàn (warping) làm hỏng mẻ in. Dưới đây là bảng đánh giá trực diện giữa hai phương pháp để anh/chị cân nhắc:
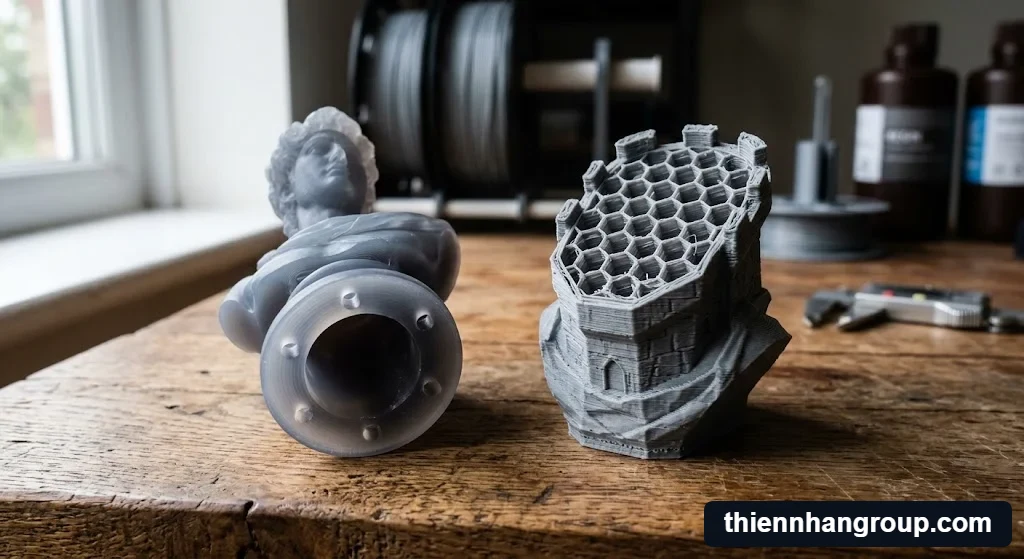
So sánh bản chất công nghệ FDM và Resin khi xem xét mô hình 3d nên đặc hay rỗng.
| Tiêu chí đánh giá | In đặc khối 100% | In rỗng (Infill 15-20%) |
|---|---|---|
| Chi phí vật tư | Rất cao (Tiêu hao 100% thể tích khối nhựa) | Thấp (Tiết kiệm từ 50% đến 70% lượng nhựa) |
| Thời gian gia công | Kéo dài (Gấp 2-3 lần, làm giảm tuổi thọ đầu phun) | Nhanh chóng (Tối ưu quỹ thời gian máy hoạt động) |
| Độ bền cơ học | Chịu lực nén, lực cắt và va đập cực kỳ xuất sắc | Chịu lực cơ bản tốt, có thể dùng lực bóp mạnh không vỡ |
| Rủi ro lỗi in (Warp/Nứt) | Rất dễ cong vênh (Warping) do co ngót nhiệt mạnh | Dễ thủng nóc (FDM) hoặc nứt vỏ (Resin) nếu set sai thông số |
Khuyến nghị từ chuyên gia: Nếu anh/chị đang lên file sản xuất vỏ thiết bị điện tử, sa bàn kiến trúc hay figure trưng bày cỡ lớn, phương án in rỗng với tỷ lệ Infill 15-20% là điểm cân bằng kỹ thuật hoàn hảo nhất. Phương án này vừa giữ được form dáng bề mặt cứng cáp tuyệt đối, vừa triệt tiêu được ứng suất nhiệt, giúp mô hình luôn bám sát mặt phẳng bàn in mà không bị mẻ góc.
Khi nào bắt buộc phải in khối 3D đặc 100%?
Bắt buộc in đặc 100% khi gia công ngàm kẹp, bánh răng truyền động liên tục chịu lực cắt và các chi tiết cần khoan, taro tạo ren sau in. Đây là những tình huống kỹ thuật không thể thỏa hiệp, đòi hỏi khối vật liệu phải đặc hoàn toàn để đảm bảo tính toàn vẹn cơ học của sản phẩm.
Trong thực tế gia công, nếu anh/chị sử dụng mô hình rỗng cho một chi tiết cơ khí cần bắt ốc vít, mũi khoan hoặc mũi taro khi xuyên qua lớp vỏ ngoài (wall thickness) sẽ lập tức chạm vào khoảng không hoặc lớp lưới infill mềm yếu bên trong. Hậu quả là lỗ khoan bị vỡ nát, không thể tạo ren bám và mô hình hỏng hoàn toàn. Đặc biệt trong ngành kim hoàn, đối với các ứng dụng tạo phôi đúc nguyên khối sử dụng Resin sáp đúc nữ trang 3D Jamghe High Wax DLP, việc in đặc 100% là yếu tố sống còn giúp các ngàm viền chi tiết siêu nhỏ bám dính chắc chắn, đảm bảo phôi đúc không bị gãy rụng trong quá trình gỡ mẫu và nung chảy bốc hơi.
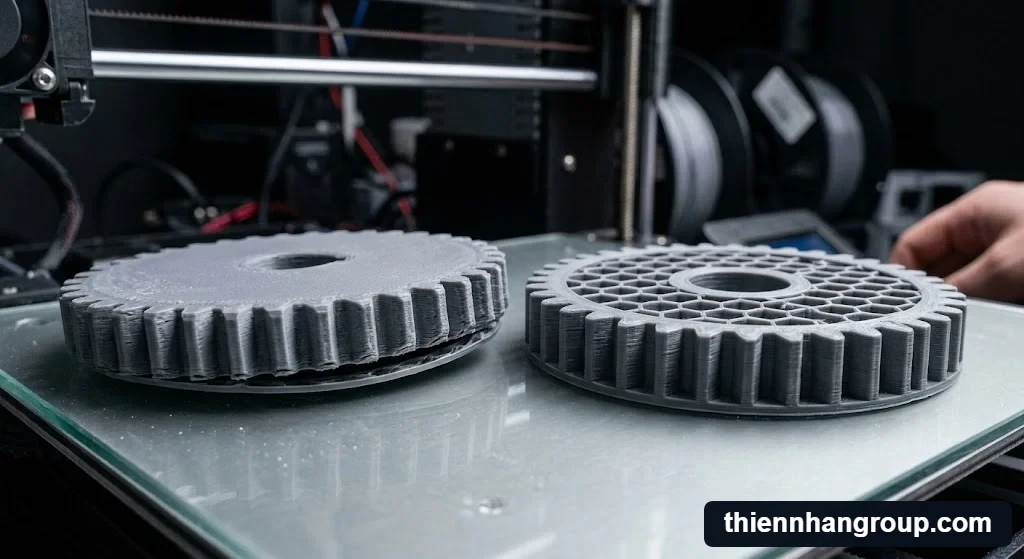
Phân tích rủi ro cong vênh nhiệt để quyết định mô hình 3d nên đặc hay rỗng.
Nên thiết lập Infill bao nhiêu phần trăm là cứng nhất?
Chuyên gia khuyến nghị thiết lập Infill ở mức 30-50% kết hợp 4 lớp viền ngoài là đạt độ cứng cơ học tối ưu nhất cho chi tiết chịu lực. Việc cố gắng đẩy mật độ Infill lên mức 80% hay 100% thực chất không làm mô hình cứng gấp đôi mà chỉ làm lãng phí vật tư vô ích.
Nhiều khách hàng mới nhầm tưởng tỷ lệ điền đầy rỗng (Infill) là yếu tố duy nhất quyết định độ bền. Tuy nhiên, lớp vỏ ngoài (Wall) mới chính là lá chắn chịu lực tác động trực tiếp. Dưới đây là công thức định mức trực tiếp để anh/chị nhập ngay vào phần mềm cắt lớp (Slicer) mà không cần phải in test thử mất thời gian:
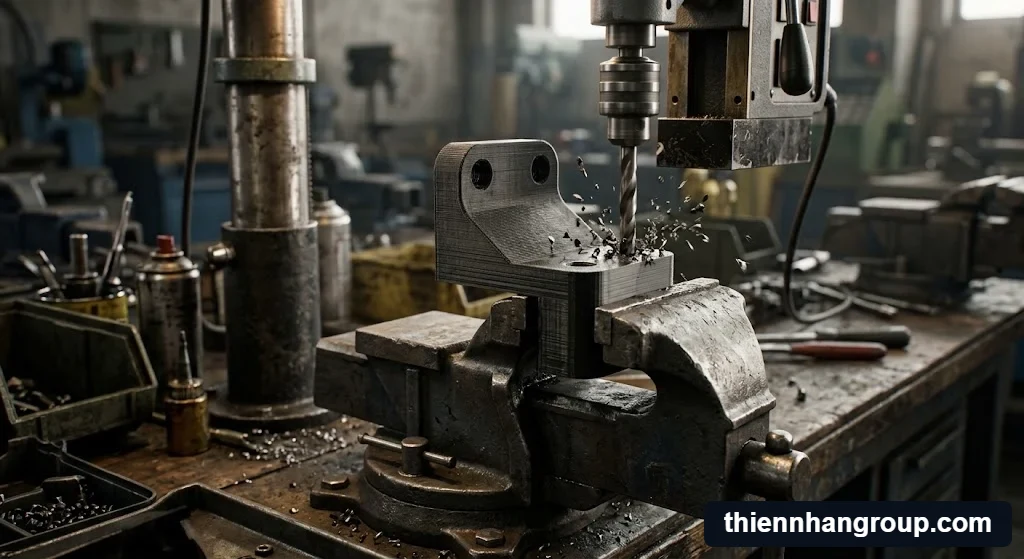
Gia công taro ren cơ khí bắt buộc phải biết mô hình 3d nên đặc hay rỗng.
Định mức cho sa bàn kiến trúc và figure trưng bày
Anh/chị nên dùng Infill 15-20% dạng Gyroid để tiết kiệm tối đa vật tư mà bề mặt figure vẫn cứng cáp. Dạng lưới rỗng Gyroid phân tán lực uốn nắn theo 3 chiều không gian, rất lý tưởng cho các mô hình tĩnh không chịu tải trọng nặng, giúp giảm đến 70% lượng nhựa tiêu hao so với in đặc.
Định mức cho vỏ hộp thiết bị và ngàm chịu lực nhẹ
Chỉ định Infill 30-50% kết hợp 4 lớp viền ngoài để tăng cường tối đa độ chịu lực ép cho vỏ hộp thiết bị. Lớp viền dày dặn sẽ phân tán ngoại lực văng đập trước khi lực này truyền vào lõi rỗng, đảm bảo hộp thiết bị không bị nứt vỡ khi rơi rớt trong môi trường nhà xưởng.
Tiêu chuẩn độ dày thành (Wall thickness) an toàn
Mức an toàn tối thiểu là 1.5mm đối với Resin rỗng và 3-4 lớp vỏ ngoài đối với FDM để không lộ vân Infill. Nếu thiết lập thành quá mỏng, bề mặt ngoài sẽ hằn rõ cấu trúc lưới rỗng bên trong (hiện tượng Ghosting), đồng thời rất dễ vỡ toác khi anh/chị thao tác mài hoặc chà nhám hậu kỳ.
Tại sao mô hình in rỗng lại hay bị nứt hỏng và cách khắc phục?
Mô hình in rỗng hay bị nứt hỏng do bẫy áp suất khí gas đối với nhựa Resin và thiếu lớp đệm lưới Infill gây lõm bề mặt đối với FDM. Đây là 2 lỗi vật lý chí mạng khiến nhiều cá nhân và xưởng gia công tiêu tốn hàng chục giờ chạy máy nhưng thành phẩm cuối cùng lại phải vứt sọt rác.
Để giải quyết triệt để hiện tượng này, anh/chị cần can thiệp trực tiếp vào thông số Slicer (Cura, Chitubox) thay vì đổ lỗi cho chất lượng nhựa đùn hay máy in. Ngoài ra, việc đảm bảo một bề mặt đáy in phẳng, độ bám dính cao bằng Tấm Bàn PEI Hiệu Ứng Bambu Lab cũng là nền tảng hoàn hảo để loại bỏ lỗi cong vênh chân đế (Warping) trước khi bắt tay vào xử lý các lỗi rỗng ruột bên trên. Dưới đây là nguyên lý khắc phục chuyên sâu:
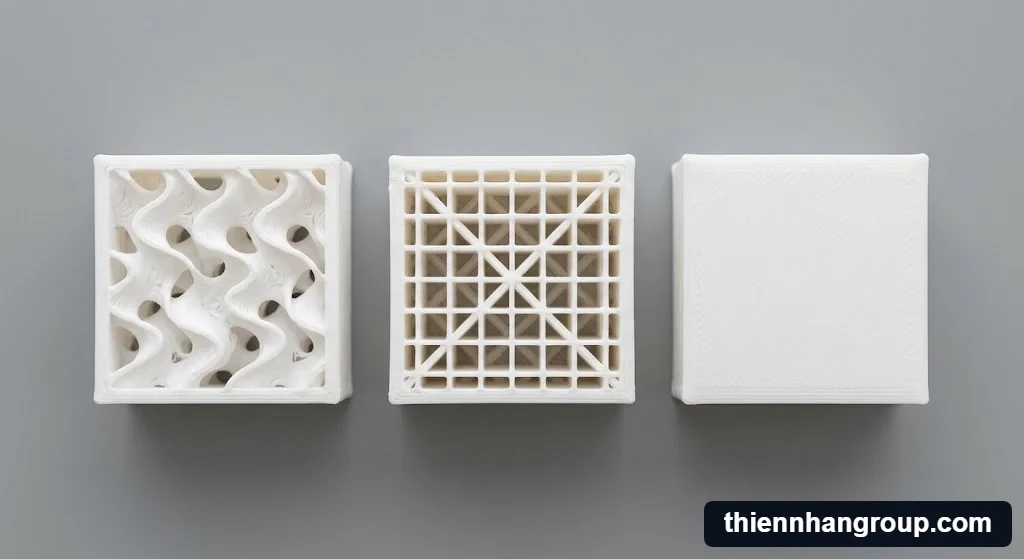
Chi tiết thông số lưới Infill giải đáp thắc mắc mô hình 3d nên đặc hay rỗng.
Khắc phục lỗi lõm/thủng nóc (Pillowing) trên FDM
Lỗi sụp nóc FDM do thiếu Infill đỡ bên dưới; cách xử lý là tăng Top layers lên tối thiểu 4-5 lớp. Khi phần nóc được in bắc cầu qua những khoảng rỗng lớn của Infill dưới 10%, sợi nhựa nóng chảy sẽ bị võng và sụp xuống. Việc tăng số lớp bề mặt trên cùng (Top layers) giúp nhựa có đủ thời gian bồi đắp, lấp đầy các lỗ hổng để tạo ra bề mặt nhẵn mịn.
Xử lý triệt để lỗi nứt toác, rỉ nhựa Resin sống
Bắt buộc đục 2 lỗ xả đường kính 2-3mm ở đỉnh và đáy mô hình để thoát khí gas và triệt tiêu bẫy áp suất. Khi làm Hollow mô hình, lớp nhựa lỏng ứ đọng bên trong buồng rỗng không có ánh sáng UV sẽ lên men sinh khí gas. Lỗ xả giúp giải phóng áp lực phá vỡ vỏ ngay khi in, đồng thời là kênh để anh/chị bơm dung dịch cồn IPA vào súc rửa sạch lõi.
Mẹo kiểm tra đối chiếu vật tư khi thuê dịch vụ in 3D
Khách hàng có thể nghiệm thu tính trung thực của xưởng in bằng cách yêu cầu xuất file trọng lượng Gram trên Slicer và dùng cân tiểu ly đối chiếu độ sai lệch dưới 10% khi nhận hàng. Đây là mẹo bảo vệ ngân sách công ty hiệu quả nhất dành cho các nhân sự mua hàng hoặc kỹ sư B2B khi đi thuê gia công bên ngoài.
Trong thực tế, một số đơn vị có thể báo giá in đặc 100% nhưng lại lén điều chỉnh Infill xuống 30% để ăn bớt vật tư nhựa và rút ngắn thời gian chạy máy. Mắt thường không thể nhìn xuyên qua lớp vỏ ngoài để kiểm tra độ đặc rỗng bên trong của thành phẩm. Do đó, anh/chị hãy yêu cầu xưởng chụp màn hình thông số phần mềm cắt lớp (Slicer) trước khi bấm máy. Mức sai lệch khối lượng thực tế và lý thuyết thường chỉ rơi vào khoảng 5-10% do quá trình gỡ mảng chống (Support) hoặc bay hơi sau khi rửa cồn. Nếu khối lượng hao hụt lên tới 30-50%, chắc chắn mô hình đã bị làm rỗng sai thỏa thuận, ảnh hưởng trực tiếp đến độ bền chịu lực.
Nhận tư vấn độ rỗng tối ưu: Để đảm bảo sự cân bằng hoàn hảo giữa chi phí gia công và độ cứng vững cơ học, anh/chị hãy gửi trực tiếp file 3D để đội ngũ kỹ sư tại Thiên Nhân Group phân tích miễn phí. Chúng tôi cam kết minh bạch 100% dữ liệu phần mềm, tư vấn thông số rỗng/đặc chuẩn xác nhất cho từng ứng dụng và luôn tiến hành đối chiếu trọng lượng công khai khi bàn giao sản phẩm.
Các kỹ thuật hậu kỳ mở rộng cho mô hình in rỗng
Việc áp dụng kỹ thuật bơm thạch cao để cân bằng trọng tâm và dùng đèn UV tăm sấy khô lõi Resin giúp mô hình rỗng đạt độ bền vững và trải nghiệm sử dụng cao như in đặc. Khi đã quyết định chọn phương án làm rỗng (Hollow/Infill) để tiết kiệm chi phí vật liệu, anh/chị cần trang bị thêm các thủ thuật xử lý sau in nhằm khắc phục hoàn toàn những nhược điểm vật lý đặc thù.
Ví dụ, khi ứng dụng các dòng vật liệu có độ bền cơ học cao như nhựa in 3D ABS R3D cho các mô hình Infill thấp, phần lõi bên trong sẽ khá nhẹ. Việc tinh chỉnh hậu kỳ không chỉ gia tăng tuổi thọ sản phẩm, chống nứt vỡ mà còn nâng cao cảm giác đầm tay thực tế. Dưới đây là hai mẹo chuyên gia độc quyền giúp anh/chị tối ưu hóa mẻ in rỗng của mình:
Cách cân bằng trọng tâm chống đổ cho figure rỗng
Anh/chị nên in rỗng phần đế, sau đó đổ thạch cao hoặc bi sắt vào lõi qua lỗ xả trước khi dán kín để tạo độ đầm tay chống đổ hoàn hảo. Các mô hình nhân vật (figure) in rỗng thường bị thay đổi trọng tâm, trở nên “đầu nặng đuôi nhẹ” và cực kỳ dễ lật ngã khi trưng bày. Mẹo xử lý này giúp gia tăng trọng lượng tập trung tại khu vực chân đế, mang lại cảm giác cầm nắm đầm chắc, vững chãi không thua kém gì một bức tượng được đúc đặc khối.
Mẹo rửa và sấy khô (Cure) hoàn toàn lõi Resin
Hãy dùng bơm tiêm luồn cồn IPA vào lỗ xả để súc rửa, sau đó thả bóng LED UV tăm vào sâu trong lõi để sấy cứng triệt để lượng nhựa thừa. Các hệ thống máy rửa và sấy thông thường chỉ quang hóa được bề mặt ngoài, để lại vùng tối bên trong lõi mô hình. Kỹ thuật luồn đèn UV mini vào ruột sẽ đảm bảo vách thành bên trong được chiếu sáng 100%, chấm dứt vĩnh viễn rủi ro nứt toác rỉ nước do nhựa sống ứ đọng sinh khí gas.
Câu hỏi thường gặp (FAQ) về thiết lập Infill và Hollow
Làm rỗng mô hình in Resin bằng Chitubox thì đục lỗ bao nhiêu mm?
Lỗ xả (Drain hole) nên có đường kính tối thiểu từ 2mm đến 3mm để cồn IPA có thể chảy vào rửa sạch và nhựa sống dễ dàng thoát ra ngoài, tránh bít tắc lỗ gây nứt vỡ sau này.
Máy in 3D FDM dùng Infill rỗng 0% (không có ruột) được không?
Có thể in 0% Infill đối với các mô hình dạng bình, lọ hoa có thiết kế vát dần lên đỉnh (chế độ Vase Mode). Tuy nhiên, với các mô hình có bề mặt phẳng nằm ngang ở phía trên, in 0% Infill sẽ làm nhựa sụp xuống ngay lập tức do không có lớp lưới đỡ bên dưới.
Infill 100% có giúp mô hình bền gấp đôi Infill 50% không?
Hoàn toàn không, từ mốc Infill 50% trở lên, độ cứng vững cơ học tăng rất chậm nhưng lại tiêu hao vật liệu gấp đôi. Thực tế trong kỹ thuật, việc tăng số lớp viền ngoài (Wall thickness) sẽ giúp mô hình chịu lực va đập tốt hơn rất nhiều so với việc cố gắng tăng Infill lõi lên mức tối đa.
Cấu trúc rỗng (Infill Pattern) nào chịu lực nén 3 chiều tốt nhất?
Tại Thiên Nhân Group, chúng tôi khuyến nghị dùng hoa văn Gyroid hoặc Cubic để chịu lực nén 3 chiều ưu việt nhất. Các cấu trúc rỗng này tạo ra lực liên kết 3D đồng đều về mọi hướng không gian, chịu tải trọng tốt hơn hẳn so với lưới Grid truyền thống ( vốn chỉ chịu lực ép tốt theo chiều thẳng đứng).
Phần mềm nào hỗ trợ làm rỗng file STL nhanh nhất?
Với in FDM, Ultimaker Cura và Bambu Studio là tối ưu nhất; trong khi với in Resin, Chitubox và Lychee Slicer là lựa chọn hàng đầu. Các phần mềm Resin hiện đại cung cấp tính năng Hollow và tự động tạo lỗ xả (Drain hole) cực kỳ chính xác chỉ với 2 thao tác click chuột.
In mô hình rỗng thì có làm nhẹ máy, tăng tốc độ in không?
Đúng vậy, việc in rỗng giúp đầu phun di chuyển ít hơn, giảm đến 60% thời gian gia công so với khối đặc. Hơn thế nữa, khối lượng in nhẹ đi sẽ làm giảm lực kéo bóc tách, đồng thời kéo dài tuổi thọ cho hệ thống động cơ và màng FEP của máy in 3D.
Chuyên gia Thiên Nhân Group tư vấn giải pháp mô hình 3d nên đặc hay rỗng cho khách hàng.
Cần tư vấn thiết lập thông số in 3D tối ưu?
Đội ngũ kỹ sư chuyên môn cao luôn túc trực để hỗ trợ anh/chị phân tích file 3D, từ đó đưa ra tỷ lệ rỗng/đặc chuẩn xác nhất giúp tối ưu hóa ngân sách vật tư mà không làm suy giảm cơ lý tính của sản phẩm.
Việc lựa chọn tỷ lệ đặc rỗng không chỉ là thao tác cơ bản trên phần mềm mà còn là bài toán tối ưu về vật liệu và giới hạn vật lý của công nghệ. Hy vọng những kinh nghiệm thực chiến được đúc kết trên đây sẽ giúp anh/chị tự tin làm chủ các mẻ in của mình, loại bỏ hoàn toàn nỗi lo nứt vỡ hay lãng phí nhựa. Nếu có bất kỳ vướng mắc nào trong quá trình xử lý file hay vận hành máy, tôi luôn sẵn sàng hỗ trợ anh/chị tìm ra giải pháp an toàn và tiết kiệm nhất.
Thiên Nhân Group
Website: https://thiennhangroup.com/
Địa chỉ: Số 57, Đường số 36, Khu Nhà Ở Công ty Đông Nam, Khu phố 21, Phường Hiệp Bình, Thành phố Hồ Chí Minh, Việt Nam
Tôi là Lê Minh Thuận, tốt nghiệp Kỹ Sư Ngành Công nghệ vật liệu tại Đại Học Bách Khoa TP. Hồ Chí Minh, tôi đã có nhiều năm tìm hiểu sâu về máy in 3D, vật liệu in 3D và các giải pháp ứng dụng công nghệ này trong thực tế. Hiện nay với vai trò Giám đốc Kỹ thuật tại Thiện Nhân Group, tôi mong muốn chia sẻ những kiến thức và kinh nghiệm mình đã tích lũy được một cách đơn giản, dễ hiểu và thực tế nhất. Tôi sẽ cung cấp những thông tin hữu ích về cách chọn máy, chọn vật liệu, sử dụng và ứng dụng máy in 3D, để mỗi người có thể tìm được giải pháp phù hợp với nhu cầu của mình.