Calibration cube dùng để làm gì? Hướng dẫn in & đo
Th9
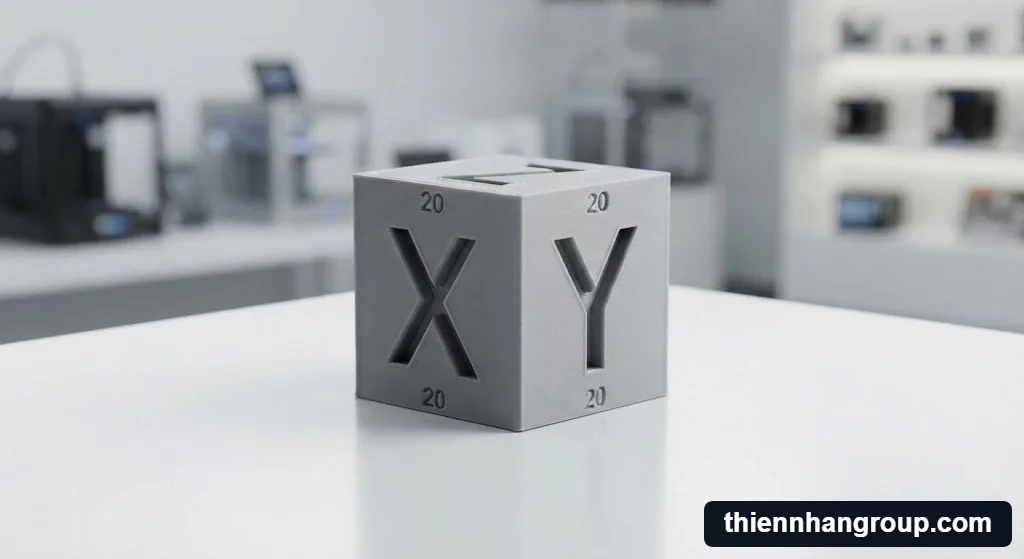
Calibration cube (khối lập phương hiệu chuẩn 20x20x20mm) là công cụ đo lường và chẩn đoán không thể thiếu trong in 3D FDM. Khi sử dụng thước kẹp kỹ thuật số đo đạc mô hình này, người vận hành có thể kiểm tra chính xác sai số kích thước từng trục X, Y, Z, phát hiện hiện tượng dây đai lỏng, khắc phục lỗi chân voi ở lớp đáy cũng như tinh chỉnh lưu lượng nhựa đùn và hạn chế tối đa các vết rung lắc bề mặt.
Bản chất Calibration Cube là gì và vì sao mọi máy in 3D đều cần?
Calibration cube là khối lập phương chuẩn 20x20x20mm được in đầu tiên trên máy in 3D FDM nhằm kiểm tra cơ cấu chuyển động trục và độ co ngót nhựa cho người mới bắt đầu.
Trong quá trình tư vấn kỹ thuật tại Thien Nhan Group, tôi thường gặp rất nhiều anh chị mới tậu máy in 3D về, hí hửng in món đồ đầu tiên nhưng lại tá hỏa khi kích thước sản phẩm không khớp với bản vẽ thiết kế CAD. Việc đặt ra câu hỏi calibration cube dùng để làm gì là bước đi đầu tiên cực kỳ đúng đắn để làm chủ thiết bị của mình. Khối lập phương này không đơn thuần là một mô hình trưng bày, mà nó là “tấm gương phản chiếu” sức khỏe tổng thể của máy in 3D trước khi anh chị bắt tay vào những dự án in ấn phức tạp.
Cấu trúc của khối calibration cube được thiết kế tối ưu với sáu mặt phẳng vuông góc tuyệt đối, trên các mặt có khắc nổi các chữ cái X, Y và Z tương ứng với các hệ trục tọa độ trong không gian ba chiều. Khi máy in thực thi bản vẽ này, từng bước dịch chuyển của đầu phun và bàn in sẽ được ghi lại một cách trực quan qua hình dáng vật lý của sản phẩm. Nếu không có bài test vỡ lòng này, anh chị sẽ rất dễ gặp tình trạng in hỏng hàng loạt mét khối nhựa đắt đỏ mà không hiểu nguyên nhân gốc rễ nằm ở đâu.
4 Mục đích cốt lõi: Calibration cube dùng để làm gì trong thực tế?
Calibration cube được sử dụng để kiểm tra sai số không gian 3 trục X/Y/Z, phát hiện lỗi chân voi ở lớp đáy, đánh giá lưu lượng dòng nhựa và kiểm tra độ sắc nét góc cạnh.
Khi trực tiếp vận hành các dòng máy in 3D FDM, việc hiểu rõ các chức năng chuyên sâu của khối hiệu chuẩn sẽ giúp anh chị tiết kiệm rất nhiều thời gian tinh chỉnh. Dưới đây là bốn mục đích cốt lõi mà mọi kỹ sư và maker chuyên nghiệp đều phải nắm vững trước khi đưa máy vào sản xuất thương mại.
Chi tiết cấu trúc khối calibration cube dùng để làm gì với các chữ cái X Y Z
Kiểm tra và hiệu chỉnh sai số không gian 3 trục X, Y, Z
Sai số kích thước ba trục X, Y, Z trên khối cube — nghĩa là độ lệch giữa bản thiết kế CAD 20mm và sản phẩm thực tế in ra do dây đai hoặc bước bước của động cơ bước chưa chuẩn xác.
Mỗi ký tự X, Y, Z khắc nổi trên các mặt của khối lập phương ứng với một trục chuyển động cơ học độc lập của máy in 3D. Trục X đại diện cho chuyển động ngang của đầu phun, trục Y điều khiển hành trình của bàn in, và trục Z chịu trách nhiệm nâng hạ chiều cao lớp in. Khi anh chị đo đạc kích thước từng mặt bằng dụng cụ chuyên dụng, sự chênh lệch dù chỉ vài phần trăm milimét sẽ ngay lập tức chỉ ra bộ phận cơ khí nào đang gặp vấn đề rơ lỏng hoặc căng quá mức.
Phát hiện và xử lý hiện tượng chân voi (Elephant’s Foot) ở lớp đáy
Hiện tượng chân voi làm bè phần đáy khối cube — nghĩa là các lớp nhựa đầu tiên bị bẹt ra do nhiệt độ bàn in quá cao hoặc khoảng cách từ đầu phun đến mặt bàn chưa đạt chuẩn tối ưu.
Hiện tượng này cực kỳ phổ biến đối với những người mới bắt đầu làm quen với công nghệ in 3D đắp lớp. Khi lớp nhựa nóng chảy tiếp xúc trực tiếp với bề mặt bàn in quá nóng, trọng lực cộng với sức ép từ các lớp phía trên đè xuống sẽ khiến chân sản phẩm bị loe rộng ra giống chân con voi. Quan sát kỹ phần góc cạnh phía dưới của khối calibration cube sẽ giúp anh chị nhận diện chính xác thời điểm cần hạ nhiệt độ bàn in hoặc hiệu chỉnh lại khoảng cách Z-offset.
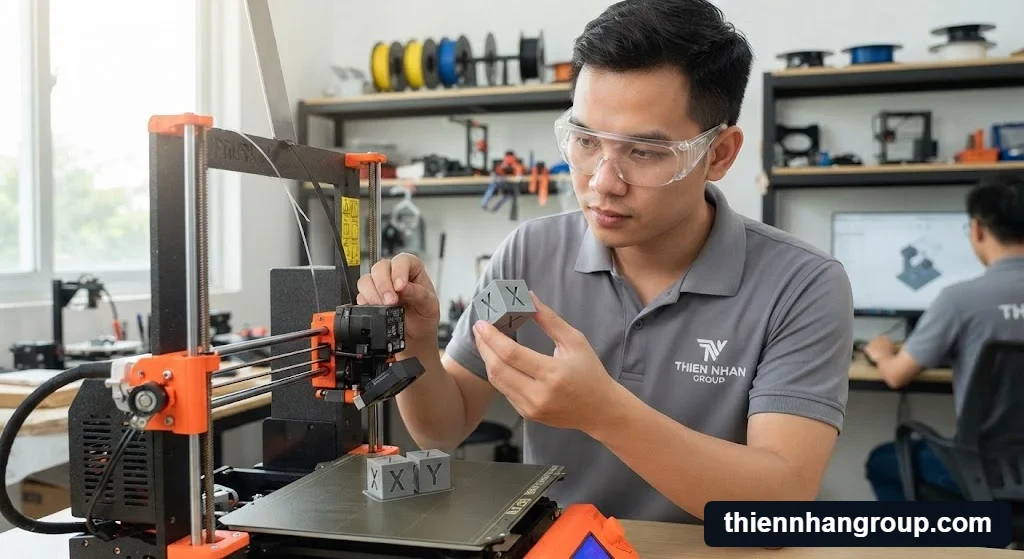
Khối calibration cube dùng để làm gì giúp kiểm tra sai số không gian ba trục chính xác
Đánh giá độ đồng đều lưu lượng nhựa đùn (Flow Rate) qua thành khối cube
Độ dày thành mỏng của khối cube đánh giá thông số Flow Rate — nghĩa là tỷ lệ lưu lượng nhựa đùn qua đầu phun có đồng đều hay không, giúp loại bỏ hoàn toàn tình trạng đùn thiếu hoặc đùn thừa vật liệu.
Bên cạnh kích thước tổng thể, độ dày của các bức tường mỏng tạo nên khối lập phương chính là tiêu chí hoàn hảo để kiểm tra khả năng định lượng của máy đùn nhựa (Extruder). Nếu thành khối cube dày hơn thông số thiết kế, nghĩa là máy đang bị hiện tượng đùn thừa nhựa, làm bề mặt sản phẩm bị sần sùi và mất đi độ tinh xảo. Ngược lại, nếu thành quá mỏng hoặc có các khoảng hở li ti, máy đang gặp tình trạng thiếu nhựa, làm giảm độ bền cơ học của toàn bộ cấu trúc in.
Hướng dẫn chi tiết cách đo đạc và tính toán bước trục chuẩn xác
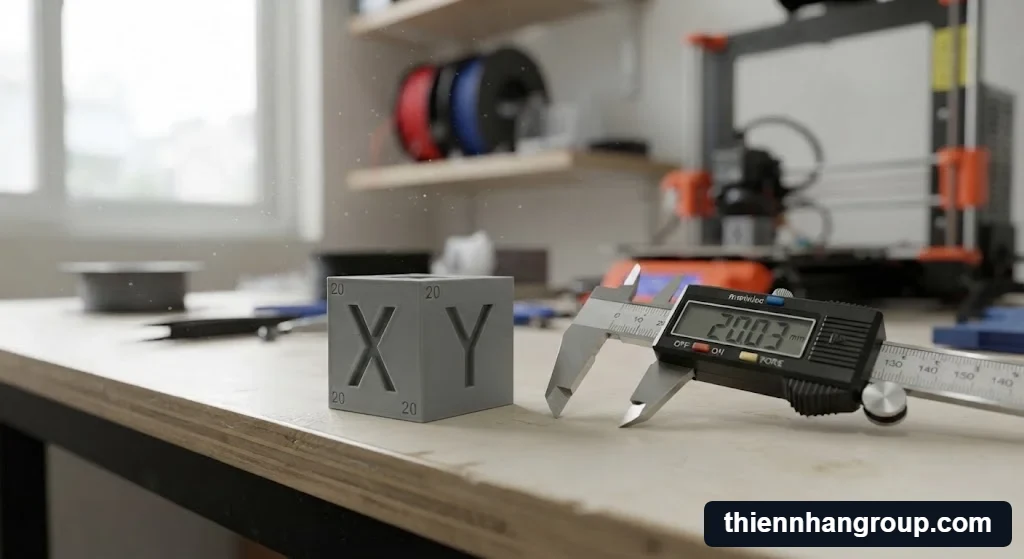
Sử dụng thước kẹp điện tử đo đúng vị trí thân khối cube giúp xác định chính xác sai số milimét để tính toán lại thông số bước trục trên phần mềm Slicer.
Trong quá trình làm việc với hàng trăm dự án in ấn tại xưởng, tôi nhận thấy rất nhiều anh chị thường mắc sai lầm khi đo đạc kích thước khối hiệu chuẩn. Việc cầm thước kẹp siết quá mạnh hoặc đặt mỏ kẹp vào phần gờ bavia ở đáy sẽ làm sai lệch kết quả đo đi vài phần mười milimét, dẫn đến việc tính toán thông số phần mềm bị đi chệch hướng hoàn toàn. Để khắc phục triệt để tình trạng này, anh chị cần nắm vững thao tác kỹ thuật chuẩn xác cùng công thức toán học quy đổi dưới đây.
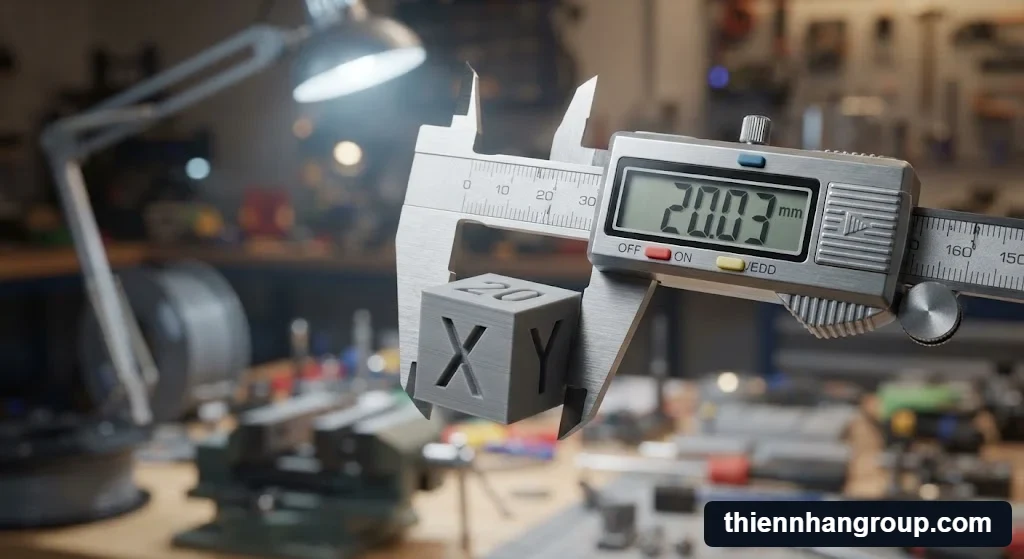
Thao tác đo lường thực tế với calibration cube dùng để làm gì bằng thước kẹp điện tử
Thao tác đo lường chuẩn xác bằng thước kẹp điện tử
Đặt mỏ kẹp điện tử ở phần giữa thân khối cube — nghĩa là vị trí cách mặt bàn in khoảng 10mm để tránh hoàn toàn phần gờ đáy bị loe rộng do hiện tượng chân voi.
Khi tiến hành đo đạc, anh chị hãy sử dụng thước kẹp điện tử có độ chính xác đến 0.01mm. Nhẹ nhàng kẹp vào hai mặt đối diện của khối lập phương ở khu vực trung tâm, tuyệt đối không kẹp sát mép đáy nơi có các chữ cái nổi hoặc phần chân bị bè ra. Hãy thực hiện đo lặp lại tối thiểu ba lần cho mỗi trục X, Y và Z, sau đó lấy kết quả trung bình cộng để làm con số chuẩn xác nhất đưa vào công thức tính toán bước trục.
Công thức quy đổi toán học khi thông số kích thước bị lệch
Áp dụng công thức tính Steps/mm mới bằng cách nhân giá trị cũ với tỷ lệ 20 chia cho số đo thực tế — giúp máy in tự động bù trừ khoảng cách di chuyển một cách hoàn hảo.
Giả sử sau khi đo đạc cẩn thận bằng thước kẹp, trục X của anh chị cho ra kết quả 19.8mm thay vì con số chuẩn 20.0mm trên thiết kế CAD. Lúc này, anh chị cần truy cập vào phần mềm điều khiển máy in hoặc giao diện Slicer như Cura hoặc PrusaSlicer để tính toán lại thông số bước động cơ (Steps/mm) theo công thức tỷ lệ thuận. Việc điều chỉnh này sẽ buộc đầu phun dịch chuyển chính xác từng bước nhỏ, loại bỏ hoàn toàn các sai số cơ khí phát sinh trong quá trình vận hành.
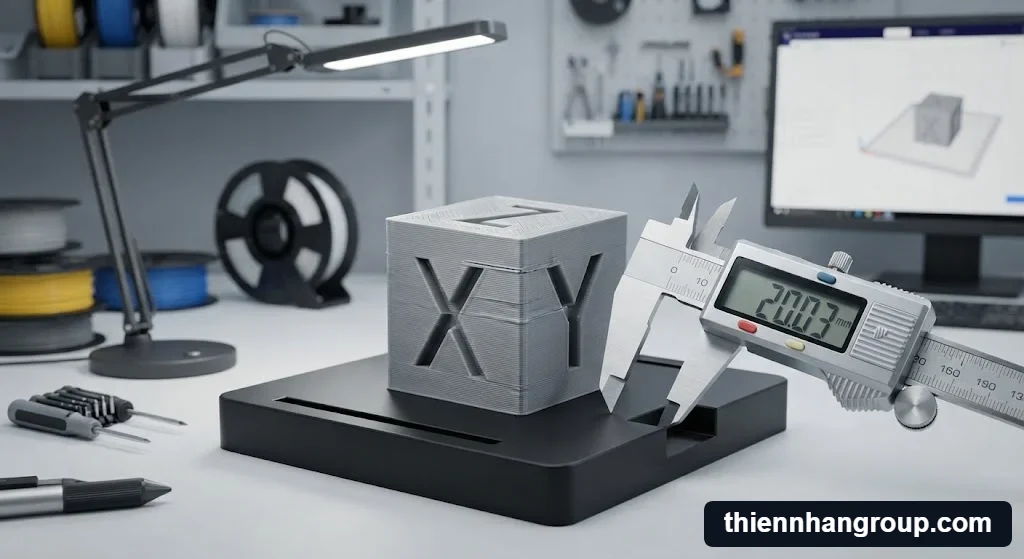
Phân tích lỗi bề mặt và hiện tượng co ngót qua calibration cube dùng để làm gì
Các lỗi bề mặt thường gặp trên khối Calibration Cube và cách khắc phục
Phân tích ma trận lỗi bề mặt trên khối calibration cube kết hợp kiểm soát môi trường xưởng giúp thợ vận hành xử lý dứt điểm tình trạng sọc gân Z-banding và co ngót vật liệu.
Khi in khối hiệu chuẩn ở cường độ cao, những người thợ xưởng chuyên nghiệp thường quan sát kỹ các khuyết điểm nhỏ xuất hiện trên bề mặt bốn bức tường đứng. Những đường gân ngang bất thường hay hiện tượng góc khối cube bị nhô lên đều mang những thông điệp kỹ thuật rất rõ ràng về tình trạng cơ khí của thiết bị hoặc tác động từ môi trường xung quanh như nhiệt độ phòng điều hòa và luồng gió lùa.
Bên cạnh đó, mọi quy trình vận hành và tiêu chuẩn kỹ thuật áp dụng tại cửa hàng đều tuân thủ nghiêm ngặt các quy định sử dụng thiết bị an toàn, nhằm đảm bảo độ bền tối đa cho hệ thống máy in 3D của khách hàng trong suốt vòng đời khai thác.
| Dạng lỗi bề mặt | Nguyên nhân kỹ thuật | Giải pháp xử lý thực tế |
|---|---|---|
| Sọc gân ngang (Z-banding) | Trục vít me bị kẹt, cong vênh hoặc thiếu dầu bôi trơn định kỳ. | Vệ sinh sạch thanh ren trục Z, tra mỡ bò chuyên dụng và siết lại khớp nối trục. |
| Góc khối cube bị cong vênh | Nhiệt độ phòng quá lạnh hoặc có gió lùa làm nhựa nguội quá nhanh. | Lắp khung chắn gió bao quanh máy hoặc điều chỉnh lại hệ thống quạt tản nhiệt phần thân. |
| Mặt phẳng bị rỗ hoặc lồi lõm | Lưu lượng dòng nhựa đùn chưa ổn định hoặc nhiệt độ đầu phun quá cao. | Hiệu chỉnh lại thông số Flow Rate trên phần mềm Slicer và kiểm tra độ ẩm cuộn nhựa. |
Giải pháp đồng bộ vật liệu và phụ kiện giúp tối ưu hóa độ chính xác in 3D
Đầu tư đồng bộ tấm bàn in PEI nhám kết hợp cuộn nhựa PLA dung sai ±0.02mm giúp triệt tiêu hoàn toàn sai số kích thước ngay từ gốc cho mọi dự án in ấn.
Qua quá trình đồng hành và tư vấn trực tiếp cho hàng trăm kỹ sư, nhà thiết kế cũng như các chủ xưởng dịch vụ in ấn, tôi hiểu rằng việc tinh chỉnh phần mềm Slicer chỉ giải quyết được một phần vấn đề. Để đạt được độ chính xác tuyệt đối như mong đợi trên từng sản phẩm, anh chị cần một nền tảng vật liệu và phụ kiện phần cứng thực sự đồng bộ. Mọi thắc mắc kỹ thuật của anh chị luôn được kiểm duyệt và hỗ trợ chuyên sâu bởi chuyên gia Lê Minh Thuận cùng đội ngũ kỹ thuật giàu kinh nghiệm.
Để giúp anh chị dễ dàng đưa ra quyết định đầu tư tối ưu nhất cho hệ thống máy in của mình, dưới đây là bộ giải pháp vật liệu và phụ kiện tiêu chuẩn được kiểm chứng qua thực tế:
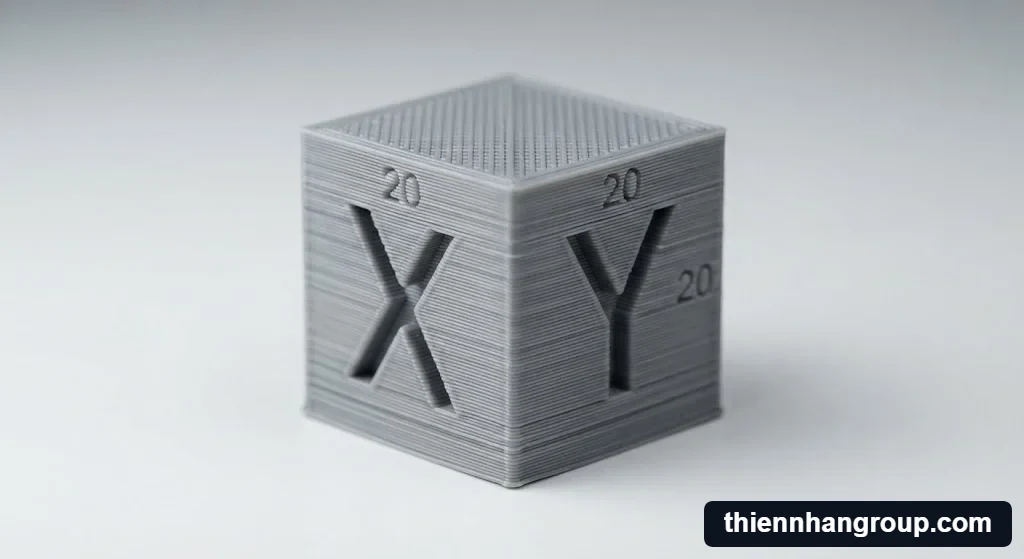
Đánh giá chi tiết kỹ thuật lưu lượng nhựa của calibration cube dùng để làm gì
Tấm bàn in PEI nhám chuyên dụng
Bề mặt bám dính cực tốt giúp cố định chắc chắn các lớp nhựa đầu tiên, loại bỏ hoàn toàn hiện tượng cong vênh góc mà không cần dùng keo dán phụ trợ.
Nhựa cuộn Filament chuẩn dung sai
Đường kính sợi nhựa luôn duy trì độ dung sai nghiêm ngặt ±0.02mm, giúp dòng nhựa đùn ra ổn định và hạn chế tối đa tình trạng nghẹt đầu phun.
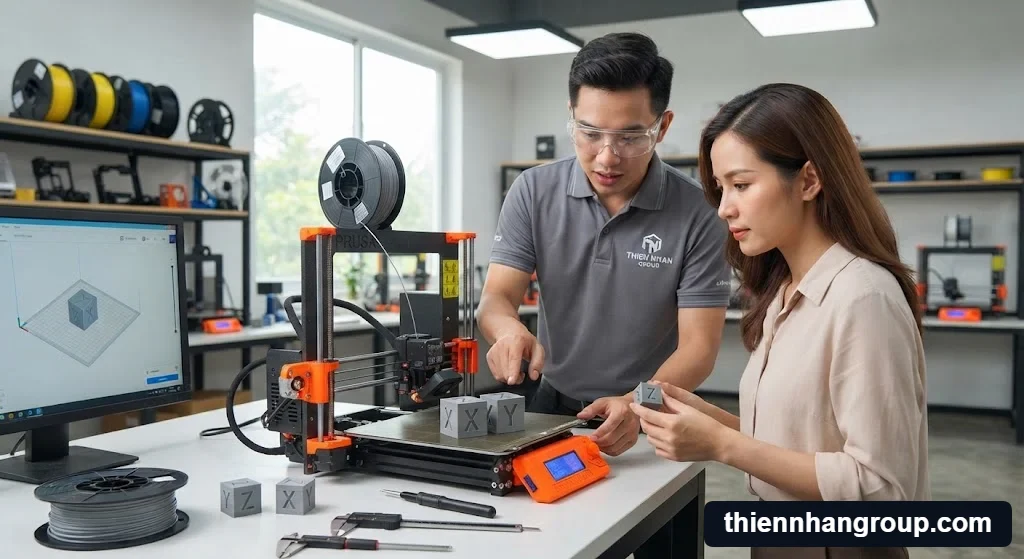
Kỹ thuật viên tư vấn giải pháp hiệu chuẩn máy in và calibration cube dùng để làm gì
Nhận tư vấn giải pháp kỹ thuật in 3D chuyên sâu
Nếu anh chị đang gặp khó khăn trong việc cân chỉnh thông số máy in, hoặc cần lựa chọn dòng vật liệu và phụ kiện chính hãng phù hợp với nhu cầu thực tế, hãy liên hệ ngay với đội ngũ kỹ thuật của chúng tôi tại Số 57, Đường số 36, Khu Nhà Ở Công ty Đông Nam, Khu phố 21, Phường Hiệp Bình, Thành phố Hồ Chí Minh để được hỗ trợ tận tâm nhất.
Giải đáp các thắc mắc thường gặp về Calibration Cube và quá trình in ấn
In một khối calibration cube 20mm mất bao nhiêu thời gian và tốn bao nhiêu vật liệu?
Thời gian in một khối calibration cube tiêu chuẩn mất khoảng từ 20 đến 30 phút tùy thuộc vào tốc độ cài đặt trên phần mềm Slicer, với mức tiêu hao vật liệu chỉ khoảng từ 3 đến 5 gram nhựa filament.
Nhiệt độ phòng đặt máy lạnh hoặc gió lùa có ảnh hưởng đến kết quả của khối calibration cube không?
Hoàn toàn có. Nhiệt độ phòng thay đổi đột ngột hoặc gió từ quạt/điều hòa thổi trực tiếp vào máy in sẽ làm lớp nhựa nguội không đều, gây ra hiện tượng co ngót cục bộ hoặc cong vênh góc khối cube.
Khối calibration cube 20mm nhỏ bé có đại diện chính xác cho các bản in lớn cao 20-30cm không?
Khối 20mm chỉ phản ánh rất tốt độ chính xác cơ học cục bộ và lưu lượng đùn ban đầu; đối với các mô hình cao lớn, hệ số tích lũy sai số theo chiều cao trục Z và độ co ngót nhiệt của vật liệu dài ngày sẽ cần thêm các bài test chuyên sâu khác.
Có nên giữ lại khối calibration cube sau khi đo xong để làm vật đối chiếu định kỳ cho máy in không?
Rất nên giữ lại. Đội ngũ kỹ thuật của Thien Nhan Group thường lưu giữ các mẫu khối test định kỳ sau mỗi 500 giờ hoạt động để làm mốc đối chiếu độ rơ của dây đai và cơ cấu trục.
Nên sử dụng loại bàn in nào để giữ các lớp đầu tiên của khối calibration cube không bị bong góc?
Bạn nên ưu tiên sử dụng các dòng tấm bàn in PEI chuyên dụng (như tấm PEI nhám hoặc trơn hãng Bambu Lab hoặc Anycubic đang phân phối tại Thien Nhan Group) để tăng độ bám dính tuyệt đối cho lớp nhựa đầu tiên mà không cần dùng keo dán phụ trợ.
Mua vật liệu nhựa in chính hãng có dung sai sợi chuẩn ở đâu để hạn chế sai số ngay từ gốc?
Quý khách có thể liên hệ trực tiếp với Thien Nhan Group qua hotline hoặc ghé thăm cửa hàng để lựa chọn các dòng nhựa cuộn PLA, PETG chính hãng có dung sai sợi chuẩn ±0.02mm.
Hỗ trợ kỹ thuật và tư vấn giải pháp in 3D chuyên sâu
Nếu anh chị đang cần tư vấn chi tiết hơn về quy trình hiệu chuẩn máy in hoặc lựa chọn vật liệu tiêu hao phù hợp cho xưởng sản xuất, tôi luôn sẵn sàng hỗ trợ đồng hành cùng anh chị.
Tôi là Lê Minh Thuận, tốt nghiệp Kỹ Sư Ngành Công nghệ vật liệu tại Đại Học Bách Khoa TP. Hồ Chí Minh, tôi đã có nhiều năm tìm hiểu sâu về máy in 3D, vật liệu in 3D và các giải pháp ứng dụng công nghệ này trong thực tế. Hiện nay với vai trò Giám đốc Kỹ thuật tại Thiện Nhân Group, tôi mong muốn chia sẻ những kiến thức và kinh nghiệm mình đã tích lũy được một cách đơn giản, dễ hiểu và thực tế nhất. Tôi sẽ cung cấp những thông tin hữu ích về cách chọn máy, chọn vật liệu, sử dụng và ứng dụng máy in 3D, để mỗi người có thể tìm được giải pháp phù hợp với nhu cầu của mình.