Resin flexible là gì? Thông số in và tỷ lệ pha trộn chuẩn
Th9
Cập nhật Tháng 09/2026: Resin flexible là nhựa quang hóa (photopolymer) dùng cho máy in 3D SLA/DLP, mang đặc tính đàn hồi tương tự cao su. Vật liệu có độ cứng 60A-90A (Shore A) và độ giãn dài 50-150%, chịu lực nén, uốn cong cực tốt. Giá bán hiện tại dao động từ 450.000đ – 1.500.000đ/kg. Ứng dụng cốt lõi là sản xuất ron chống nước, đệm giảm chấn, hoặc pha trộn tỷ lệ 10-20% vào nhựa tiêu chuẩn để chống gãy vỡ mô hình.
Cập nhật Tháng 09/2026: Resin Flexible (nhựa in 3D dẻo) là dòng vật liệu lỏng photopolymer chuyên dụng cho máy in 3D SLA/DLP/LCD. Sau khi lưu hóa bằng tia UV, vật liệu sở hữu đặc tính cơ học đàn hồi, co giãn tương tự cao su hoặc silicone, với độ giãn dài khi đứt có thể vượt mức 200%. Khác với nhựa tiêu chuẩn giòn gãy, Resin Flexible chịu được lực nén, uốn cong liên tục và tự phục hồi hình dáng. Ứng dụng phổ biến trong chế tạo ron giảm chấn, vòng đệm cơ khí, vỏ thiết bị và các khí cụ mô phỏng nướu trong nha khoa kỹ thuật số.
Resin flexible là gì? Đặc tính và ứng dụng thực tế
Vật liệu resin flexible (nhựa dẻo in 3D SLA/DLP) là nhựa quang hóa nhạy sáng UV mang độ cứng 60A-90A, chuyên ứng dụng in ron chống nước hoặc đệm giảm chấn tinh xảo.
Khi nhiều kỹ sư tìm hiểu resin flexible là gì, họ thường nhầm tưởng nó mềm oặt như dây thun gạc. Qua hơn 10 năm kinh nghiệm xử lý hàng trăm bản in 3D phức tạp, tôi nhận định vật liệu này có tính chất cơ lý đàn hồi tương tự như cao su hoặc silicone. Giải pháp này đặc biệt phù hợp cho các bộ phận R&D và cộng đồng Maker khi cần tạo ra nguyên mẫu (prototype) có khả năng chịu lực nén, uốn cong liên tục mà không lo nứt vỡ.
Độ cứng Shore và độ giãn dài của resin dẻo
Chỉ số độ cứng Shore 60A-90A và độ giãn dài 50-150% là thước đo quyết định trực tiếp khả năng chịu lực nén và độ dai của bản in thực tế.
Để anh/chị dễ hình dung trong đời sống, độ cứng Shore 80A — tương đương bề mặt đế giày da nam. Nghĩa là vật liệu không kéo giãn dài thò lò như dây chun, mà thiên về khả năng hấp thụ lực nén cực tốt rồi tự phục hồi hình dáng ban đầu. Khi kết hợp với độ giãn dài (Elongation at break) ở mức 50% đến 150%, mô hình in ra có thể chịu được những vòng tua xoắn an toàn. Nhờ đó, đây là vật tư tiêu chuẩn để chế tạo lốp xe mô hình RC, núm bấm đệm cao su hoặc các ngàm nối linh hoạt trong lắp ráp vi cơ khí.
Giá resin flexible bao nhiêu 1kg? Tại sao có sự chênh lệch?
Hiện nay, mức giá tham khảo cho vật liệu này dao động từ 450.000đ đến 1.500.000đ cho mỗi chai 1kg, phân bổ từ nhu cầu in cá nhân đến sản xuất y sinh.
Bảng giá tham khảo các phân khúc Resin dẻo
Thị trường hiện chia thành hai dòng chính là phân khúc dân dụng (dưới 800.000đ) và cấp công nghiệp (trên 1.100.000đ) để anh/chị dễ dàng cân đối ngân sách dự án.
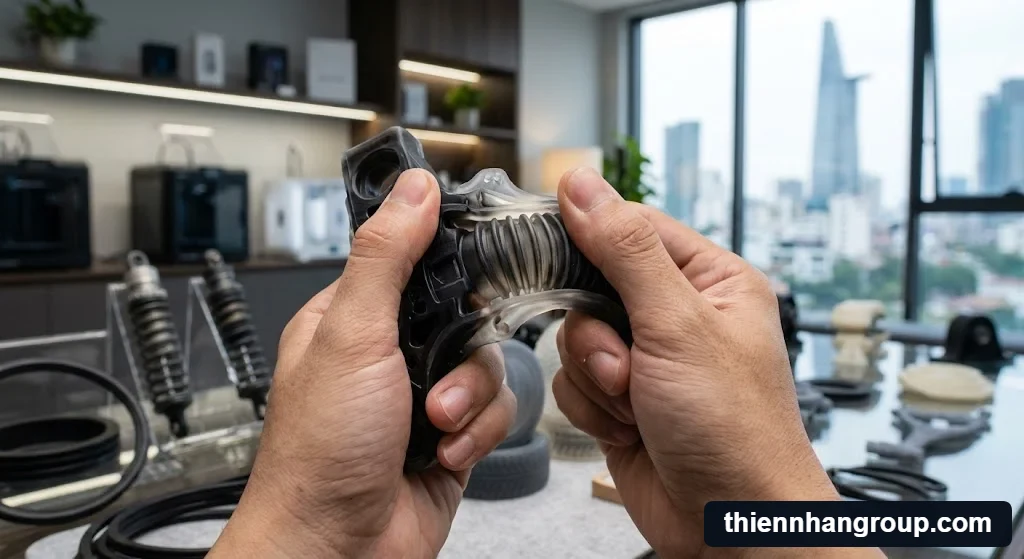
Đặc tính đàn hồi và uốn cong giúp giải đáp resin flexible là gì trong ứng dụng.
| Phân khúc ứng dụng | Thương hiệu tiêu biểu | Mức giá tham khảo (1kg) |
|---|---|---|
| Cá nhân / Chơi mô hình (Maker) | Anycubic, Phrozen, Sunlu | 450.000đ – 750.000đ |
| Công nghiệp / Y sinh (R&D) | Formlabs, Siraya Tech, Liqcreate | 1.100.000đ – 1.500.000đ |
Lý do Formlabs đắt gấp 3 lần Anycubic/Phrozen
Dòng cao cấp đắt hơn nhờ độ tinh khiết hóa học cực cao, đảm bảo mô hình in ra không ngả vàng hay hóa cứng sau thời gian dài sử dụng.
Trong thực chiến, tôi gặp rất nhiều khách hàng phàn nàn việc mua resin giá rẻ, lúc mới in xong thì rất dẻo nhưng chỉ sau 3-6 tháng để ngoài môi trường tự nhiên, vật liệu tự bốc hơi dung môi và cứng ngắc lại, thậm chí nứt gãy. Các dòng chuyên dụng từ Formlabs sử dụng công thức phụ gia độc quyền giúp ổn định liên kết polymer vĩnh viễn. Khoản đầu tư này mang lại tuổi thọ dài hạn cho các nguyên mẫu kỹ thuật đắt tiền. Anh/chị hoàn toàn có thể an tâm tìm mua các dòng vật tư chính hãng đã qua kiểm định khắt khe tại Thiên Nhân Group để được cam kết về chất lượng đầu ra.
Nên in Flexible Resin (SLA) hay dùng nhựa TPU (FDM)?
Quyết định lựa chọn phụ thuộc độ chi tiết: Resin dẻo (SLA) dành cho ron siêu nhỏ, trong khi nhựa TPU (FDM) tối ưu chịu lực cơ học kích thước lớn.
Đây là bài toán kinh điển của các kỹ sư khi triển khai hệ thống tạo mẫu nhanh. Cả hai công nghệ đều cho ra sản phẩm dẻo, nhưng cơ chế đùn nhựa và lưu hóa ánh sáng hoàn toàn khác biệt. Dựa trên dữ liệu thực thi từ hàng trăm dự án chế tạo tại xưởng, tôi tổng hợp sự khác biệt cốt lõi để anh/chị chọn đúng giải pháp, tối ưu hóa cả chi phí lẫn công năng:
Bảng giá vật tư giúp khách hàng đánh giá chi phí mua resin flexible là gì.
Công nghệ SLA (Flexible Resin)
Sở hữu độ phân giải siêu mịn lên đến 0.05mm — nghĩa là tạo ra bề mặt nhẵn bóng không tì vết, in được các ron cao su kháng nước và cụm ngàm nối chính xác tuyệt đối, phù hợp cho vi cơ khí.
Công nghệ FDM (Sợi nhựa TPU)
Cung cấp độ bền kéo dãn cực cao cùng giá thành rẻ — nghĩa là phương án hoàn hảo để in ốp lưng điện thoại hoặc lốp xe kích thước lớn, tuy nhiên bề mặt sẽ lộ vân gợn sóng (layer line).
Cách pha trộn (Mix) Resin dẻo và Resin cứng chống gãy vỡ
Để chống gãy vỡ cho mô hình khi rơi từ khoảng cách 1-2 mét, anh/chị cần pha trộn 10-20% resin dẻo vào resin cứng và tinh chỉnh lại thông số phơi sáng.
Đa số khách hàng Maker và thợ in 3D không dùng Flexible Resin để in nguyên khối vì chi phí quá cao và vật thể thường quá ẻo lả. Thay vào đó, họ ứng dụng vật liệu này như một chất “phụ gia đàn hồi” tuyệt vời. Thông qua việc phối trộn hợp lý, anh/chị sẽ biến một loại nhựa Standard hoặc ABS-like giòn, dễ vỡ vụn thành một vật liệu cực kỳ dẻo dai, chịu được va đập mạnh mà vẫn giữ nguyên độ chi tiết sắc nét vốn có.
Tỷ lệ vàng (10-20%) khi pha với Standard/ABS-like Resin
Tỷ lệ 10% đến 20% resin dẻo trên tổng thể tích là mức hoàn hảo để mô hình đạt độ dai, không mất chi tiết.
Từ kinh nghiệm xử lý hàng trăm mẫu in test, tôi nhận thấy nếu pha ít hơn 10%, độ dai không đáng kể và mẫu vẫn dễ gãy ngàm khi lắp ráp. Ngược lại, nếu lạm dụng pha vượt quá 30%, mô hình sẽ bị mất đi độ cứng kết cấu (Rigidity), trở nên cong vênh khi bóc support và dễ biến dạng dưới nhiệt độ môi trường. Cách làm chuẩn nhất là rót resin cứng vào khay trước, sau đó châm thêm 15% resin dẻo, dùng thìa silicon khuấy thật đều trong 3-5 phút trước khi bấm máy.
Cách tính bù trừ Exposure Time (Thời gian phơi sáng)
Anh/chị cần tăng thêm 10-15% thời gian phơi sáng (Exposure Time) so với thông số gốc của nhựa cứng để mẫu bám bàn chắc chắn.
Flexible Resin mang đặc tính rất đậm đặc và yêu cầu mức năng lượng tia UV cao hơn nhiều để đóng rắn hoàn toàn so với Standard Resin. Khi mix dung dịch, hỗn hợp mới sẽ chậm phản ứng với ánh sáng hơn. Nếu anh/chị giữ nguyên thông số cũ, tỷ lệ hỏng mẻ in (mẫu rụng xuống đáy máng) lên tới 90%. Ví dụ, nếu nhựa cứng đang in ổn định ở mức 2.5 giây/lớp, anh/chị hãy mạnh dạn tăng lên mức 2.8 hoặc 2.9 giây/lớp để hỗn hợp mới được lưu hóa triệt để.
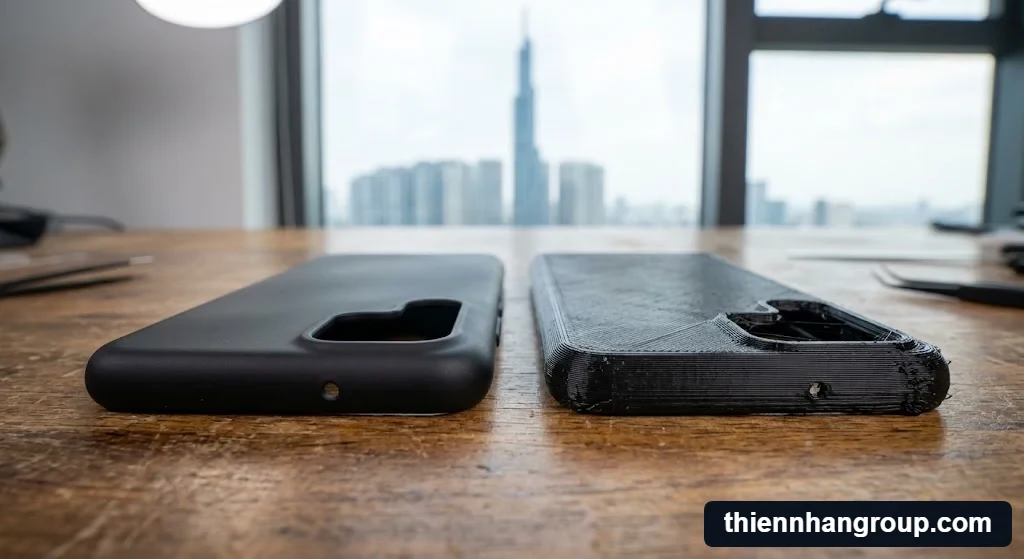
So sánh chi tiết với TPU để hiểu rõ ưu điểm của resin flexible là gì.
Kinh nghiệm thực chiến: Sau khi khuấy dung dịch mix trong máng in (Vat), bọt khí sẽ nổi lên rất nhiều do đặc tính keo đặc của resin dẻo. Anh/chị tuyệt đối không bấm in ngay. Hãy để yên máng nhựa trong khoảng 15-20 phút cho bọt khí vỡ hết, hoặc sử dụng máy sấy tóc bật chế độ nóng (sấy lướt nhẹ trên bề mặt) để đánh tan bọt khí, tránh tình trạng mô hình in ra bị rỗ lỗ kim.
Cài đặt thông số in resin dẻo thế nào để không đứt support?
Khắc phục triệt để lỗi đứt support khi in khối đặc, anh/chị bắt buộc phải hạ tốc độ nâng bàn dưới 40mm/phút và tăng đầu tip support lên 0.6mm.
Nỗi ám ảnh lớn nhất của các chủ xưởng in dịch vụ khi vận hành Flexible Resin là tiếng “tạch” xé tai mỗi lần bàn in nâng lên, sau đó mô hình dính chặt xuống đáy máng thay vì bám trên bàn. Nguyên nhân cốt lõi là do vật liệu co giãn có lực kéo (peel force) bám vào màng FEP cao gấp 3 lần nhựa cứng. Nếu không tinh chỉnh lại hệ cơ học của thiết lập máy, toàn bộ cấu trúc chống đỡ sẽ bị kéo đứt vỡ.
Tốc độ nâng hạ bàn (Lift Speed) an toàn
Lift Speed an toàn phải được thiết lập dưới 40mm/phút nhằm tránh lực xé làm đứt các chi tiết dẻo đang bám chặt vào màng FEP.
Hãy tưởng tượng việc anh/chị giật một miếng băng keo dính chặt trên bàn. Nếu giật thật nhanh, băng keo sẽ rách tơi tả. Nhưng nếu kéo lên chậm rãi, nó sẽ bong ra an toàn. Tương tự vậy, nhựa dẻo cần thời gian để “thở” và bong từ từ khỏi tấm màng in. Mức thông số chuẩn xác nhất mà tôi áp dụng cho mọi dòng máy từ Elegoo, Anycubic đến Phrozen là Lift Speed 35-40mm/phút (áp dụng cho cả Bottom Lift và Normal Lift).
Thiết lập kích thước Support (Tip Diameter)
Đầu tiếp xúc (Tip Diameter) bắt buộc đạt tối thiểu 0.6mm để giữ chặt mô hình, chống lại lực kéo co giãn của nhựa dẻo.
Thông thường, các file in nhựa cứng chỉ cần để Tip Diameter 0.3-0.4mm là đủ bám và dễ bóc. Nhưng với nhựa dẻo, tiết diện nhỏ như vậy sẽ đứt phựt ngay từ layer thứ 50. Để giải quyết, anh/chị phải cấu hình lại support dạng Heavy, đầu cắm sâu vào mô hình 0.4mm và đường kính (Tip) từ 0.6mm đến 0.8mm. Nếu anh/chị đang dùng các file 3D tải sẵn trên mạng, hãy tìm hiểu kỹ khái niệm presupported stl là gì để biết cách loại bỏ support cũ và thay đổi kích thước tip thủ công cho phù hợp với đặc tính sinh học của vật liệu dẻo.
Nên dùng màng FEP thường hay nFEP/PFA?
Sử dụng màng nFEP hoặc PFA giúp giảm 30% lực ma sát, bảo vệ thiết bị không bị rách màng dưới lực kéo của nhựa dẻo.
Màng FEP thông thường rất dễ bị dão hoặc xước sâu khi phải chịu lực giằng co liên tục của Flexible Resin. Màng nFEP (hoặc PFA) là bản nâng cấp có bề mặt phủ lớp chống dính Teflon ưu việt hơn. Trải nghiệm thực tế tại xưởng cho thấy, nFEP không chỉ giúp tỷ lệ in thành công các chi tiết dẻo đạt trên 95%, mà còn kéo dài tuổi thọ của khay in lên gấp đôi. Đây là khoản đầu tư kỹ thuật bắt buộc để tối ưu chi phí khấu hao vật tư.
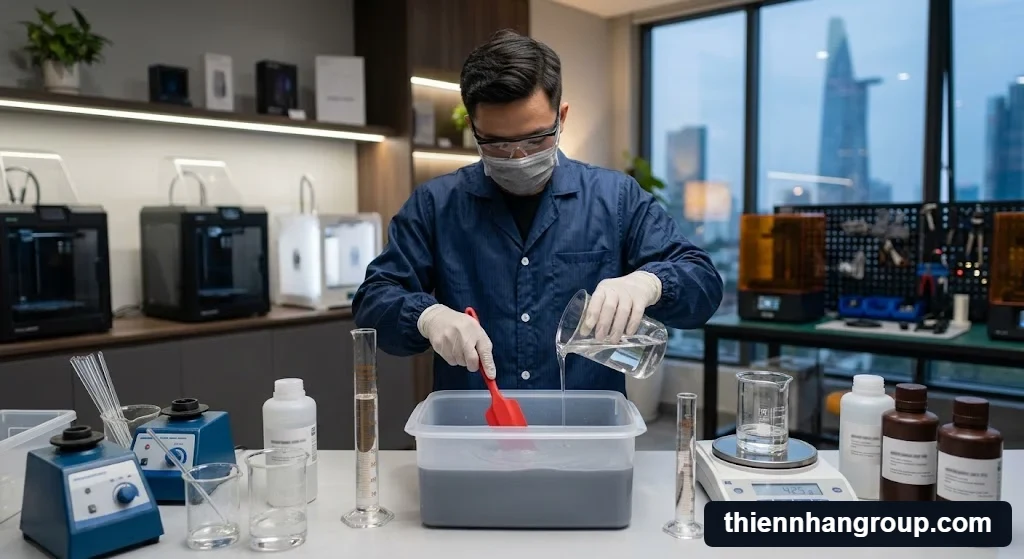
Hướng dẫn kỹ thuật pha trộn mix nhựa để biết ứng dụng thực chiến resin flexible là gì.
Sai lầm “chết người” khi rửa và sấy UV mô hình dẻo
Để bảo toàn đặc tính đàn hồi sau khi in, tuyệt đối không ngâm cồn IPA quá 5 phút và sấy tia UV không vượt quá 3 phút.
Nhiều anh/chị thường xuyên mắc lỗi “bê nguyên xi” quy trình xử lý hậu kỳ của Standard Resin sang áp dụng cho Flexible Resin. Hậu quả là bản in vừa tháo khỏi bàn đang rất mềm mịn, đẹp mắt nhưng chỉ qua một đêm xử lý xong lại trở nên sần sùi, ố vàng và cứng ngắc như đá. Xử lý hậu kỳ (Post-processing) của vật liệu dẻo đòi hỏi sự chính xác tuyệt đối về thời gian lưu hóa.
Tác hại khi ngâm cồn IPA quá lâu
Việc ngâm cồn IPA vượt quá 5 phút sẽ khiến nhựa dẻo hấp thụ dung môi, gây phồng rộp và mất độ sắc nét bề mặt.
Các phân tử photopolymer dẻo có cấu trúc xốp nhẹ và độ thấm thấu cao. Khi ngâm lâu trong cồn IPA 90%, chúng sẽ hút ngược dung môi vào trong lõi, trương nở ra và làm các vân chi tiết bị mờ tịt (trắng phếch). Đặc biệt với các loại nhựa chuyên dụng trong y tế như resin nha khoa giả nướu Jamghe Flexible Plus, việc rửa nhanh bằng máy đánh sóng siêu âm trong vòng 3 phút, sau đó xịt khô kiệt cồn bằng vòi hơi là yếu tố sống còn để đảm bảo an toàn sinh học và duy trì độ mềm tiêu chuẩn.
Tại sao sấy tia UV quá lâu làm mẫu bị cứng và ố vàng?
Việc sấy tia UV quá 3 phút sẽ bẻ gãy liên kết co giãn, làm mô hình cứng hóa, giòn vỡ và ố vàng nghiêm trọng.
Sấy đèn UV (Curing) là quá trình ép các chuỗi polymer liên kết chéo lại với nhau lần cuối cùng. Đối với Flexible Resin, nếu anh/chị nướng UV quá thời gian giới hạn, quá trình đóng rắn sẽ diễn ra triệt để đến mức phá hủy hoàn toàn đặc tính đàn hồi của ma trận cao su. Không những mất đi độ dẻo, tia cực tím cường độ cao còn gây ra hiện tượng lão hóa quang học (Photoaging) ngay lập tức, khiến các mẫu in trong suốt hoặc màu trắng bị ngả vàng đục cặn chỉ sau vài ngày. Khuyến nghị thực tế của tôi là chỉ sấy lướt qua trong buồng UV từ 1 đến tối đa 3 phút tùy độ dày vật thể.
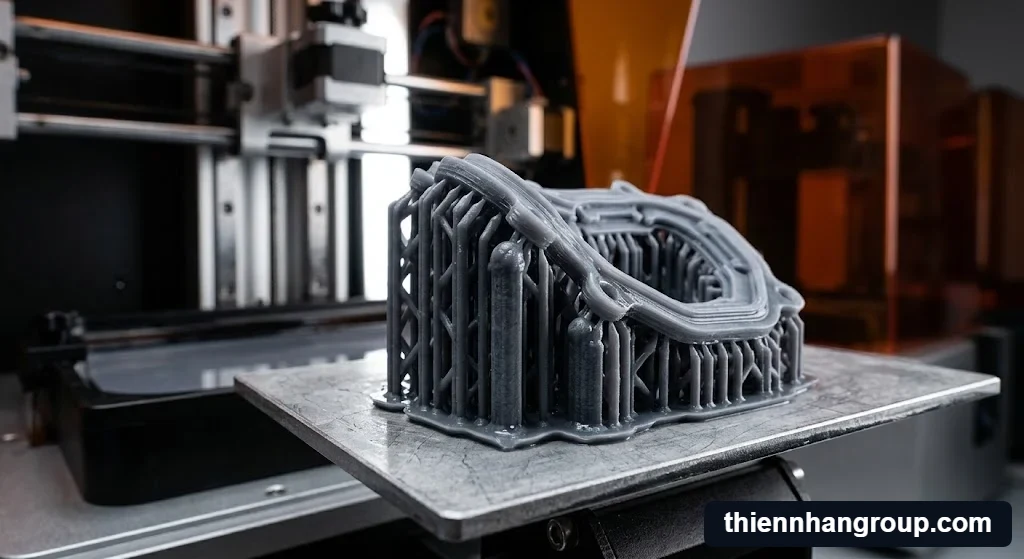
Chi tiết thông số support chống đứt gãy khi tìm hiểu cài đặt resin flexible là gì.
Kỹ thuật viên tư vấn giải pháp in 3D và giải đáp chuyên sâu resin flexible là gì.
Dịch vụ in 3D và vật tư Resin chính hãng tại Thien Nhan Group
Tại Thien Nhan Group, chúng tôi cung cấp giải pháp in 3D và phân phối vật tư resin chính hãng dựa trên kinh nghiệm 10 năm thực chiến.
Chúng tôi không chỉ là đơn vị thương mại thuần túy mà còn là những chuyên gia trực tiếp vận hành máy in hàng ngàn giờ mỗi tháng. Điều này có nghĩa là mọi vật liệu trước khi đưa đến tay khách hàng đều đã được test thông số khắt khe. Nếu anh/chị đang tìm kiếm vật liệu chịu lực nén cao cho ron, đệm giảm chấn, dòng sản phẩm nhựa in 3D Jamghe Flexible mà chúng tôi phân phối sẽ đáp ứng hoàn hảo các tiêu chuẩn kỹ thuật khắt khe nhất trong ngành phụ trợ.
Thay vì phải tự mò mẫm thử nghiệm gây lãng phí hàng triệu đồng tiền vật tư, đội ngũ kỹ sư của chúng tôi luôn sẵn sàng chia sẻ thông số bù trừ phơi sáng, tốc độ nâng bàn an toàn và kỹ thuật mix nhựa độc quyền để đảm bảo dự án của anh/chị thành công ngay từ mẻ in đầu tiên.
Mẹo chuẩn bị vật liệu và thiết kế in 3D nhựa dẻo
Để tối ưu hóa độ đàn hồi và tránh hỏng hóc, anh/chị cần ngâm resin vào nước ấm 30°C và áp dụng kỹ thuật đục rỗng (Hollow) khi thiết kế mô hình.
Rất nhiều kỹ sư R&D hoặc anh/chị Maker chỉ tập trung vào việc điều chỉnh thông số trên phần mềm (như ChituBox hay Lychee Slicer) mà bỏ qua yếu tố vật lý bên ngoài. Dựa trên kinh nghiệm xử lý lỗi sự cố cho nhiều xưởng in dịch vụ, tôi khẳng định rằng nhiệt độ môi trường và cấu trúc hình học của file 3D tác động trực tiếp đến 50% tỷ lệ thành bại của một mẻ in vật liệu dẻo.
Bí quyết ngâm nước ấm 30 độ vào mùa đông
Việc ngâm chai resin dẻo trong nước ấm 30°C khoảng 15 phút giúp giảm độ đặc quánh, đảm bảo nhựa chảy đều trong máng in liên tục.
Vật liệu Flexible Resin cực kỳ nhạy cảm với sự thay đổi của nhiệt độ môi trường. Khi phòng làm việc bật máy lạnh dưới 20°C hoặc vào thời tiết mùa đông, dung dịch nhựa sẽ bị đông đặc lại như một lớp keo siêu dính. Nếu anh/chị đổ trực tiếp vào máng in lúc này, nhựa không thể chảy lấp đầy các khoảng trống kịp thời khi bàn in vừa nâng lên. Hậu quả nhãn tiền là lớp in tiếp theo bị rỗng chân, gây đứt gãy kết cấu hoặc xé rách màng FEP do lực cản cơ học quá lớn.
Kinh nghiệm thực chiến (Information Gain): Trước khi in, anh/chị luôn vặn chặt nắp chai, ngâm vào chậu nước ấm (khoảng 30-35°C) và lắc đều tay trước khi rót vào khay (Vat). Động tác nhỏ này giúp làm loãng dung dịch — nghĩa là giảm mạnh lực ma sát bề mặt, triệt tiêu rủi ro kẹt bàn in và giúp các chi tiết support siêu nhỏ bám dính chắc chắn hơn rất nhiều.
Thiết kế đục rỗng (Hollow) để tăng độ đàn hồi
Thiết lập đục rỗng (Hollow) với độ dày thành từ 1.5mm đến 2mm giúp mô hình bóp êm ái hơn và tiết kiệm đến 40% chi phí vật tư đắt đỏ.
Nhiều khách hàng thường phàn nàn rằng dù mua đúng loại nhựa có độ cứng Shore 80A nhưng khi in ra bóp vào vẫn cứng ngắc như đá. Vấn đề thực chất không nằm ở vật liệu, mà nằm ở cấu trúc in đặc (solid) của file thiết kế. Khi in đặc nguyên khối, không có không gian trống để vật liệu biến dạng dưới tác dụng của lực nén bên ngoài.
Bằng cách sử dụng chức năng Hollow trên phần mềm cắt lớp (Slicer) và giữ lại độ dày thành khoảng 1.5mm – 2.0mm, anh/chị đã tạo ra một buồng khí bên trong. Lúc này, mô hình sẽ phản hồi lực cực kỳ hoàn hảo — nghĩa là mang lại cảm giác mềm mại, đàn hồi hệt như một quả bóng cao su bơm hơi, đồng thời giảm thiểu tối đa rủi ro nứt vỡ nếu lỡ tay làm rơi mô hình xuống đất.
Câu hỏi thường gặp về Flexible Resin (FAQ)
In resin dẻo có sinh ra mùi độc hại không?
Có, giống như các loại photopolymer khác, resin dẻo phát sinh khí VOCs. Tại Thien Nhan Group, chúng tôi luôn khuyến cáo anh/chị phải in trong phòng thông gió, đeo khẩu trang than hoạt tính và găng tay nitrile khi thao tác.
Có thể mix Flexible Resin với nhựa nước rửa (Water-washable) được không?
Tuyệt đối không. Resin dẻo gốc cồn không thể hòa tan với resin gốc nước. Việc pha trộn sẽ làm hỏng toàn bộ mẻ nhựa của anh/chị. Chỉ nên mix với Standard hoặc ABS-like gốc dung môi.
Tại sao mẫu in resin dẻo in xong lại dính nhớp?
Hiện tượng dính nhớp do nhựa dư chưa được rửa sạch hoàn toàn khỏi các lỗ rỗng, hoặc do sấy UV chưa đủ công suất để làm khô bề mặt. Anh/chị cần rửa kỹ bằng máy siêu âm chứa cồn IPA.
Nhựa in 3D dẻo có an toàn để làm đồ chơi cho trẻ em ngậm/cắn không?
Không. Resin dẻo tiêu chuẩn không đạt chứng nhận an toàn sinh học (Biocompatible). Không được sử dụng cho các vật phẩm tiếp xúc trực tiếp với niêm mạc, thực phẩm hay để trẻ em ngậm vào miệng.
Resin flexible bị dính chặt vào màng FEP không kéo lên được phải làm sao?
Anh/chị cần giảm Lift Speed xuống dưới 40mm/min, bôi một lớp PTFE mỏng lên màng FEP trước khi đổ nhựa, hoặc cân nhắc nâng cấp lên màng nFEP/PFA để giảm lực bám dính.
Tuổi thọ của mẫu in bằng resin dẻo là bao lâu?
Nếu để ngoài trời tiếp xúc trực tiếp tia UV tự nhiên, mẫu rẻ tiền sẽ cứng lại và giòn sau 3-6 tháng. Để tăng tuổi thọ, anh/chị cần xịt một lớp sơn phủ chống UV (Clear coat) sau khi xử lý hậu kỳ.
Cần tư vấn thông số kỹ thuật và vật tư chuyên dụng?
Đừng để những mẻ in hỏng làm chậm tiến độ dự án của anh/chị. Hãy để chuyên gia của chúng tôi đồng hành, cung cấp công thức mix nhựa chuẩn xác và giải pháp in 3D tối ưu nhất.
Việc làm chủ dòng vật liệu đàn hồi này đòi hỏi sự tỉ mỉ trong từng khâu thao tác, nhưng khi đã nắm rõ các giới hạn về độ cứng Shore, tỷ lệ bù trừ phơi sáng và quy trình hậu kỳ, anh/chị hoàn toàn có thể chế tạo ra những nguyên mẫu linh hoạt với chất lượng hoàn hảo. Tôi luôn sẵn sàng hỗ trợ, chia sẻ kinh nghiệm thực chiến và đồng hành cùng anh/chị trong các dự án đòi hỏi tính kỹ thuật khắt khe sắp tới.
Thông tin liên hệ:
https://thiennhangroup.com/ | Số 57, Đường số 36, Khu Nhà Ở Công ty Đông Nam, Khu phố 21, Phường Hiệp Bình, Thành phố Hồ Chí Minh, Việt Nam |
Tôi là Lê Minh Thuận, tốt nghiệp Kỹ Sư Ngành Công nghệ vật liệu tại Đại Học Bách Khoa TP. Hồ Chí Minh, tôi đã có nhiều năm tìm hiểu sâu về máy in 3D, vật liệu in 3D và các giải pháp ứng dụng công nghệ này trong thực tế. Hiện nay với vai trò Giám đốc Kỹ thuật tại Thiện Nhân Group, tôi mong muốn chia sẻ những kiến thức và kinh nghiệm mình đã tích lũy được một cách đơn giản, dễ hiểu và thực tế nhất. Tôi sẽ cung cấp những thông tin hữu ích về cách chọn máy, chọn vật liệu, sử dụng và ứng dụng máy in 3D, để mỗi người có thể tìm được giải pháp phù hợp với nhu cầu của mình.