Một cuộn nhựa in 3d dùng được bao lâu? Định mức chi tiết
Th9
1 cuộn nhựa in 3d 1kg in được bao lâu nếu chạy máy liên tục?
Trung bình một cuộn nhựa in 3d dùng được bao lâu cho các dòng máy FDM khổ thông dụng? Câu trả lời thực tế là một cuộn nhựa in 3D loại chuẩn 1kg (đường kính sợi 1.75mm) sẽ có chiều dài sợi dao động từ 330 đến 400 mét — tương đương khoảng 30 đến 60 giờ máy chạy liên tục tùy theo cấu hình file in của anh chị.
Để anh chị dễ dàng hình dung quy chuẩn vật lý này, một cuộn nhựa 1kg nguyên sinh (như dòng PLA hay PETG phổ thông) chứa khối lượng vật chất tương đương trọng lượng của 1 lít nước nhưng được kéo thành sợi dài hàng trăm mét. Khi máy in hoạt động với tốc độ trung bình và cấu hình tiêu chuẩn, đầu phun sẽ ngốn khoảng 5 đến 8 mét nhựa mỗi giờ. Nghĩa là một cuộn nhựa đầy đủ sẽ cho phép trục máy làm việc xuyên suốt trong nhiều ngày mà không cần can thiệp thay thế cuộn mới nếu anh chị in các sản phẩm có kích thước vừa phải.
| Loại cuộn nhựa (1.75mm) | Tổng chiều dài sợi ước tính | Thời gian chạy máy liên tục |
|---|---|---|
| Nhựa PLA tiêu chuẩn (1kg) | 330 – 400 mét | 30 – 60 giờ in thực tế |
| Nhựa PETG / ABS (1kg) | 320 – 380 mét | 28 – 55 giờ in thực tế |
| Nhựa kỹ thuật gia cố (PLA-CF) | 300 – 350 mét | 25 – 50 giờ in thực tế |
Quy đổi định mức chi tiết: 1 cuộn 1kg in được bao nhiêu mô hình?
Định mức tiêu hao nguyên liệu thực tế cho biết một cuộn nhựa 1kg có thể tạo ra từ 15 đến 30 mô hình kích thước trung bình hoặc hàng trăm linh kiện nhỏ — phụ thuộc hoàn toàn vào thiết lập độ đặc rỗng (Infill) trên phần mềm cắt lát.
Chi tiết giải đáp một cuộn nhựa in 3d dùng được bao lâu khi chạy máy liên tục
Ví dụ, khi anh chị in một món đồ chơi hoặc mô hình trưng bày dạng rỗng ruột (với độ dày vỏ 3 lớp và độ đặc bên trong chỉ 15%), một con mô hình cao 15cm sẽ chỉ ngốn chừng 30 đến 40 gam nhựa. Điều đó nghĩa là một cuộn nhựa 1kg có thể cho ra đời khoảng 25 đến 30 sản phẩm hoàn thiện. Ngược lại, nếu anh chị in các chi tiết cơ khí đòi hỏi độ chịu lực cao với độ đặc tuyệt đối (100%), lượng tiêu hao sẽ tăng vọt gấp ba lần, khiến cuộn nhựa cạn kiệt chỉ sau vài lần ấn nút khởi động.
In mô hình rỗng ruột (Infill 15%)
Tiêu hao trung bình 30 – 45 gam mỗi sản phẩm — nghĩa là một cuộn 1kg in được khoảng 22 đến 30 mô hình kích thước 15cm.
In linh kiện đặc ruột (Infill 100%)
Tiêu hao từ 120 – 180 gam mỗi chi tiết cơ khí — nghĩa là một cuộn 1kg chỉ tạo ra được 5 đến 8 sản phẩm chịu lực nặng.
Tác động của độ dày lớp in và tỷ lệ độ đặc đến mức độ tiêu hao
Độ dày lớp cắt (Layer Height) mỏng 0.12mm kết hợp độ đặc 100% sẽ làm tốc độ tiêu hao nhanh gấp 2,5 lần — nghĩa là cuộn nhựa sẽ cạn kiệt chỉ sau chưa đầy 25 giờ chạy máy liên tục.
Nhiều anh chị khi mới bắt đầu thường cài đặt thông số ở mức cao nhất vì nghĩ rằng sản phẩm sẽ càng chắc chắn và đẹp mắt. Tuy nhiên, nét in càng mỏng thì số lượng lớp quét của đầu phun càng dày lên theo chiều dọc, đồng thời cấu trúc hỗ trợ (Support) cũng phình ra tương ứng. Tôi luôn khuyên khách hàng tại Thiên Nhàn Group nên cân đối mức độ đặc từ 15% đến 20% cho các sản phẩm thông thường — vừa đủ độ cứng cáp chịu lực, vừa giúp tối ưu hóa tối đa thời gian sử dụng của từng cuộn nhựa.
Các yếu tố kỹ thuật và nguyên nhân khiến cuộn nhựa nhanh hết hơn dự kiến
Nguyên nhân chính khiến phần mềm Slicer báo còn 30 mét nhựa nhưng máy in lại hết sạch giữa chừng là do lượng tiêu hao ẩn của cấu trúc hỗ trợ (Support), lớp đế bám (Brim/Skirt) và sai số dung sai rulo.
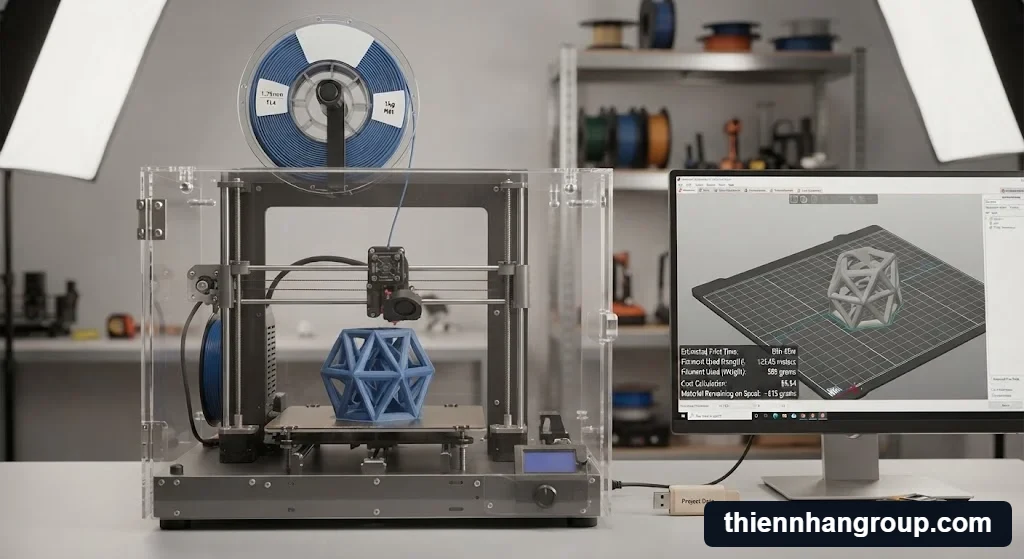
Bảng quy đổi định mức chi tiết cho một cuộn nhựa in 3d dùng được bao lâu
Bên cạnh đó, cấu trúc lõi quấn bên trong cuộn nhựa đôi khi có sai số nhỏ về độ căng dây, khiến các vòng sợi bị chèn ép hoặc quấn chồng chéo lên nhau. Khi máy kéo sợi liên tục với tốc độ cao, lực cản phát sinh làm sợi nhựa không thể nhả tự nhiên, gây ra tình trạng hụt mét so với con số định mức ban đầu. Việc kiểm soát chặt chẽ các thông số phụ trợ này giúp anh chị quản trị chính xác chi phí giá vốn (COGS) cho từng đơn hàng thương mại.
Mẹo nhận biết lỗi quấn chéo vòng và tránh kẹt đùn đầu phun
Hiện tượng quấn chéo sợi (tangle) trên rulo sẽ làm kẹt cứng dòng nhựa ngay trong đêm — nghĩa là máy vẫn tiếp tục chạy không tải và làm hỏng toàn bộ phôi in.
Một trong những nỗi ám ảnh lớn nhất của người vận hành máy in 3D là để máy chạy tự động qua đêm mà quên mất kiểm tra độ thoáng của cuộn nhựa. Khi sợi filament bị thắt nút hoặc quấn chéo ngầm bên dưới các vòng dây khác, đầu phun sẽ bị giật cục, tắc nghẽn hoặc đứt ngầm ngay lập tức. Để phòng tránh rủi ro này, trước mỗi phiên in dài ngày, anh chị hãy dành vài giây kiểm tra điểm xuất phát của sợi nhựa, đồng thời tham khảo các dòng vật liệu cao cấp được phân phối chính hãng như nhựa in 3D PLA-CF gia cố sợi carbon với quy trình quấn tự động đều đặn, không lo xoắn rối.
Tác động của khí hậu nhiệt đới ẩm đến tuổi thọ cuộn nhựa in 3D
Khí hậu nhiệt đới ẩm tại Việt Nam làm nhựa in FDM hút ẩm cực nhanh chỉ sau vài tuần mở bao bì, gây ra hiện tượng giòn gãy, nổ bọt khí và làm hỏng cấu trúc sản phẩm.
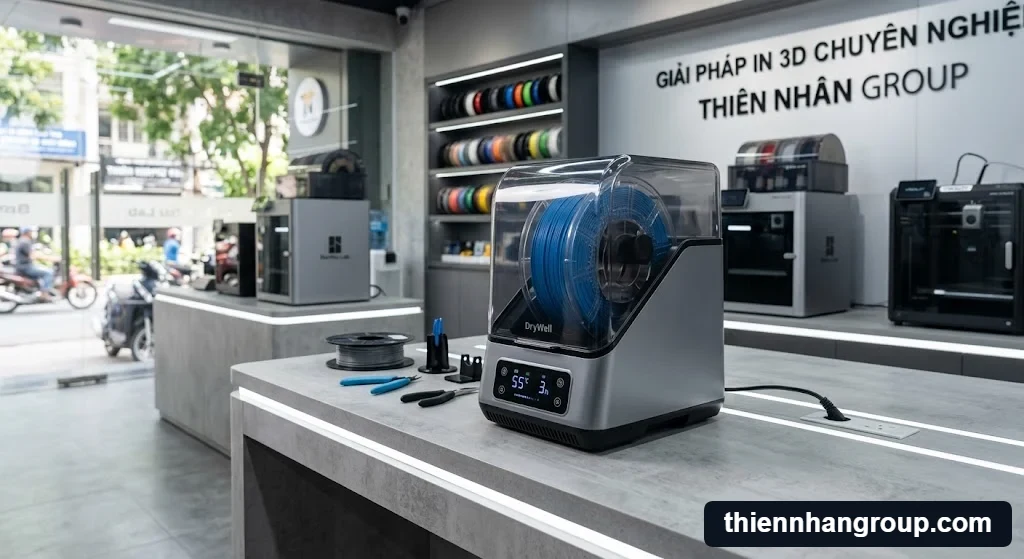
Để khắc phục triệt để điểm mù này, việc trang bị các thiết bị hỗ trợ chuyên dụng là điều kiện bắt buộc đối với các xưởng in chuyên nghiệp. Anh chị nên sử dụng kết hợp các dòng thiết bị như máy sấy cuộn nhựa Sunlu S2 Filament Dryer Box để duy trì độ khô ráo liên tục cho cuộn filament ngay cả trong suốt quá trình máy đang chạy in các file kéo dài nhiều tiếng đồng hồ.
| Loại nhựa in FDM | Nhiệt độ sấy khuyến nghị | Thời gian sấy tiêu chuẩn |
|---|---|---|
| Nhựa PLA / PLA+ | 45°C – 50°C | 4 đến 6 tiếng liên tục |
| Nhựa PETG / ABS | 55°C – 60°C | 6 đến 8 tiếng liên tục |
| Nhựa TPU dẻo / Nylon | 65°C – 70°C | 8 đến 12 tiếng liên tục |
Tiêu chuẩn lựa chọn filament chính hãng và giải pháp cung ứng tại Thiên Nhàn Group
Tiêu chuẩn lựa chọn filament chất lượng cao tại xưởng sản xuất đòi hỏi đường kính sợi nhựa chuẩn xác 1.75mm với sai số tối thiểu ±0.03mm giúp ngăn chặn hoàn toàn tình trạng kẹt đùn đầu phun.
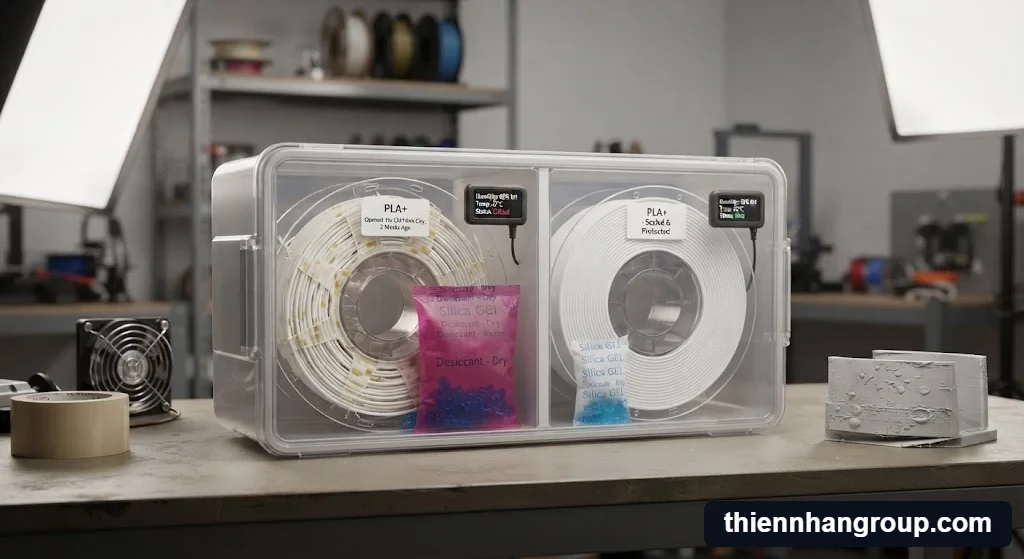
Đánh giá tác động khí hậu khi tìm hiểu một cuộn nhựa in 3d dùng được bao lâu
Kho hàng của chúng tôi luôn sẵn sàng đáp ứng mọi nhu cầu từ cá nhân đến doanh nghiệp với chính sách hỗ trợ kỹ thuật tận tâm và dịch vụ giao hàng siêu tốc. Mọi sản phẩm cuộn nhựa phân phối ra thị trường đều tuân thủ nghiêm ngặt các tiêu chuẩn cơ lý tính quốc tế, đi kèm chính sách đổi trả minh bạch 1:1 nếu phát sinh lỗi kỹ thuật từ nhà sản xuất như kẹt rulo hay sai lệch trọng lượng.
Kỹ thuật xử lý sự cố đứt ngầm và kiểm tra sai số sợi nhựa tại nhà
Cách xử lý nhanh khi sợi nhựa bị đứt ngầm trong ống dẫn PTFE là hơ nhẹ và nối thủ công đầu sợi qua khăn ướt, kết hợp kiểm tra sai số bằng thước kẹp để đảm bảo độ trơn tru.
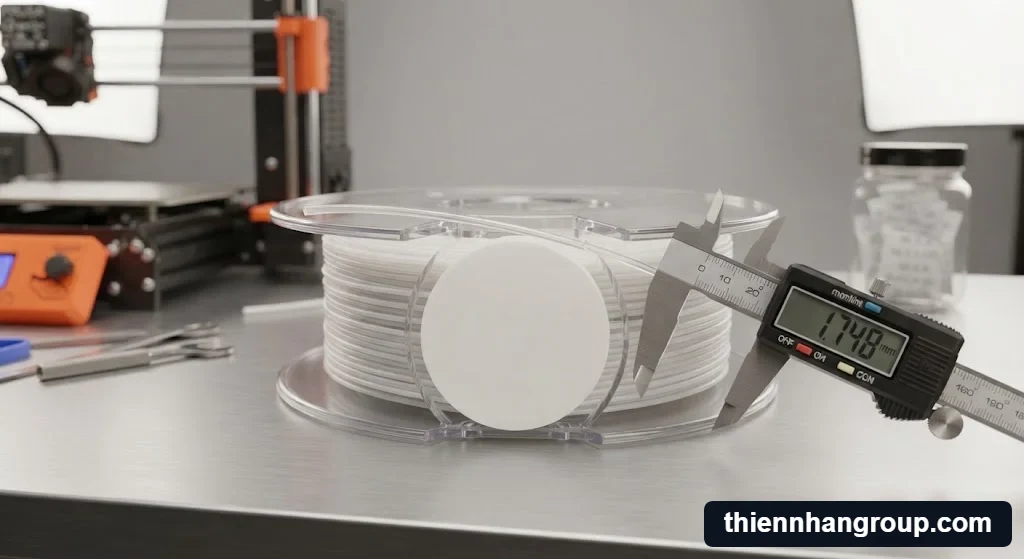
Cận cảnh chi tiết kỹ thuật của một cuộn nhựa in 3d dùng được bao lâu
Bên cạnh đó, việc chủ động kiểm tra định kỳ sai số đường kính sợi bằng thước kẹp điện tử sẽ giúp anh chị sớm phát hiện các biến động nhỏ về tiết diện vật liệu. Thao tác nhỏ này mang lại hiệu quả lớn, giúp hệ thống đùn nhựa hoạt động mượt mà, loại bỏ hoàn toàn các nguy cơ gián đoạn không đáng có trong suốt chu kỳ in ấn dài ngày.
Câu hỏi thường gặp về thời gian sử dụng và bảo quản cuộn nhựa in 3D
Cuộn nhựa mua về dùng dở, để lâu không in có bị giòn gãy hay không?
Nếu để ngoài không khí phòng bình thường tại TP.HCM quá 3-5 tuần, nhựa PLA và PETG rất dễ hút ẩm, trở nên giòn và tự đứt gãy. Khách hàng nên cất vào hộp kín kèm túi hút ẩm Silica Gel hoặc dùng máy sấy chuyên dụng để bảo quản.
Slicer báo còn 30m nhựa nhưng sao in đến nửa chừng lại hết nhẵn?
Nguyên nhân là do phần mềm Slicer chỉ tính toán phần thể tích mô hình chính, chưa bao gồm lượng nhựa tiêu hao cho phần cấu trúc hỗ trợ (Support), lớp đế bám (Brim/Skirt) và phần lõi rulo quấn dư thừa bên trong.
Nhiệt độ và độ ẩm lý tưởng trong kho chứa cuộn nhựa chưa khui là bao nhiêu?
Kho lưu trữ tiêu chuẩn cần duy trì nhiệt độ từ 20-25°C và độ ẩm tương đối (RH) dưới 40%. Tại Thien Nhan Group, tất cả các cuộn filament đều được đóng gói hút chân không kèm gói hút ẩm công nghiệp trước khi đến tay khách hàng.
Có bắt buộc phải dùng máy sấy cuộn nhựa liên tục khi in các dòng nhựa dễ hút ẩm không?
Đối với các dòng nhựa nhạy cảm ẩm như TPU, PETG hoặc PVA, việc đặt cuộn nhựa trong máy sấy chạy liên tục suốt quá trình in kéo dài giúp duy trì độ ổn định dòng chảy, hạn chế tối đa hiện tượng tắc nghẽn đầu phun (clogging).
Làm thế nào để nối sợi nhựa bị đứt ngầm trong ống dẫn mà không phải tháo đầu phun?
Bạn có thể dùng bật lửa hơ nhẹ đầu sợi nhựa bị đứt cho chảy dính vào đầu còn lại, sau đó miết phẳng mối nối qua khăn giấy ướt để giảm đường kính trước khi đẩy nhẹ qua ống PTFE vào máy.
Doanh nghiệp mua số lượng lớn hoặc xưởng dịch vụ cần lưu ý gì về chính sách bảo quản filament?
Doanh nghiệp nên ưu tiên chọn nhà cung cấp uy tín có sẵn kho hàng số lượng lớn, cam kết sai số đường kính sợi chuẩn ±0.03mm và có chính sách đổi trả minh bạch 1:1 nếu phát sinh lỗi kỹ thuật từ nhà sản xuất (như kẹt rulo, phình sợi).
Kỹ thuật viên tư vấn chi tiết về một cuộn nhựa in 3d dùng được bao lâu cho khách hàng
Tư vấn giải pháp vật tư in 3D chuyên sâu
Quý khách hàng cần hỗ trợ chi tiết về định mức kỹ thuật hoặc lựa chọn các dòng filament chất lượng cao, tôi sẵn sàng đồng hành cùng anh chị.
Tôi là Lê Minh Thuận, tốt nghiệp Kỹ Sư Ngành Công nghệ vật liệu tại Đại Học Bách Khoa TP. Hồ Chí Minh, tôi đã có nhiều năm tìm hiểu sâu về máy in 3D, vật liệu in 3D và các giải pháp ứng dụng công nghệ này trong thực tế. Hiện nay với vai trò Giám đốc Kỹ thuật tại Thiện Nhân Group, tôi mong muốn chia sẻ những kiến thức và kinh nghiệm mình đã tích lũy được một cách đơn giản, dễ hiểu và thực tế nhất. Tôi sẽ cung cấp những thông tin hữu ích về cách chọn máy, chọn vật liệu, sử dụng và ứng dụng máy in 3D, để mỗi người có thể tìm được giải pháp phù hợp với nhu cầu của mình.