Hỏi: Máy in 3d có thể in chi tiết lớn hơn khổ máy không?
Th9
Cập nhật Tháng 09/2026: Máy in 3D hoàn toàn có thể in chi tiết lớn hơn khổ máy bằng kỹ thuật cắt nhỏ file STL và ghép ngàm âm dương. Để lắp ráp vừa khít, máy FDM cần cài đặt dung sai ngàm 0.2mm – 0.3mm, máy Resin là 0.05mm – 0.1mm. Xử lý bề mặt bằng keo 502 kết hợp baking soda hoặc dung môi Acetone sẽ lấp đầy khe hở, mang lại độ bền cơ học và tính thẩm mỹ láng mịn như đúc nguyên khối.
Tóm tắt 3 giải pháp xử lý mô hình 3D quá khổ:
- Tự cắt file và ghép ngàm: Phù hợp cá nhân, tốn thời gian, chi phí vật tư bả/keo từ 50.000đ – 250.000đ.
- Đầu tư máy in 3D khổ lớn: Tối ưu cho R&D và xưởng in, loại bỏ sai số, ngân sách từ 10.000.000đ.
- Thuê dịch vụ in 3D nguyên khối: Dành cho nhu cầu ít phát sinh, đơn giá gia công dao động 1.500đ – 3.500đ/gram.
Có, máy in 3D hoàn toàn có thể in được các chi tiết lớn hơn khổ máy thực tế. Để giải quyết giới hạn về thể tích bàn in, anh/chị có thể áp dụng ngay 3 giải pháp kỹ thuật cốt lõi dưới đây:
- Cắt nhỏ và ghép ngàm (Slicing): Sử dụng phần mềm (Cura, Meshmixer) để chia file 3D thành nhiều mảnh, tạo chốt định vị (ngàm đuôi én, chốt tròn) và dán cố định bằng keo chuyên dụng.
- Xoay góc đặt mô hình: Tối ưu hóa không gian bao bọc tối đa của máy bằng cách đặt vật thể nằm chéo góc hoặc dựng nghiêng theo chiều cao trục Z để in nguyên khối.
- Ứng dụng máy in 3D băng chuyền: Sử dụng hệ thống bàn in băng tải liên tục (Belt 3D Printer) với trục đùn nghiêng 45 độ, cho phép in các chi tiết có chiều dài vô hạn như thanh nẹp, vỏ kiếm.
Máy in 3D có thể in chi tiết lớn hơn khổ máy không?
Hoàn toàn có thể in chi tiết lớn hơn khổ máy bằng kỹ thuật cắt nhỏ file (split) và ghép nối ngàm chuyên dụng dành cho mô hình cá nhân hoặc prototype.
Trong quá trình làm việc thực tế, tôi gặp rất nhiều trường hợp anh/chị tải một file thiết kế tỷ lệ 1:1 nhưng khi đưa vào phần mềm Slicer lại bị tràn ra khỏi bàn in ảo. Đừng vội thu nhỏ (scale down) làm sai lệch kích thước thật. Việc tìm hiểu máy in 3d có thể in chi tiết lớn hơn khổ máy không chính là chìa khóa để anh/chị vượt qua giới hạn phần cứng, biến một chiếc máy in kích thước tiêu chuẩn thành công cụ sản xuất các vật thể khổng lồ một cách chính xác.
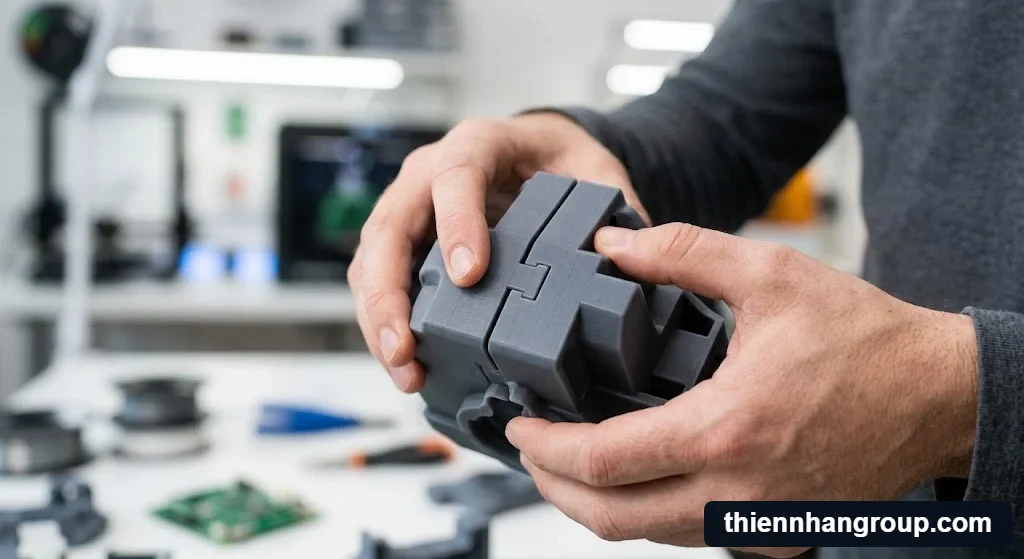
Hướng dẫn chi tiết máy in 3d có thể in chi tiết lớn hơn khổ máy không
Có những cách nào để in 3D một mô hình khổng lồ?
Anh/chị có 3 phương án xử lý mô hình lớn: tự cắt file để in ghép mảnh, đầu tư máy in 3D khổ lớn, hoặc thuê dịch vụ gia công tùy thuộc vào tần suất sử dụng thực tế.
Việc lựa chọn đúng phương án ngay từ đầu không chỉ giúp anh/chị tiết kiệm chi phí mà còn tránh được những rủi ro về sai số kỹ thuật khi lắp ráp. Dưới đây là phân tích chi tiết cho từng hướng đi:
Cách 1: Cắt file STL và tự in ghép mảnh (Cho người chơi DIY)
Cách này tiết kiệm chi phí đầu tư thiết bị ban đầu nhưng đòi hỏi anh/chị phải sử dụng phần mềm chia nhỏ file để vừa với mâm nhiệt hiện tại. Phương án này cực kỳ phù hợp cho sinh viên, người chơi mô hình hoặc những ai có nhiều thời gian rảnh để xử lý hậu kỳ (chà nhám, dán keo). Tuy nhiên, nó sẽ ngốn của anh/chị khá nhiều “chi phí chìm” về mặt công sức.
Cách 2: Đầu tư máy in 3D khổ lớn nguyên khối (Cho doanh nghiệp)
Đây là giải pháp loại bỏ hoàn toàn rủi ro sai số lắp ráp, cực kỳ phù hợp cho kỹ sư R&D hoặc xưởng sản xuất phải hoạt động liên tục. Thay vì để kỹ sư tốn nửa ngày lương ngồi bả matit và dán keo, việc đầu tư thiết bị khổ lớn ngay từ đầu được các chuyên gia tại Thiên Nhân Group đánh giá là bài toán tài chính khôn ngoan nhất để tối ưu tốc độ ra mắt sản phẩm.
Cách 3: Thuê dịch vụ in 3D gia công
Phương án này dành riêng cho người chỉ phát sinh nhu cầu in vật thể lớn 1-2 lần mỗi năm, không muốn vất vả xử lý kỹ thuật. Anh/chị chỉ cần gửi bản vẽ nguyên khối cho các xưởng có sẵn máy in công nghiệp, họ sẽ xử lý và bàn giao thành phẩm hoàn thiện với độ chính xác cao nhất.
Cắt file STL ghép ngàm: Nên dùng chốt tròn hay ngàm âm dương?
Việc chọn ngàm đuôi én (dovetail) cho các chi tiết chịu lực kéo và chốt tròn (pin) cho mặt phẳng lớn sẽ quyết định 80% độ bền của mô hình cắt ghép.
Nếu anh/chị quyết định tự cắt file, việc dùng phần mềm cắt thẳng một đường (Plane cut) rồi dán lại là một sai lầm chí mạng. Bề mặt nhẵn rất khó dính keo và dễ trượt. Chúng ta bắt buộc phải tạo các ngàm nối bằng phần mềm Meshmixer hoặc Cura. Mỗi loại ngàm sẽ phục vụ một đặc tính vật lý riêng biệt:
Sử dụng chốt tròn (Pin) rời cho mặt phẳng lớn
Chốt tròn rời giúp định vị nhanh chóng hai mặt phẳng có diện tích tiếp xúc rộng, hạn chế tối đa tình trạng trượt mép khi ép keo dán. Phần mềm sẽ đục lỗ ở cả hai mặt cắt, sau đó anh/chị in riêng một thanh chốt hình trụ để cắm vào giữa. Phương pháp này rất dễ in, không cần ngàm hỗ trợ (support) phức tạp, phù hợp cho các khối mô hình vuông vức, dày dặn.
Sử dụng ngàm đuôi én (Dovetail) tự động tạo bằng Slicer
Ngàm đuôi én có khả năng tự khóa chặt hai chiều, cung cấp sức chịu lực bẻ gập cực tốt cho các chi tiết dài, mỏng và cong. Hiện nay, tính năng “Cut” trong các phần mềm như PrusaSlicer cho phép anh/chị tự động chèn ngàm Dovetail chỉ với một cú click chuột mà không cần biết vẽ CAD chuyên nghiệp. Ngàm này giúp mô hình tự dính vào nhau ngay cả khi chưa tra keo.
Dung sai lắp ghép ngàm (Tolerance) cài đặt bao nhiêu để vừa khít?
Để chốt nối đút vào vừa vặn mà không làm nứt bục mô hình, anh/chị bắt buộc phải cài đặt khoảng hở (Tolerance) từ 0.05mm đến 0.3mm tùy thuộc vào công nghệ in.
Đây là sai lầm phổ biến nhất của người mới. Bản vẽ 3D trên máy tính là những con số tuyệt đối, đục lỗ 5mm thì chốt cũng 5mm. Nhưng khi xuất ra máy in thực tế, nhựa sẽ bị giãn nở nhiệt hoặc quang hóa làm sai lệch kích thước. Nếu không trừ hao dung sai, anh/chị sẽ phải dùng sức đóng chốt vào, dẫn đến vỡ tác phẩm. Dưới đây là thông số chuẩn xác được đúc kết từ hàng trăm dự án thực chiến:
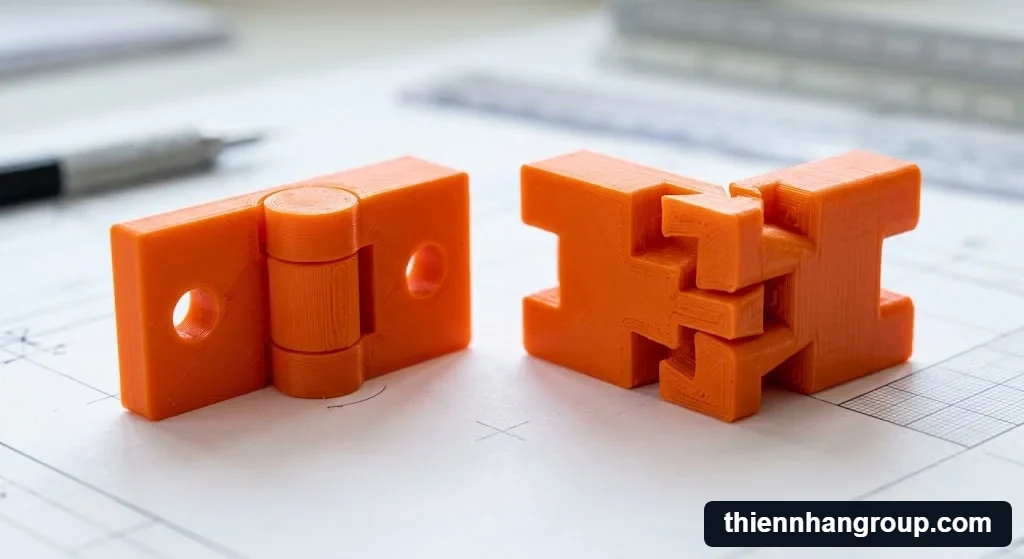
Dùng ngàm nối để máy in 3d có thể in chi tiết lớn hơn khổ máy không
Thông số dung sai cho máy in 3D FDM (Nhựa cuộn)
Máy in FDM cần cài đặt khoảng hở Offset từ 0.2mm đến 0.3mm — tương đương độ mỏng của 2 tờ giấy A4 để bù đắp hiện tượng nhựa nở ra do nhiệt độ cao. Khi sợi nhựa nóng chảy đùn ra khỏi đầu phun, chúng luôn có xu hướng bè ra xung quanh. Khoảng hở 0.2mm đảm bảo anh/chị có thể lắp ráp ngàm bằng tay một cách trơn tru mà không cần mài dũa lại.
Thông số dung sai cho máy in 3D SLA/Resin
Với công nghệ in Resin có độ chính xác cực kỳ cao, anh/chị chỉ được phép chừa khoảng hở từ 0.05mm đến 0.1mm để mối ghép không bị lỏng lẻo. Nhựa quang hóa Resin rất ít co ngót, nếu anh/chị áp dụng thông số 0.2mm của FDM sang đây, cái chốt sẽ tuột ra ngoài dễ dàng. Khớp nối Resin cần sự chuẩn xác vi mô để lớp keo 502 có thể phát huy tối đa tác dụng mao dẫn.
Lưu ý thực chiến về Sai số tích lũy (Cumulative Tolerance): Khi anh/chị ghép nối 5 mảnh liên tiếp, nếu mỗi mảnh có độ hở ngàm 0.2mm, tổng chiều dài mô hình sẽ bị dư ra 1mm so với bản vẽ gốc. Đối với tượng trang trí, điều này không ảnh hưởng. Nhưng nếu anh/chị là kỹ sư đang in vỏ hộp để lắp ráp board mạch điện tử bên trong, sai số 1mm sẽ khiến mạch không lắp vừa. Trong tình huống kỹ thuật khắt khe này, phương án duy nhất là in nguyên khối.
Kỹ thuật xếp chốt in ngang để chống gãy mô hình
Tuyệt đối không in đứng chốt nối; anh/chị bắt buộc phải xoay chốt nằm ngang áp sát mâm nhiệt (trục X-Y) để tăng khả năng chịu lực bẻ gập lên gấp 3 lần.
Phân tích từ đặc tính vật lý của công nghệ FDM, các lớp nhựa được đùn và xếp chồng lên nhau theo trục Z (từ dưới lên trên). Nếu anh/chị dựng đứng chốt nối (pin) để in cho nhanh, các thớ nhựa sẽ xếp chồng giống hệt như một cọc đồng xu. Khi chịu lực cắt ngang lúc lắp ráp hoặc trong quá trình sử dụng, chốt sẽ dễ dàng gãy vụn ngay tại ranh giới giữa các lớp in.
Để khắc phục triệt để điểm yếu cơ học này, chuyên gia kỹ thuật luôn khuyến cáo đặt chốt nằm phẳng hoàn toàn trên mặt bàn nhiệt. Khi đó, các sợi nhựa liên tục sẽ kéo dài dọc theo thân chốt, đan chéo vuông góc với lực tác động. Để đảm bảo bề mặt chốt bám dính tốt khi in nằm ngang mà không bị tróc hay cong vênh đáy, anh/chị nên kết hợp sử dụng Tấm PEI Máy in 3D Anycubic hoặc các loại bàn in bọc thép đàn hồi giúp truyền nhiệt đều, giữ chặt các chi tiết nhỏ.
Dùng keo gì dán nhựa in 3D để không bị lộ vết nối?
Việc sử dụng keo 502 kết hợp baking soda cho nhựa PLA/Resin hoặc dùng dung môi Acetone cho nhựa ABS sẽ giúp lấp đầy khe hở hoàn toàn mà không để lại vết nối.
Nhiều anh/chị sử dụng keo siêu dính thông thường để ép hai mặt cắt, nhưng do bề mặt in 3D luôn có những đường vân siêu nhỏ (layer lines), keo lỏng sẽ bị hút vào bên trong và để lại rãnh hở bên ngoài. Tùy thuộc vào loại vật liệu anh/chị đang sử dụng, chúng ta sẽ có phương án xử lý hậu kỳ giá rẻ, dễ thi công mà vẫn đạt chuẩn bề mặt láng mịn như đúc nguyên khối.
Mẹo lấp khe hở nhanh bằng Keo 502 và bột Baking Soda
Đối với nhựa PLA, PETG và Resin, rắc bột baking soda vào khe hở rồi nhỏ keo 502 sẽ tạo ra phản ứng hóa học đông cứng như đá ngay lập tức. Lớp bột mịn này đóng vai trò như chất độn (filler) lấp đầy mọi khoảng trống. Sau 2-5 phút, anh/chị dùng giấy nhám P400 đến P800 chà phẳng là bề mặt sẽ liền mạch, đánh bay hoàn toàn vết sẹo ghép nối trước khi tiến hành phun sơn lót.
Hàn chết bề mặt vĩnh viễn bằng dung môi Acetone (Cho nhựa ABS)
Khi xử lý nhựa công nghiệp ABS, việc quét dung môi Acetone lên mặt cắt sẽ làm chảy nhựa và hòa quyện hai mảnh thành một khối vững chắc vĩnh viễn. Khác với cơ chế bám dính của keo, Acetone phá hủy và làm chảy liên kết bề mặt ABS. Khi ép hai mặt đã quét dung môi vào nhau, thớ nhựa sẽ dung hợp làm một. Mối nối lúc này có độ bền chịu kéo tương đương 100% so với in liền khối.
Tại sao ốp hai mặt cắt in 3D lại bị hở mép chữ V?
Lỗi hở mép chữ V khi ráp nối xuất phát từ hiện tượng lớp nhựa đầu tiên bị bè ra (chân voi – elephant foot) hoặc góc mô hình bị co ngót (warping) do nhiệt độ thay đổi.
Ngay cả khi mặt cắt trên file 3D phẳng hoàn hảo, lúc in xong và ốp vào nhau, anh/chị vẫn thường thấy viền ngoài không khít. Nguyên nhân trực tiếp là do lớp nhựa đầu tiên khi bị ép chặt xuống bàn nhiệt nóng sẽ bị phình ra xung quanh khoảng 0.2mm – 0.4mm. Hai gờ nhựa nhô lên này sẽ cản trở việc hai mặt phẳng áp sát vào nhau, tạo thành khe hở chữ V rất mất thẩm mỹ và giảm diện tích tiếp xúc của lớp keo.
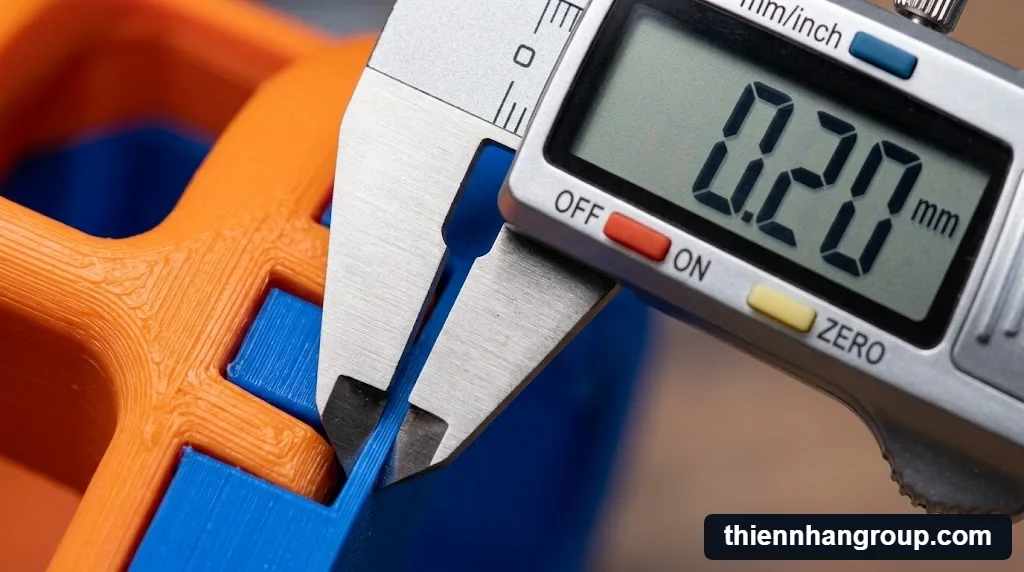
Cài đặt dung sai khi máy in 3d có thể in chi tiết lớn hơn khổ máy không
Giải pháp xử lý triệt để: Anh/chị cần vào phần mềm Slicer và kích hoạt tính năng Elephant Foot Compensation (Bù trừ chân voi) với thông số khuyến nghị từ 0.15mm đến 0.2mm. Phần mềm sẽ tự động thu hẹp chu vi của lớp in đầu tiên lại, bù trừ chính xác phần nhựa bị bè ra mâm nhiệt.
Đặc biệt lưu ý, nếu anh/chị chia mô hình thành quá nhiều mảnh, rủi ro sai số chân voi và cong góc khi ghép sẽ nhân lên theo cấp số cộng (sai số tích lũy). Trong trường hợp yêu cầu độ chính xác cơ khí tuyệt đối, việc ứng dụng các dòng thiết bị có thể tích in khổng lồ như Neptune 3 Max Máy In 3D FDM sẽ giúp anh/chị sản xuất nguyên khối một lần, loại bỏ hoàn toàn các lỗi sai số phát sinh từ công đoạn ghép nối.
Kỹ sư R&D nên tự hì hục ghép mảnh hay đầu tư máy in 3D khổ lớn?
Việc đầu tư máy in 3D khổ lớn nguyên khối (từ 10 triệu đồng) sẽ tối ưu hơn hẳn so với việc lãng phí 4-5 giờ công lao động của kỹ sư R&D để xử lý ghép mảnh.
Nhiều doanh nghiệp lầm tưởng rằng mua máy nhỏ rồi yêu cầu nhân sự tự cắt file, dán keo sẽ tiết kiệm ngân sách. Thực tế, đây là bài toán “chi phí chìm” cực kỳ đắt đỏ. Khấu hao cho 4 giờ làm việc của một kỹ sư R&D (chỉ để ngồi chà nhám và trét bả matit) cao hơn rất nhiều so với giá trị tiền cuộn nhựa hay keo dán. Hơn nữa, việc ghép 4-5 mảnh nhựa mang lại rủi ro sai số tích lũy rất lớn, khiến vỏ mô hình nguyên mẫu không thể lắp vừa các board mạch điện tử bên trong.
Dưới đây là bảng phân tích chi phí và hiệu quả thực tế mà tôi tổng hợp, giúp anh/chị dễ dàng đưa ra quyết định hoặc làm cơ sở trình báo cáo xin ngân sách lên ban giám đốc:
| Tiêu chí đánh giá | In ghép mảnh thủ công | Máy in 3D khổ lớn nguyên khối |
|---|---|---|
| Chi phí vật tư phụ | Tốn kém (keo 502, bả matit, giấy nhám, sơn lót) | Bằng 0 (Chỉ tiêu hao đúng khối lượng nhựa in) |
| Thời gian công thợ | Mất 3-5 giờ lao động chân tay cho mỗi dự án test | Chỉ mất 5 phút thiết lập Slicer và bấm in |
| Độ chịu lực cơ học | Yếu tại vị trí ngàm dán, dễ bục gãy khi chịu tải | Chịu lực đồng nhất 100% trên toàn bộ chi tiết |
| Tính thẩm mỹ bề mặt | Phụ thuộc hoàn toàn vào tay nghề chà nhám của thợ | Liền mạch hoàn hảo, không tồn tại sẹo ráp nối |
| Mức độ phù hợp | Sinh viên DIY, dự án cá nhân có ngân sách eo hẹp | Kỹ sư R&D, xưởng dịch vụ gia công chuyên nghiệp |
Tổng kết giải pháp in chi tiết lớn từ Thiên Nhân Group
Kỹ thuật in ghép mảnh là kỹ năng chữa cháy cần thiết, nhưng đầu tư máy in nguyên khối mới là tư duy sản xuất dài hạn và chuyên nghiệp cho doanh nghiệp.
Thông qua bài viết này, tôi hy vọng anh/chị đã nắm vững các thông số dung sai cơ khí cũng như mẹo dán keo thực chiến để tự tin xử lý các file STL khổng lồ. Nếu tần suất in mô hình lớn của anh/chị chỉ từ 1-2 lần mỗi năm, hãy tự tin áp dụng kỹ thuật cắt ngàm. Ngược lại, nếu công việc đòi hỏi in liên tục hàng tuần với yêu cầu dung sai khắt khe, đừng tự làm vất vả bản thân bằng việc hít bụi chà nhám.
Chuyên gia tư vấn máy in 3d có thể in chi tiết lớn hơn khổ máy không
Thiên Nhân Group tự hào là đơn vị tư vấn và cung cấp các thiết bị in 3D công nghiệp hàng đầu. Anh/chị cần chuyên gia hỗ trợ lựa chọn dòng máy in khổ lớn phù hợp nhất với quy mô xưởng hoặc phòng R&D?
Hạ tầng cần chuẩn bị khi chạy máy in 3D khổ lớn liên tục
Khi vận hành máy in 3D khổ lớn liên tục 2-3 ngày, anh/chị cần đảm bảo thiết bị tiêu thụ khoảng 400W điện và bắt buộc phải có tính năng Power Loss Recovery.
Nhiều khách hàng e ngại máy in khổng lồ sẽ ngốn điện như điều hòa nhiệt độ. Thực tế, hệ thống động cơ và mâm nhiệt của máy lớn chỉ tiêu thụ khoảng 400W đến 500W — tương đương một nửa chiếc bàn ủi. Chi phí tiền điện cho một ngày chạy máy liên tục chỉ dao động ở mức 10.000đ đến 15.000đ, hoàn toàn không đáng kể so với giá trị kinh tế của thành phẩm nguyên khối in ra.
Tuy nhiên, rủi ro lớn nhất về hạ tầng công xưởng chính là sự cố mất điện đột ngột. Một mô hình kiến trúc lớn có thể mất tới 72 giờ để hoàn thành; nếu cúp điện giữa chừng mà máy không tự động lưu lại tọa độ lớp in cuối cùng, anh/chị sẽ mất trắng vài ký nhựa và trễ tiến độ dự án. Do đó, tính năng “Tiếp tục in khi mất điện” (Power Loss Recovery) là tiêu chuẩn an toàn bắt buộc phải có khi mua máy to.
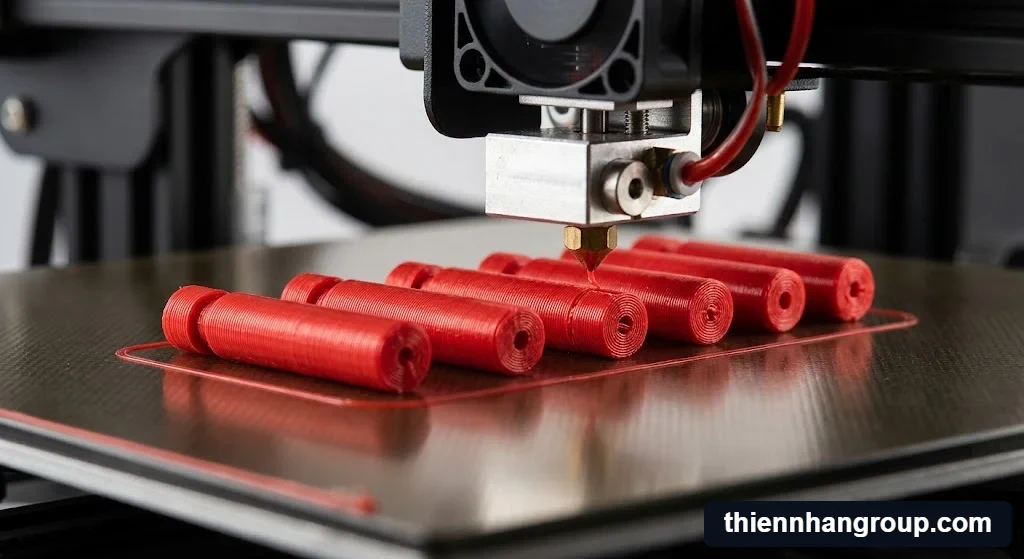
Kỹ thuật xếp chốt khi máy in 3d có thể in chi tiết lớn hơn khổ máy không
Kinh nghiệm vận hành thực tế: Trong những ca in kéo dài nhiều ngày, việc giữ nhiệt độ đầu in ổn định là yếu tố sống còn để các lớp nhựa bám dính tốt, không bị tách lớp (delamination). Chuyên gia khuyên anh/chị nên trang bị thêm ống silicon bọc đầu phun máy in 3D Anycubic để cách ly cụm gia nhiệt với môi trường bên ngoài. Phụ kiện này vừa ngăn luồng gió từ quạt tản nhiệt làm nguội vòi phun đột ngột, vừa chống dính nhựa cháy khét cực kỳ hiệu quả, giúp bản in khổng lồ hoàn thiện hoàn hảo nhất.
Câu hỏi thường gặp về kỹ thuật in 3D mô hình quá khổ (FAQ)
In 3D ghép mảnh có bền và chịu lực tốt bằng in nguyên khối không?
Không thể đạt 100% độ bền như đúc nguyên khối trừ khi anh/chị sử dụng dung môi hàn nhựa ABS chuyên dụng. Lực căng và khả năng chịu tải tại vị trí ngàm dán keo thông thường chỉ đạt khoảng 60-70% so với in nguyên khối. Do đó, kỹ thuật ghép mảnh không được khuyến khích ứng dụng cho các chi tiết cơ khí chịu lực bẻ gập hoặc rung lắc cường độ cao.
Chia nhỏ mô hình thành 5-6 mảnh rồi ráp lại có làm sai kích thước tổng thể không?
Chắc chắn có, hiện tượng này được gọi là sai số tích lũy (Cumulative tolerance) trong thiết kế cơ khí. Nếu mỗi khớp ngàm anh/chị chừa khoảng hở 0.2mm, khi ráp 5 mảnh nối tiếp nhau, mô hình sẽ bị dài thêm 1mm so với bản vẽ gốc. Nếu dự án yêu cầu lắp ráp chính xác tuyệt đối với board mạch bên trong, việc sử dụng máy in nguyên khối là điều kiện bắt buộc.
Có phần mềm Slicer nào tự động cắt chốt ngàm mà không cần vẽ CAD không?
Có, anh/chị hoàn toàn có thể sử dụng PrusaSlicer phiên bản mới để tự động chèn ngàm cắt mà không cần phần mềm 3D bên thứ ba. Phần mềm này hỗ trợ công cụ “Cut” cho phép tự động thêm ngàm Dovetail (đuôi én) hoặc Pin (chốt tròn) trực tiếp trên mặt cắt phẳng cực kỳ nhanh chóng, tối ưu hóa thời gian chuẩn bị file in cho người không thạo CAD.
Mô hình in Resin có thể cắt nhỏ ghép mảnh như in nhựa cuộn FDM được không?
Hoàn toàn có thể, nhưng anh/chị phải thiết lập độ hở ngàm (tolerance) khít hơn ở mức 0.05mm – 0.1mm do đặc tính rất ít co ngót của vật liệu quang hóa. Tuy nhiên, chất liệu Resin sau khi chiếu đèn UV sẽ giòn hơn nhựa sợi rất nhiều, nên quá trình đút chốt và ép mặt cắt cần thực hiện cực kỳ nhẹ nhàng để tránh làm nứt bục bề mặt mô hình.
Ngoài tiền keo dán, tôi còn tốn thêm chi phí gì khi tự xử lý vết ghép?
Anh/chị sẽ tốn thêm ngân sách cho bộ giấy nhám các số (từ P400 đến P2000), tuýp bả matit (putty) chuyên dụng và sơn lót (Primer) phủ bề mặt. Tuy nhiên, khoản “chi phí chìm” đắt đỏ nhất và ít được doanh nghiệp tính đến nhất chính là thời gian vài tiếng đồng hồ lao động chân tay để hít bụi chà nhám của chính anh/chị hoặc đội ngũ kỹ sư.
Tôi chỉ định mua máy nhỏ 5 triệu về in nón bảo hiểm ghép mảnh cho tiết kiệm, có nên không?
Nếu 1 năm anh/chị chỉ in 1-2 cái nón cho đam mê cá nhân thì giải pháp mua máy nhỏ ghép mảnh rất nên làm để tiết kiệm tài chính. Ngược lại, nếu định hướng mở xưởng dịch vụ in cosplay kiếm tiền, khối lượng công việc ghép mảnh liên tục sẽ làm anh/chị quá tải và chất lượng bề mặt thiếu đồng nhất; lúc này việc nâng cấp lên máy in khổ lớn là sự đầu tư sống còn.
Quá trình tối ưu file 3D khổ lớn đôi khi đòi hỏi rất nhiều kinh nghiệm thực chiến để giảm thiểu sai số. Nếu anh/chị đang gặp khó khăn trong việc thiết lập dung sai ngàm ghép hoặc cần nâng cấp hệ thống máy in khổ lớn để tăng tốc chu kỳ R&D, đội ngũ kỹ sư tại Thiên Nhân Group luôn sẵn sàng đồng hành cùng anh/chị.
Hy vọng qua những phân tích chuyên môn trên, anh/chị đã làm chủ được các kỹ thuật ghép ngàm và tính toán chính xác được bài toán chi phí ẩn khi xử lý mô hình quá khổ. Dù chọn giải pháp tự cắt ghép thủ công hay định hướng đầu tư nâng cấp thiết bị dài hạn, tôi luôn sẵn sàng hỗ trợ anh/chị tìm ra phương pháp in 3D hiệu quả và tiết kiệm nhất.
Thiên Nhân Group | https://thiennhangroup.com/ | Số 57, Đường số 36, Khu Nhà Ở Công ty Đông Nam, Khu phố 21, Phường Hiệp Bình, Thành phố Hồ Chí Minh, Việt Nam
Tôi là Lê Minh Thuận, tốt nghiệp Kỹ Sư Ngành Công nghệ vật liệu tại Đại Học Bách Khoa TP. Hồ Chí Minh, tôi đã có nhiều năm tìm hiểu sâu về máy in 3D, vật liệu in 3D và các giải pháp ứng dụng công nghệ này trong thực tế. Hiện nay với vai trò Giám đốc Kỹ thuật tại Thiện Nhân Group, tôi mong muốn chia sẻ những kiến thức và kinh nghiệm mình đã tích lũy được một cách đơn giản, dễ hiểu và thực tế nhất. Tôi sẽ cung cấp những thông tin hữu ích về cách chọn máy, chọn vật liệu, sử dụng và ứng dụng máy in 3D, để mỗi người có thể tìm được giải pháp phù hợp với nhu cầu của mình.