Máy in 3D có in được kim loại không? Báo giá & Giải pháp
Th9
Máy in 3D có thực sự in được kim loại không hay chỉ là lời đồn?
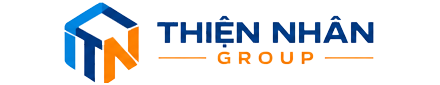
Máy in 3D hoàn toàn in được kim loại trực tiếp bằng hệ thống laser công suất cao, phục vụ chuyên sâu cho các nhà máy, hàng không và y tế.
Trên thực tế, công nghệ in 3D không chỉ dừng lại ở các loại vật liệu nhựa thông thường như nhiều anh chị lầm tưởng. Câu hỏi máy in 3d có in được kim loại không đã được giải đáp một cách rõ ràng bằng các hệ thống công nghiệp chuyên dụng. Tuy nhiên, sự nhầm lẫn của thị trường thường đến từ việc đánh đồng máy in 3D để bàn giá rẻ với các cỗ máy in kim loại trực tiếp trị giá hàng tỷ đồng.
Bản chất công nghệ in 3D kim loại trực tiếp (SLM, DMLS) dùng laser nấu chảy bột kim loại
Công nghệ SLM sử dụng tia laser công suất 500W-1000W để nung chảy trực tiếp bột kim loại, tạo liên kết luyện kim vững chắc. Nguyên lý cơ bản của phương pháp này là sử dụng tia laser sợi quang chiếu trực tiếp lên bề mặt lớp bột kim loại siêu mịn (như Inox 316L, Titanium, hợp kim Nhôm). Nhiệt độ tại điểm bắn laser đạt mức hàng nghìn độ C — nghĩa là bột kim loại lập tức hóa lỏng, đông đặc và hàn kết chặt chẽ với lớp vật liệu bên dưới. Quy trình khắt khe này bắt buộc phải diễn ra trong buồng kín chứa đầy khí trơ (Argon hoặc Nitơ) nhằm ngăn chặn hiện tượng oxy hóa, đảm bảo chi tiết thành phẩm đạt mật độ khối lên đến 99,9%, đủ khả năng chịu áp lực cao trong môi trường cơ khí thực tế.
Máy in 3D bàn dân dụng (FDM) giới hạn nhiệt độ 300°C nên không thể in kim loại nguyên khối
Máy FDM gia đình không thể tự nấu chảy kim loại do nhiệt độ đầu phun chỉ đạt tối đa 200°C – 300°C. Trong quá trình làm việc thực tế, tôi gặp rất nhiều anh chị mua các cuộn sợi nhựa pha mạt kim loại (Metal-filled filament) để in trên máy FDM và lầm tưởng đó là in kim loại trực tiếp. Thực chất, sản phẩm in ra chỉ là cốt nhựa có chứa tỷ lệ hạt kim loại nhất định nhằm tăng trọng lượng và tạo hiệu ứng bề mặt giả kim loại. Nhiệt độ nóng chảy của kim loại thực tế như Nhôm là trên 660°C, Thép là trên 1400°C — nghĩa là vượt quá xa ngưỡng an toàn và khả năng gia nhiệt của cụm đầu phun trên máy in giá rẻ. Việc cố tình ép hệ thống máy in nhựa xử lý vật liệu kim loại nguyên chất không chỉ bất khả thi về mặt vật lý mà còn trực tiếp gây cháy nổ bo mạch điều khiển.
Chi phí đầu tư và các phân khúc giải pháp in 3D kim loại hiện nay
Chi phí đầu tư hệ thống máy in 3D kim loại công nghiệp dao động từ 1.5 tỷ đến hơn 7 tỷ đồng, định hướng cho quy mô nhà máy lớn.
Khi tư vấn chiến lược triển khai cho các đối tác của Thiên Nhân Group, bài toán phân bổ ngân sách luôn là yếu tố sống còn được đặt lên hàng đầu trước khi quyết định áp dụng công nghệ mới. Bức tranh toàn cảnh về chi phí thực tế sẽ giúp chủ xưởng, kỹ sư cơ khí định vị đúng nhu cầu, phân bổ nguồn vốn hợp lý và tránh tình trạng lãng phí khi sản lượng đầu ra chưa đạt mức hòa vốn. Dưới đây là bảng tổng hợp các mức ngân sách đầu tư thiết bị và dịch vụ gia công hiện hành trên thị trường.
| Phân khúc giải pháp in 3D | Mức chi phí tham khảo | Đối tượng phù hợp nhất |
|---|---|---|
| Đầu tư máy SLM công nghiệp trực tiếp | 1.500.000.000đ – 7.000.000.000đ | Nhà máy quy mô lớn, y tế, hàng không, khuôn mẫu chính xác |
| Dịch vụ gia công theo gram (SME) | 15.000đ – 45.000đ/gram tùy vật liệu | Doanh nghiệp vừa và nhỏ, trung tâm R&D, cá nhân làm mẫu test |
| Mua máy in FDM (sợi nhựa pha kim loại) | 5.000.000đ – 50.000.000đ | Giáo dục, trưng bày mô hình thẩm mỹ, thiết kế ý tưởng ban đầu |
Phân khúc máy SLM công nghiệp đầu tư 1.5 tỷ đến 7 tỷ đồng
Máy in 3D kim loại SLM yêu cầu mức vốn từ 1.5 tỷ đồng, phù hợp cho xưởng quy mô lớn cần độ chính xác tuyệt đối. Giải pháp này dành riêng cho các ngành công nghiệp nặng, đòi hỏi chi tiết cơ khí có cơ tính và độ bền vượt trội. Mức giá đầu tư khổng lồ này — nghĩa là doanh nghiệp cần đảm bảo nguồn đơn hàng sản xuất liên tục và phải sở hữu đội ngũ kỹ sư vận hành được đào tạo chuyên sâu để tối đa hóa công suất, bù đắp nhanh chóng chi phí khấu hao thiết bị hàng tháng.
Giải pháp gia công in 3D kim loại SME tính phí 15.000đ/gram
Dịch vụ gia công in 3D kim loại có giá từ 15.000đ đến 45.000đ/gram giúp doanh nghiệp SME cắt giảm hoàn toàn chi phí cố định. Thay vì phải bỏ ra hàng tỷ đồng mua máy và xây dựng phòng lab, anh chị chỉ trả tiền theo đúng trọng lượng vật liệu thực tế tiêu hao cho bản in (Inox, Nhôm, Titanium). Phương án linh hoạt này — nghĩa là một giải pháp tối ưu dòng tiền hoàn hảo, cực kỳ phù hợp cho các đơn hàng chế tạo linh kiện thay thế, sản xuất lô nhỏ mà không phải gánh chịu rủi ro vận hành hay bảo trì thiết bị.
Khi nào nên chọn in 3D kim loại trực tiếp hay giải pháp đúc gián tiếp?
Doanh nghiệp nên lựa chọn in 3D kim loại trực tiếp khi cần biên dạng rỗng phức tạp, và chọn đúc gián tiếp để tối ưu chi phí cho số lượng lớn.
Trong quá trình đồng hành cùng các xưởng sản xuất và kỹ sư cơ khí, câu hỏi lớn nhất tôi thường nhận được là khi nào nên đầu tư công nghệ in laser trực tiếp, khi nào nên quay về phương pháp truyền thống kết hợp máy in 3D. Mỗi phương án đều tồn tại những ưu nhược điểm riêng biệt về mặt kỹ thuật lẫn tài chính. Việc nắm rõ bản chất từng giải pháp — nghĩa là giúp anh chị tránh được những khoản đầu tư sai lầm hàng trăm triệu đồng cho các dự án không phù hợp.
Giải pháp sợi nhựa pha kim loại (Metal-fill Filament) cho máy FDM cần quá trình nung kết nhiệt độ cao
Sợi nhựa pha bột kim loại in trên máy FDM bắt buộc phải qua lò nung kết (sintering) để loại bỏ nhựa và tạo độ cứng. Khi sử dụng vật liệu sợi nhựa pha đồng hoặc sắt, máy in 3D bàn thông thường vẫn có thể tạo hình sản phẩm một cách dễ dàng. Tuy nhiên, sản phẩm lúc này ở trạng thái “green part” — nghĩa là các hạt kim loại vẫn nằm rời rạc trong nền chất kết dính polymer. Để đạt được cơ tính cứng cáp gần như kim loại thật, chi tiết in phải được đưa vào lò nung chuyên dụng ở nhiệt độ cao nhằm đốt cháy hoàn toàn chất kết dính và làm cho các phân tử kim loại ngấu kết lại với nhau. Phương pháp này — nghĩa là một giải pháp mô phỏng cơ tính tạm thời, rất thích hợp cho việc làm mẫu trưng bày hoặc các chi tiết không chịu tải trọng lớn.
Giải pháp công nghệ in 3D Resin kết hợp đúc kim loại giúp tối ưu chi phí chế tác
Công nghệ in 3D Resin kết hợp đúc kim loại mang lại độ sắc nét hoàn hảo cho ngành trang sức và cơ khí chính xác. Thay vì đốt cháy ngân sách vào máy in bột kim loại đắt đỏ, các thợ chế tác lâu năm thường tận dụng máy in 3D công nghệ Resin kết hợp với các vật liệu chuyên dụng như dòng Nhựa In 3D Resin Chuyên Đúc Trang Sức Jamghe Upic 2000A Xanh. Quy trình này sử dụng nhựa sáp chuyên dụng để in ra mẫu vật thể với độ chi tiết tinh xảo đến từngmicron, sau đó đem đi làm khuôn thạch cao và rót kim loại lỏng vào đúc. Phương pháp này — nghĩa là chìa khóa vàng giúp các xưởng kim hoàn và cơ khí nhỏ sản xuất hàng loạt sản phẩm tinh xảo mà không cần đầu tư dây chuyền máy móc hàng tỷ đồng.
So sánh cơ tính sản phẩm in 3D kim loại SLM với phương pháp phay CNC truyền thống
Công nghệ in 3D SLM đạt độ đặc nguyên khối trên 99.5%, vượt trội hơn phay CNC khi tạo hình các hốc rỗng phức tạp bên trong. Khi đặt lên bàn cân so sánh với phương pháp phay CNC truyền thống, in 3D kim loại trực tiếp không bị giới hạn bởi đường kính mũi dao cắt. Hệ thống laser có thể thiêu kết từng lớp vật liệu để tạo ra các cấu trúc mạng rỗng (lattice structure) hoặc đường ống giải nhiệt uốn lượn bên trong khối kim loại — điều mà lưỡi dao CNC hoàn toàn không thể chạm tới. Sự khác biệt này — nghĩa là mang lại tự do tuyệt đối trong thiết kế cơ khí hiện đại, giúp giảm trọng lượng sản phẩm mà vẫn bảo toàn độ bền chịu lực tối đa.
Quy trình kỹ thuật và các yếu tố cần lưu ý khi chế tạo chi tiết kim loại
Quy trình chế tạo chi tiết kim loại bằng in 3D yêu cầu kiểm soát chặt chẽ file CAD, dung sai kỹ thuật và công đoạn hậu kỳ cắt dây EDM.
Việc chuyển đổi từ một bản vẽ thiết kế trên máy tính sang sản phẩm kim loại thực tế đòi hỏi sự am hiểu sâu sắc về đặc tính vật liệu và nhiệt động lực học. Nếu không tuân thủ các quy tắc kỹ thuật từ giai đoạn dựng hình CAD cho đến khi xử lý nhiệt sau in, chi tiết rất dễ bị biến dạng, cong vênh hoặc nứt gãy do ứng suất nhiệt dư thừa. Tại Thiên Nhân Group, chúng tôi luôn hỗ trợ khách hàng rà soát kỹ lưỡng các yếu tố này để đảm bảo sản phẩm bàn giao đạt chuẩn kỹ thuật khắt khe nhất.
Tiêu chuẩn kỹ thuật file CAD 3D và nguyên lý thiết kế DfAM cho in kim loại
Thiết kế theo nguyên lý DfAM yêu cầu góc nghiêng tối thiểu 45 độ và bố trí cấu trúc hỗ trợ hợp lý để chống sập. Khi thiết kế file CAD (định dạng STL hoặc STEP) để gửi cho xưởng in kim loại, anh chị không thể áp dụng y nguyên tư duy thiết kế dùng cho phay CNC. Do quá trình in diễn ra dưới tác động nhiệt độ cực cao, các bề mặt nằm ngang hoặc có góc treo quá lớn sẽ bị sỏng võng nếu thiếu phần đế nâng đỡ. Việc áp dụng đúng tiêu chuẩn DfAM — nghĩa là thiết kế thêm các thanh support tản nhiệt và tạo gân tăng cứng, giúp triệt tiêu hoàn toàn hiện tượng biến dạng nhiệt trong suốt chu kỳ in.
Các công đoạn xử lý hậu kỳ bắt buộc bao gồm cắt dây EDM và khử ứng suất nhiệt
Sản phẩm in 3D kim loại bắt buộc phải trải qua công đoạn cắt dây EDM và xử lý nhiệt khử ứng suất trước khi đưa vào lắp ráp. Ngay khi kết thúc quá trình quét laser trong buồng kín, phôi kim loại vẫn dính liền khối với tấm đế bàn in bằng các liên kết luyện kim cực kỳ kiên cố. Kỹ thuật viên phải dùng máy cắt dây EDM chuyên dụng để tách rời sản phẩm, sau đó đưa vào lò ủ nhiệt (stress relief annealing) nhằm giải phóng hoàn toàn ứng suất nội bên trong cấu trúc. Trình tự hậu kỳ này — nghĩa là bước quyết định để sản phẩm đạt độ ổn định kích thước tuyệt đối, không bị co ngót hay nứt vỡ khi gia công tinh bề mặt bằng máy CNC tiếp theo.
Quy trình tư vấn giải pháp và hỗ trợ kiểm tra file CAD tại Thien Nhan Group
Đội ngũ chuyên gia tại Thiên Nhân Group hỗ trợ kiểm tra file CAD miễn phí và tư vấn giải pháp in 3D tối ưu trong 24 giờ.
Với hơn 10 năm kinh nghiệm thực chiến triển khai hàng trăm dự án cơ khí và chế tác, tôi hiểu rằng mỗi bản vẽ kỹ thuật đều mang một bài toán chi phí và độ khó riêng biệt. Khi anh chị gặp vướng mắc về việc lựa chọn công nghệ gia công, việc tìm kiếm một đơn vị am hiểu tường tận từ vật liệu đến thiết bị là chìa khóa rút ngắn thời gian thử nghiệm. Quý khách hàng có thể kết nối trực tiếp với chúng tôi tại trụ sở chính ở Số 57, Đường số 36, Khu Nhà Ở Công ty Đông Nam, Khu phố 21, Phường Hiệp Bình, Thành phố Hồ Chí Minh để được đội ngũ kỹ sư trực tiếp hỗ trợ thẩm định file thiết kế.
Kết nối ngay với chuyên gia kỹ thuật Thiên Nhân Group
Gửi ngay file CAD thiết kế của anh chị để được đánh giá cấu trúc hình học, tính toán dung sai và nhận báo giá chi tiết hoàn toàn miễn phí.
Tiêu chuẩn an toàn và vận hành hệ thống in 3D kim loại trong xưởng
Vận hành hệ thống in 3D bột kim loại yêu cầu buồng kín bơm khí trơ Argon và hệ thống phòng cháy chữa cháy nghiêm ngặt.
Khác biệt hoàn toàn với các dòng máy in nhựa thông thường, việc làm chủ phòng máy in 3D kim loại công nghiệp đòi hỏi tuân thủ tuyệt đối các quy chuẩn về an toàn lao động và kiểm soát môi trường. Bột kim loại nguyên liệu ở kích thước hạt siêu mịn có khả năng tự bốc cháy khi tiếp xúc với không khí nếu không được kiểm soát tốt. Do đó, việc đầu tư hạ tầng đồng bộ chính là nền tảng vững chắc để bảo vệ tài sản và con người trong suốt quá trình sản xuất lâu dài.
Hệ thống khí trơ Argon và Nitrogen duy trì môi trường buồng in không có oxy
Buồng in bột kim loại SLM bắt buộc phải duy trì áp suất khí trơ Argon hoặc Nitrogen với nồng độ oxy dưới 0.1%. Trong suốt quá trình tia laser công suất cao quét qua lớp bột kim loại, bất kỳ sự hiện diện nào của phân tử oxy cũng sẽ gây ra hiện tượng cháy nổ hoặc tạo ra các oxit hàn kém chất lượng trên bề mặt chi tiết. Hệ thống van điều áp và cảm biến khí trơ tự động — nghĩa là lá chắn bảo vệ liên tục, giúp cô lập hoàn toàn môi trường phản ứng nhiệt và giữ cho cấu trúc luyện kim bên trong sản phẩm đạt độ tinh khiết tối đa.
Tiêu chuẩn an toàn phòng cháy chữa cháy và xử lý bột kim loại dư thừa
Xưởng sản xuất phải trang bị hệ thống hút bụi chống cháy nổ chuyên dụng và dụng cụ thu gom bột kim loại ẩm. Bột kim loại thừa sau mỗi mẻ in không thể quét dọn bằng chổi thông thường hay hút bằng máy dân dụng do nguy cơ tích điện gây bén lửa. Kỹ thuật viên phải sử dụng thiết bị hút chân lông công nghiệp đạt chuẩn ATEX (chống cháy nổ) kết hợp với dung dịch làm ẩm chuyên dụng. Quy trình thao tác khắt khe này — nghĩa là tiêu chuẩn bắt buộc để loại trừ mọi rủi ro về hỏa hoạn, đảm bảo an toàn tuyệt đối cho toàn bộ khu vực nhà xưởng vận hành 24/7.
Câu hỏi thường gặp về công nghệ in 3D kim loại
Máy in 3D bàn giá rẻ có thể tự chế để in sắt hoặc nhôm được không?
Không thể. Máy in bàn thông thường chỉ đạt nhiệt độ nung nhựa 200°C – 300°C, trong khi kim loại đòi hỏi buồng nhiệt trên 1.000°C cùng hệ thống tia laser công suất lớn.
Sản phẩm in 3D kim loại trực tiếp có bị rỗ khí bên trong không?
Công nghệ SLM hiện đại tại Thiên Nhân Group kiểm soát mật độ năng lượng laser tối ưu, giúp sản phẩm đạt độ đặc nguyên khối trên 99.5%, gần như không còn rỗ khí vi mô.
Tôi có file CAD cơ khí nhỏ, Thiên Nhân Group có hỗ trợ kiểm tra trước khi gia công không?
Có. Đội ngũ kỹ sư tại Thiên Nhân Group luôn hỗ trợ kiểm tra file CAD, đánh giá dung sai và tư vấn giải pháp vật liệu tối ưu hoàn toàn miễn phí cho khách hàng.
Nhựa pha kim loại mua về in xong có cần lò nung kết chuyên dụng không?
Có. Sợi nhựa pha bột kim loại sau khi in trên máy FDM bắt buộc phải trải qua công đoạn nung kết trong lò nhiệt độ cao để loại bỏ chất kết dính polymer và liên kết các hạt kim loại lại với nhau.
Vận hành phòng máy in 3D bột kim loại cần lưu ý gì về phòng cháy chữa cháy?
Bột kim loại mịn rất dễ bắt cháy trong không khí. Do đó, xưởng sản xuất bắt buộc phải trang bị hệ thống thông gió chống cháy nổ và sử dụng buồng in khép kín bơm khí trơ (Argon hoặc Nitrogen).
Liên hệ tư vấn trực tiếp giải pháp in 3D kim loại và vật liệu ở đâu tại TP.HCM?
Quý khách có thể liên hệ trực tiếp với Thiên Nhân Group tại Số 57, Đường số 36, Khu Nhà Ở Công ty Đông Nam, Khu phố 21, Phường Hiệp Bình, Thành phố Hồ Chí Minh để được kỹ sư hỗ trợ tư vấn chi tiết.
Sẵn sàng hiện thực hóa các bản vẽ kỹ thuật cơ khí phức tạp cùng chuyên gia
Nếu anh chị đang tìm kiếm giải pháp gia công và vật liệu in 3D tối ưu cho xưởng sản xuất của mình, tôi luôn sẵn sàng hỗ trợ phân tích chi tiết.
Tôi là Lê Minh Thuận, tốt nghiệp Kỹ Sư Ngành Công nghệ vật liệu tại Đại Học Bách Khoa TP. Hồ Chí Minh, tôi đã có nhiều năm tìm hiểu sâu về máy in 3D, vật liệu in 3D và các giải pháp ứng dụng công nghệ này trong thực tế. Hiện nay với vai trò Giám đốc Kỹ thuật tại Thiện Nhân Group, tôi mong muốn chia sẻ những kiến thức và kinh nghiệm mình đã tích lũy được một cách đơn giản, dễ hiểu và thực tế nhất. Tôi sẽ cung cấp những thông tin hữu ích về cách chọn máy, chọn vật liệu, sử dụng và ứng dụng máy in 3D, để mỗi người có thể tìm được giải pháp phù hợp với nhu cầu của mình.