Bàn in PEI là gì? Bảng nhiệt độ & Phân biệt Nhám Trơn
Th9
Cập nhật Tháng 09/2026: Bàn in PEI là bề mặt lót mâm nhiệt từ tính cho máy in 3D, cấu tạo gồm đế nam châm, lõi thép lò xo và màng phủ Polyetherimide. Giá dao động 150.000đ – 850.000đ theo kích thước phổ biến (220x220mm, 300x300mm). Thiết bị nổi bật với khả năng siêu bám dính khi nung nóng (60°C – 100°C) và tự nhả mô hình khi nguội dưới 35°C, giúp người dùng tháo mẫu dễ dàng bằng thao tác uốn cong thép.
Bàn in PEI (Polyetherimide) là bề mặt lót mâm nhiệt từ tính chuyên dụng dành cho máy in 3D, bao gồm đế nam châm, lõi thép lò xo đàn hồi và lớp màng phủ PEI chịu nhiệt. Chức năng cốt lõi của bàn in PEI là cung cấp khả năng siêu bám dính cho các loại nhựa (như PLA, ABS, PETG) khi mâm được gia nhiệt, đồng thời tự động co ngót và nhả mô hình khi nguội. Cơ chế thông minh này cho phép người dùng tháo mẫu cực kỳ nhanh chóng chỉ bằng thao tác uốn cong nhẹ tấm thép, thay thế hoàn toàn các phương pháp dùng dao cạy trên bàn kính hay dùng hồ dán truyền thống.
Bàn in PEI là gì?
Để trả lời chính xác bàn in pei là gì, đây là bề mặt lót mâm nhiệt có khả năng bám dính cực chặt khi gia nhiệt trên 60°C và tự động nhả mô hình khi nguội dưới 35°C.
Trong quá trình làm việc và hỗ trợ kỹ thuật tại Thiên Nhân Group, tôi nhận thấy rất nhiều người dùng mệt mỏi với việc dùng dao cạy mô hình trên mặt bàn kính, khiến tay bị xước và mâm in bị trầy. Sự ra đời của tấm lót PEI (Polyetherimide) đã giải quyết triệt để nỗi ám ảnh đó, trở thành tiêu chuẩn vàng trên mọi dòng máy in 3D hiện đại.
Bản chất của vật liệu PEI là một loại nhựa kỹ thuật chịu nhiệt cao cấp. Khi mâm nhiệt được làm nóng, lớp màng này giãn nở siêu việt, ôm chặt lấy lớp nhựa đầu tiên (first layer) của mô hình. Ngược lại, khi nhiệt độ giảm xuống, nó tự động co ngót lại. Bạn chỉ cần cầm tấm lót lên, uốn cong nhẹ nhàng là chi tiết in tự động bung ra. Cơ chế thông minh này thay thế hoàn toàn cho hồ dán, băng keo giấy hay các loại bàn kính dày cộp truyền thống.
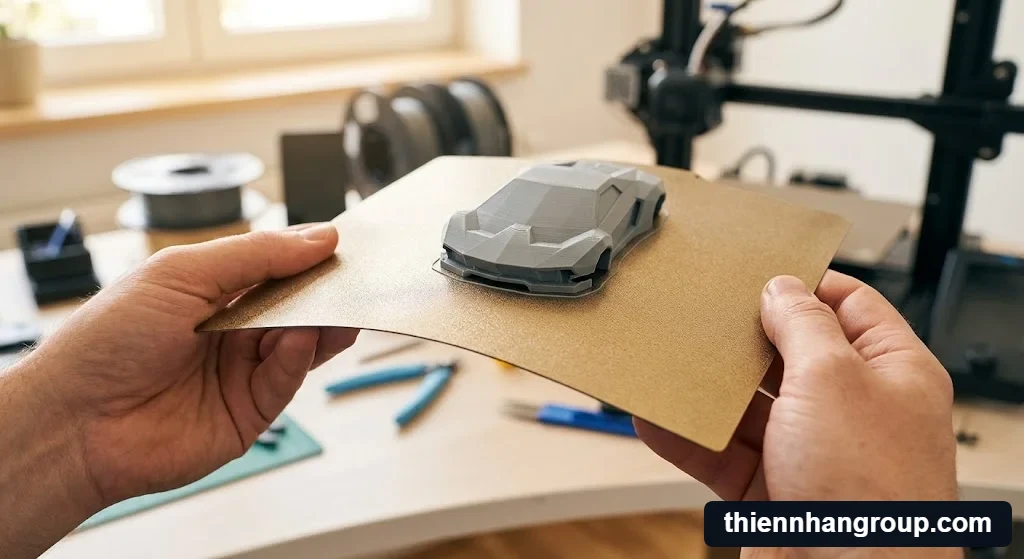
Cơ chế uốn cong tháo mẫu dễ dàng cho thấy ưu điểm của bàn in pei là gì.
Cấu tạo 3 lớp tiêu chuẩn của một bộ bàn in PEI
Một bộ bàn in PEI tiêu chuẩn luôn bao gồm 3 lớp vật liệu chịu nhiệt liên kết chặt chẽ: đế nam châm dán mâm, lõi thép lò xo đàn hồi và màng phủ bề mặt PEI.
Sự khác biệt giữa tấm PEI hàng trôi nổi 150.000đ và hàng chính hãng lên đến 800.000đ nằm chính ở chất lượng của 3 lớp cấu trúc này. Nếu một trong ba lớp được sản xuất từ nguyên liệu kém chất lượng, mâm in của bạn sẽ nhanh chóng bị phồng rộp hoặc mất hoàn toàn từ tính khi máy chạy ở nhiệt độ cao.
Lớp 1 – Đế từ tính (Nam châm chịu nhiệt 130°C)
Đế từ tính sử dụng lớp keo 3M 468MP dán chặt xuống mâm nhôm, giúp hệ thống không mất từ tính ở ngưỡng nhiệt độ 130°C. Đây là nền móng cố định giúp tấm thép bên trên không bị xê dịch khi đầu phun chạy với tốc độ cao. Dòng keo 3M cao cấp đảm bảo keo không bị chảy nhão khi bạn liên tục nung mâm nhiệt để in vật liệu khó.
Lớp 2 – Tấm thép lò xo đàn hồi (Spring Steel)
Lõi thép lò xo có độ dày chuẩn 0.4mm mang lại khả năng uốn cong linh hoạt để tách mẫu và tự phục hồi độ phẳng hoàn hảo. Thép lò xo chất lượng cao chịu được hàng ngàn lần uốn cong mà không bị biến dạng vĩnh viễn, khắc phục hoàn toàn nhược điểm hay bị lồi lõm của các loại mâm thiếc rẻ tiền.
Lớp 3 – Màng phủ nhựa PEI (Polyetherimide)
Lớp màng PEI là bề mặt tiếp xúc trực tiếp, đóng vai trò sống còn quyết định khả năng bám dính của toàn bộ hệ thống. Lớp phủ này thường có hai phiên bản phổ biến là trơn bóng (Smooth) hoặc nhám sần (Textured), chịu trách nhiệm định hình độ láng mịn, thẩm mỹ cho mặt đáy của chi tiết in 3D.
Bảng thông số nhiệt độ mâm (Bed Temp) chuẩn khi in PEI
Để ngăn chặn hoàn toàn lỗi cong vênh (warping), bạn cần duy trì nhiệt độ mâm PEI ở 60°C cho PLA, khoảng 70-80°C cho PETG và lên mức 90-100°C cho nhựa ABS.
Nhiều người dùng lầm tưởng rằng chỉ cần lắp mâm PEI thì in ở nhiệt độ nào cũng được. Thực tế, màng Polyetherimide chỉ phát huy đặc tính “bám dính như keo” khi được kích hoạt bằng mức nhiệt đúng với điểm chuyển hóa thủy tinh của từng loại vật liệu. Dưới đây là bảng thông số nhiệt độ thực chiến được đúc kết qua hàng trăm giờ test máy, giúp bạn nhập thẳng vào phần mềm Slicer mà không cần thử nghiệm tốn vật tư.
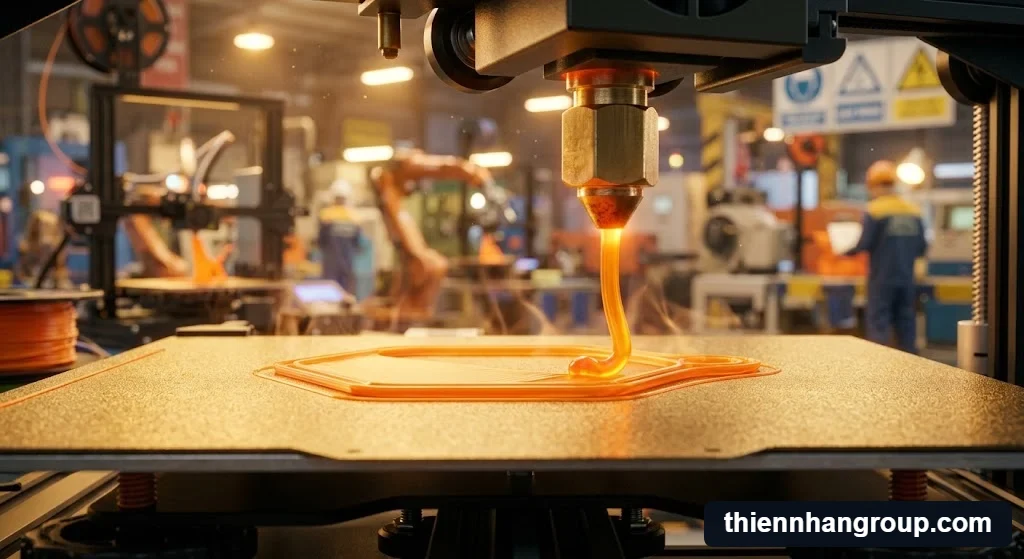
Thông số nhiệt độ mâm in chuẩn quyết định chất lượng của bàn in pei là gì.
| Loại Nhựa In 3D | Nhiệt độ mâm (Bed Temp) | Lưu ý kỹ thuật quan trọng |
|---|---|---|
| Nhựa PLA / PLA+ | 60°C | Ngưỡng nhiệt lý tưởng nhất. Nhựa bám cực chặt trên cả mâm nhám và mâm trơn mà không cần bôi thêm bất kỳ chất phụ trợ nào. |
| Nhựa PETG | 70°C – 80°C | Hạn chế in trực tiếp lên mặt PEI trơn. Bắt buộc bôi keo hồ dạng thỏi làm màng ngăn cách để tránh hiện tượng nhựa dính chết xé rách mâm. |
| Nhựa ABS / ASA | 90°C – 100°C | Yêu cầu kết hợp buồng in kín gió. Đế nam châm phải là loại chịu nhiệt cao cấp (>110°C) để lực hút không bị suy giảm trong quá trình in dài. |
| Nhựa dẻo TPU | 50°C – 60°C | Đặc tính vật liệu TPU bám siêu dính, khuyên dùng mặt PEI nhám để giảm bớt diện tích tiếp xúc, giúp thao tác bẻ tháo mẫu an toàn hơn. |
Một sai lầm chí mạng khiến tấm PEI nhanh hỏng là do người dùng quá nóng lòng khi tháo mẫu. Nguyên lý bất di bất dịch của PEI là “bám chặt khi nóng, nhả ra khi lạnh”. Dù bạn set đúng nhiệt độ gia nhiệt, nhưng nếu cố gắng bẻ cong tấm thép khi mâm nhiệt vẫn còn nóng ở mức 50-60°C, bạn đang dùng lực xé rách lớp màng phủ đắt tiền. Hãy kiên nhẫn để mâm hạ nhiệt xuống dưới 35°C, mô hình sẽ tự động bong ra khỏi bàn in với một tiếng “tách” nhẹ nhàng.
Phân loại bàn in PEI: Nên chọn loại nhám hay trơn?
Tùy thuộc vào yêu cầu bề mặt đáy mô hình, bạn nên chọn tấm PEI nhám để che khuyết điểm cơ khí hoặc PEI trơn để tạo mặt đáy bóng như gương.
Trong quá trình tư vấn nâng cấp máy in 3D cho hàng trăm khách hàng, câu hỏi tôi nhận được nhiều nhất là sự khác biệt giữa hai loại bề mặt này. Về bản chất cấu tạo lõi thép từ tính, cả hai đều giống nhau, điểm khác biệt duy nhất nằm ở kỹ thuật xử lý lớp màng nhựa Polyetherimide trên cùng, dẫn đến hiệu ứng hoàn thiện mô hình hoàn toàn trái ngược.
Tấm PEI Nhám (Textured PEI)
Tấm PEI nhám sử dụng công nghệ phủ bột sần, giúp che giấu hoàn hảo các khuyết điểm của lớp in đầu tiên. Bề mặt gai nhám này làm giảm diện tích tiếp xúc thực tế, rất an toàn khi in các loại nhựa bám dính cực cao như PETG hay ABS. Nhờ tạo ra mặt đáy có vân nhám mờ, loại bàn này là lựa chọn số một cho dân kỹ thuật chuyên in các chi tiết cơ khí, vỏ hộp cần sự cứng cáp và giấu vết chạy của đầu phun (layer lines).
Tấm PEI Trơn (Smooth PEI)
Tấm PEI trơn được dán lớp màng phẳng tuyệt đối, tạo ra bề mặt đáy mô hình bóng láng như gương soi. Bề mặt này cung cấp lực hút chân không cực đại khi gia nhiệt, là “vũ khí tối thượng” chuyên trị nhựa PLA. Nếu bạn thường xuyên in mô hình trưng bày, đồ trang trí cần mặt đáy siêu mịn, bạn có thể tham khảo ngay dòng Tấm Bàn PEI Trơn Hãng Bambu Lab (Smooth PEI Plate) để cảm nhận độ hoàn thiện xuất sắc ở từng chi tiết.
Cảnh báo sự cố: Lỗi khiến bàn PEI bị hỏng và cách xử lý
Để bảo vệ tấm mâm đắt tiền khỏi nguy cơ hỏng hóc, bạn bắt buộc phải dùng keo tản nhiệt khi in PETG/TPU và hiệu chuẩn lại Z-offset để trị dứt điểm lỗi PLA cong vênh.
Nhiều người dùng gặp tình trạng dở khóc dở cười: bỏ vài trăm ngàn mua mâm xịn nhưng ngay lần in đầu tiên đã xé rách lớp màng, hoặc in mô hình vẫn bị tróc góc như xài bàn kính cũ. Đây không phải lỗi do linh kiện kém chất lượng, mà phần lớn xuất phát từ việc vận hành sai đặc tính hóa học của vật liệu. Dưới đây là cách khắc phục triệt để các sai lầm chí mạng này.
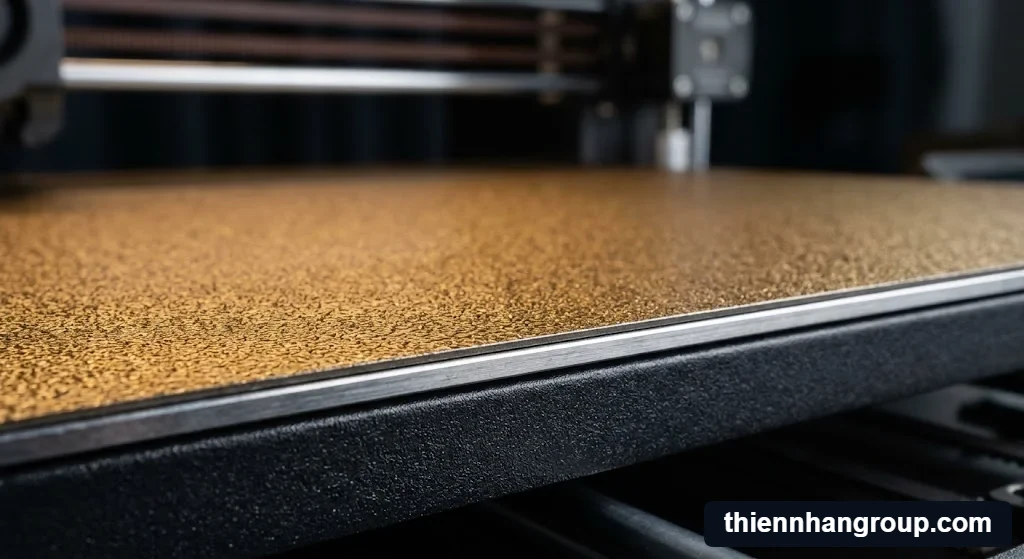
Chi tiết cận cảnh kỹ thuật minh họa cấu trúc vật liệu bàn in pei là gì.
Lỗi in PETG/TPU trực tiếp lên PEI Trơn (Rách màng)
Nhựa PETG có bản chất hóa học tương đồng với màng PEI, gây ra hiện tượng nung chảy và dính chết vào mâm trơn. Khi bạn cố gắng dùng lực bẻ tấm thép, lớp màng PEI sẽ bị xé rách thành từng lỗ. Để khắc phục và phòng tránh, bạn bắt buộc phải bôi một lớp keo hồ (glue stick) mỏng hoặc keo xịt tóc lên mặt mâm trơn trước khi in PETG hay TPU. Lớp keo này không có tác dụng tăng độ bám, mà đóng vai trò như một “màng ngăn cách” (release agent), giúp mô hình tách ra dễ dàng khi mâm nguội.
Lỗi in PLA bị cong vênh góc (Warping)
Hiện tượng cong vênh (warping) xảy ra do thông số Z-offset cài đặt chưa đủ sát, khiến lớp nhựa không bị ép chặt xuống mâm. Dù mâm PEI có khả năng bám dính tốt đến đâu, nếu đầu phun lơ lửng quá cao, nhựa PLA sẽ co ngót ngay khi nguội, dẫn đến tróc góc. Bạn cần hiệu chuẩn lại khoảng cách Z-offset (hạ đầu phun thấp xuống một chút) sao cho đường nhựa đầu tiên bị ép hơi bè ra, kết hợp với nhiệt độ mâm ổn định ở mức 60°C là sẽ trị dứt điểm lỗi này.
Thay bàn PEI: Giá cả và địa chỉ mua linh kiện chính hãng
Chi phí nâng cấp mâm PEI dao động từ 150.000đ cho tấm OEM khổ nhỏ đến hơn 800.000đ cho linh kiện 2 mặt chính hãng cao cấp.
Trên thị trường hiện nay có rất nhiều mức giá chênh lệch khiến người dùng bối rối. Sự khác biệt nằm ở ba yếu tố cốt lõi: độ đàn hồi của lõi thép (thép rẻ bẻ cong vài lần sẽ lồi lõm), khả năng chịu nhiệt của lớp keo nam châm (hàng trôi nổi thường chảy keo, phồng rộp ở 80°C, trong khi hàng hãng chịu được 130°C), và độ bền của lớp phủ Ultem PEI. Tiết kiệm vài chục ngàn cho một tấm mâm rẻ tiền thường dẫn đến chi phí thay thế liên tục vì nhanh mất độ bám.
Nếu bạn đang tìm kiếm giải pháp nâng cấp mâm nhiệt bền bỉ, chịu nhiệt cao cho máy in của mình, hãy đầu tư vào linh kiện chính hãng đã được kiểm chứng. Bạn có thể tham khảo dòng Tấm PEI Máy in 3D Anycubic hoặc các dòng Bambu Lab đang được phân phối trực tiếp tại Thiên Nhân Group với đa dạng khổ 220×220, 235×235 và 300×300. Liên hệ ngay với đội ngũ kỹ thuật của chúng tôi để được tư vấn kích thước chuẩn xác nhất cho dòng máy bạn đang sử dụng.
Lưu ý hiệu chuẩn phần cứng khi thay bàn kính bằng PEI
Khi thay bàn kính dày 4mm bằng tấm PEI mỏng 1.5mm, bạn bắt buộc phải hạ công tắc hành trình trục Z xuống khoảng 2.5mm để tránh lỗi đầu phun in lơ lửng.
Sự tiện lợi của mâm từ tính PEI so với bàn kính dày cộp là không thể phủ nhận. Tuy nhiên, sự chênh lệch độ dày vật lý này là một cái bẫy lớn đối với những người mới nâng cấp máy in 3D. Nếu bạn lột bàn kính cũ ra, dán lớp đế từ tính và đặt tấm thép PEI lên nhưng bỏ qua bước hiệu chuẩn thông số, đầu phun sẽ cách mặt bàn quá xa. Khi đó, nhựa đùn ra không thể bị ép chặt xuống bề mặt mâm, dẫn đến lỗi in hỏng hoàn toàn ngay từ layer (lớp in) đầu tiên.
Ngược lại, nếu bạn chuyển từ một loại mâm mỏng hơn lên hệ mâm PEI dày hơn, việc quên chỉnh Z-offset (cảm biến tiệm cận) sẽ khiến đầu phun đâm thẳng xuống mặt bàn. Tại Thiên Nhân Group, chúng tôi luôn khuyến cáo khách hàng: trước khi chạy file in thực tế với mâm mới, hãy thực hiện lại toàn bộ quy trình Auto Home và Bed Leveling (cân bàn thủ công 4 góc) để máy in thiết lập lại cự ly an toàn cơ học.
Kinh nghiệm thực chiến: Hãy dùng một tờ giấy A4 mỏng đặt giữa đầu phun và mâm PEI khi cân bàn. Khi kéo tờ giấy thấy có độ ma sát nhẹ, hơi rít tay nhưng giấy không bị rách, đó chính là khoảng cách Z-offset hoàn hảo để nhựa bám dính tuyệt đối vào màng PEI.
Hướng dẫn vệ sinh và phục hồi bàn PEI bị mất độ bám
Để bảo vệ màng Polyetherimide, bạn tuyệt đối chỉ dùng cồn IPA trên 90% để vệ sinh định kỳ và dùng giấy nhám 600 để phục hồi khi mâm bị chai lỳ.
Ngay cả khi bạn đang sở hữu dòng Tấm Bàn PEI Kép Nhám/Trơn Bambu Lab (Dual-Texture PEI Plate) cao cấp, việc sử dụng sai dung môi vệ sinh cũng sẽ làm bề mặt nhanh chóng mất đi khả năng bám dính. Rất nhiều người dùng vô tình làm hỏng mâm vì những hóa chất tẩy rửa không phù hợp. Dưới đây là 2 bí kíp từ thợ in 3D thực chiến giúp bạn bảo dưỡng bề mặt mâm luôn hoạt động như mới.
Vệ sinh định kỳ chuẩn kỹ thuật
Sử dụng cồn IPA nồng độ trên 90% giúp đánh bay hoàn toàn dầu mỡ từ tay người mà không để lại màng nước gây trượt. Sai lầm phổ biến nhất là dùng cồn y tế 70 độ mua ở tiệm thuốc tây. Loại cồn này chứa tới 30% nước và nhiều tạp chất, sau khi cồn bay hơi sẽ để lại một lớp màng nước mỏng khiến nhựa in trơn tuột. Bạn chỉ cần xịt một lớp sương cồn IPA 90%+ lên mặt mâm PEI khi đã nguội hoàn toàn, dùng khăn vi sợi lau nhẹ là bề mặt sẽ khôi phục lực bám dính nguyên thủy.
Mẹo phục hồi mâm PEI bị “chai lỳ”
Chà xát cực nhẹ bằng giấy nhám nước Grit 600 kết hợp xà phòng rửa chén sẽ tái tạo lại độ nhám vi mô cho chiếc mâm cũ. Sau 6 tháng sử dụng liên tục, mâm PEI thường bị chai do các hạt nhựa siêu nhỏ dính chặt vào các khe nứt mà cồn IPA không thể tẩy được. Hãy tháo tấm thép ra, dùng nước rửa chén (chọn loại không chứa chất dưỡng da) đánh tạo bọt, sau đó lấy giấy nhám đánh theo vòng tròn thật nhẹ tay. Xả sạch bằng nước ấm và sấy khô, bề mặt sẽ bám dính mãnh liệt trở lại.
Câu hỏi thường gặp về bàn PEI (FAQ)
Bàn PEI có dùng chung từ tính được cả 2 mặt không?
Có, hệ thống từ tính hoàn toàn dùng chung được. Đa số các dòng mâm PEI cao cấp hiện nay đều được nhà sản xuất phủ 2 mặt (một mặt nhám, một mặt trơn) trên cùng một lõi thép lò xo. Bạn chỉ cần lật mặt mong muốn lên trên, phần đế từ tính dán dưới mâm nhôm sẽ tự động hít chặt tấm thép mà không làm suy giảm lực hút.
In nhựa dẻo TPU trên PEI nhám có sợ rách mâm không?
Không, in TPU trên mâm nhám khá an toàn. Bề mặt PEI nhám có kết cấu sần sùi giúp giảm bớt diện tích tiếp xúc thực tế giữa nhựa và màng phủ. Nhờ vậy, bạn có thể in nhựa dẻo TPU trực tiếp lên mặt nhám mà không cần phải bôi thêm lớp keo hồ cách ly như khi thao tác trên bề mặt PEI trơn bóng.
Dùng Acetone để lau bàn PEI bị dơ được không?
Tuyệt đối không dùng Acetone. Hóa chất Acetone sẽ phản ứng mạnh và làm phân rã hoàn toàn kết cấu của lớp màng nhựa Polyetherimide (PEI), khiến mâm in của bạn bị hỏng vĩnh viễn ngay từ lần lau đầu tiên. Để vệ sinh an toàn, bạn chỉ nên dùng cồn công nghiệp IPA nồng độ trên 90%.
Lớp màng PEI chịu được nhiệt độ bàn nóng tối đa bao nhiêu?
Khả năng chịu nhiệt phụ thuộc trực tiếp vào chất lượng sản xuất. Các dòng mâm hàng giá rẻ thường bắt đầu phồng rộp và mất từ tính ở ngưỡng 80°C. Riêng tấm PEI chính hãng (như của Bambu Lab, Anycubic) làm từ vật liệu Ultem cao cấp có thể chịu nhiệt an toàn và hoạt động bền bỉ ở mức 110°C – 130°C.
Tôi có thể cắt tấm PEI kích thước 300×300 xuống cho vừa máy 235×235 không?
Rất khó và không được khuyến khích. Tấm lõi của mâm là thép lò xo đàn hồi cực cứng, nếu bạn dùng kéo cắt tôn thông thường sẽ làm mép thép bị cong vênh, đồng thời làm xé rách lớp màng phủ PEI bên trên. Giải pháp tốt nhất là bạn nên mua đúng kích thước mâm zin dành cho máy từ Thiên Nhân Group.
Tại sao vừa in xong bẻ mâm thép liền thì khó lấy mẫu?
Vì cơ chế của nhựa PEI là độ bám dính phụ thuộc vào nhiệt. Khi mâm đang nóng, lớp màng giãn nở và bám cực kỳ chặt vào vật liệu in. Bạn bắt buộc phải đợi mâm nhiệt nguội hẳn xuống dưới ngưỡng 35°C, lúc này bề mặt PEI sẽ tự động co ngót và nhả mô hình ra, giúp bạn tháo mẫu nhẹ nhàng mà không cần dùng lực.
Hy vọng qua những phân tích kỹ thuật chi tiết trên, bạn đã hiểu rõ nguyên lý hoạt động và cách bảo quản tấm PEI để nâng cao tối đa chất lượng mô hình in 3D. Nếu bạn còn đang phân vân chưa biết chọn mặt nhám hay trơn, hoặc gặp rắc rối trong việc hiệu chuẩn lại Z-offset sau khi nâng cấp mâm nhiệt, tôi và đội ngũ kỹ thuật luôn sẵn sàng hỗ trợ bạn một cách tận tâm nhất.
THIÊN NHÂN GROUP – CHUYÊN GIA GIẢI PHÁP VÀ LINH KIỆN IN 3D CHÍNH HÃNG
Website: https://thiennhangroup.com/
Địa chỉ: Số 57, Đường số 36, Khu Nhà Ở Công ty Đông Nam, Khu phố 21, Phường Hiệp Bình, Thành phố Hồ Chí Minh, Việt Nam
Tôi là Lê Minh Thuận, tốt nghiệp Kỹ Sư Ngành Công nghệ vật liệu tại Đại Học Bách Khoa TP. Hồ Chí Minh, tôi đã có nhiều năm tìm hiểu sâu về máy in 3D, vật liệu in 3D và các giải pháp ứng dụng công nghệ này trong thực tế. Hiện nay với vai trò Giám đốc Kỹ thuật tại Thiện Nhân Group, tôi mong muốn chia sẻ những kiến thức và kinh nghiệm mình đã tích lũy được một cách đơn giản, dễ hiểu và thực tế nhất. Tôi sẽ cung cấp những thông tin hữu ích về cách chọn máy, chọn vật liệu, sử dụng và ứng dụng máy in 3D, để mỗi người có thể tìm được giải pháp phù hợp với nhu cầu của mình.