Máy in 3d có in được đồ mềm không? Giải pháp & Vật liệu
Th9
Tổng quan khả năng in 3D đồ mềm và vật liệu dẻo
Máy in 3D hoàn toàn có thể in được đồ mềm và các biên dạng đàn hồi nhờ sử dụng các dòng vật liệu chuyên dụng như nhựa TPU, resin dẻo hoặc silicone thay thế cho nhựa cứng truyền thống.
Để tạo ra các sản phẩm co giãn linh hoạt như gioăng đệm, ốp điện thoại hay đế giày, công nghệ in 3D khai thác các đặc tính cơ học riêng biệt tùy thuộc vào thiết bị. Dòng máy FDM sử dụng nhựa cuộn TPU với độ bền cơ cơ học cao và khả năng chống mài mòn tốt. Trong khi đó, dòng máy Resin ứng dụng nhựa dẻo quang hóa để đem lại bề mặt láng mịn cùng độ chi tiết tinh xảo. Tuy nhiên, quá trình gia công vật liệu mềm đòi hỏi người vận hành phải kiểm soát chặt chẽ tốc độ in chậm, cấu hình đầu đùn trực tiếp và quy trình sấy chống ẩm nghiêm ngặt để triệt tiêu tình trạng kẹt nhựa hay sủi bọt khí.
Máy in 3D có in được đồ mềm không? Giải đáp từ chuyên gia
Máy in 3D hoàn toàn có thể in được đồ mềm khi người dùng ứng dụng đúng vật liệu nhựa dẻo TPU hoặc công nghệ resin quang hóa chuyên dụng trong điều kiện vận hành chuẩn xác.
Trong quá trình tư vấn và triển khai thực tế cho hàng trăm xưởng sản xuất, tôi thường xuyên nhận được câu hỏi từ các kỹ sư và chủ xưởng về khả năng tạo hình các sản phẩm có tính đàn hồi cao. Đa số mọi người đều quen thuộc với các loại nhựa cứng như PLA hay ABS, dẫn đến sự hoài nghi rằng liệu thiết bị này có xử lý được các chi tiết dẻo dai như gioăng đệm hay ốp lưng hay không. Thực tế cho thấy, công nghệ chế tạo bồi đắp hiện nay đã phát triển rất mạnh mẽ, cho phép khai thác tối đa các dòng vật liệu mềm trên cả hai nền tảng công nghệ phổ biến là FDM và Resin.
Để giúp anh/chị hiểu rõ bản chất vấn đề, bài viết này sẽ phân tích chi tiết cách thức vận hành, các tiêu chuẩn kỹ thuật cũng như giải pháp thực chiến để tự tay in thành công các sản phẩm mềm ngay tại xưởng của mình. Bên cạnh đó, anh/chị có thể tham khảo thêm thông tin chi tiết tại máy in 3d có in được đồ mềm không để nắm bắt toàn diện các tài liệu kỹ thuật liên quan. Mọi giải pháp thiết bị và vật liệu chính hãng đều được cung cấp trực tiếp qua hệ thống của Thiên Nhân Group nhằm đảm bảo hiệu suất tối ưu cho từng dự án.
Bản chất kỹ thuật: Hai công nghệ in đồ mềm phổ biến nhất
Hai công nghệ in đồ mềm phổ biến nhất hiện nay gồm FDM dùng nhựa cuộn và Resin dùng nhựa lỏng, mỗi giải pháp sở hữu đặc tính cơ học và phạm vi ứng dụng riêng biệt.
Việc lựa chọn đúng công nghệ in đóng vai trò quyết định đến độ bền cơ học và tính thẩm mỹ của thành phẩm. Không phải mọi dòng máy in đều có cơ chế đẩy vật liệu giống nhau, và việc nắm rõ nguyên lý hoạt động sẽ giúp anh/chị tránh được những lỗi lỗi kỹ thuật đáng tiếc trong quá trình vận hành.
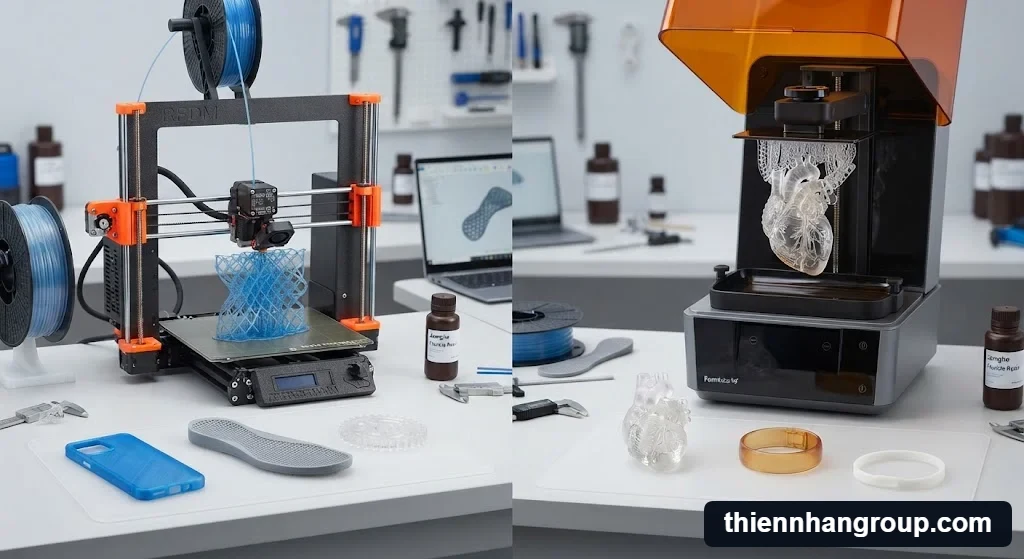
Minh họa công nghệ kỹ thuật của máy in 3d có in được đồ mềm không chi tiết
| Công nghệ in | Vật liệu chính | Ứng dụng phù hợp thực tế |
|---|---|---|
| FDM (Nhựa cuộn) | TPU, TPE, TPC | Gioăng đệm cơ khí, ốp lưng điện thoại, đệm giảm chấn, khớp nối đàn hồi. |
| Resin (Nhựa lỏng) | Flexible Resin | Mẫu thử nha khoa, mô hình y tế dẻo, đồ chơi chi tiết tinh xảo, ro-bot mềm. |
Công nghệ FDM với nhựa cuộn TPU và TPE
Công nghệ FDM sử dụng nhựa cuộn TPU và TPE mang lại độ bền cơ học cực kỳ vượt trội, phù hợp cho các chi tiết chịu lực và ma sát liên tục trong môi trường công nghiệp.
Nhựa TPU (Thermoplastic Polyurethane) và TPE là hai dòng vật liệu nhiệt dẻo có độ giãn dài khi đứt rất lớn, khả năng chống mài mòn và chịu dầu mỡ tuyệt vời. Khi nung nóng qua đầu phun, sợi nhựa được đắp từng lớp để tạo ra cấu trúc nguyên khối có độ đàn hồi cao — nghĩa là sản phẩm sau khi bẻ cong hoặc nén chặt sẽ lập tức hồi phục nguyên hình dạng ban đầu mà không bị gãy nứt.
Công nghệ Resin quang hóa với nhựa dẻo Flexible Resin
Công nghệ Resin quang hóa với nhựa dẻo Flexible Resin tạo ra các biên dạng phức tạp với độ mịn bề mặt hoàn hảo nhờ cơ chế chiếu tia UV đông đặc từng lớp nhựa lỏng.
Khác với FDM, dòng nhựa dẻo quang hóa không cần qua hệ thống bánh răng đùn cơ học mà sử dụng nguồn sáng UV để làm rắn từng lát cắt. Phương pháp này mang lại độ chi tiết cực kỳ sắc nét — nghĩa là các đường nét hoa văn nhỏ, rãnh khít tinh xảo hoặc cấu trúc lưới phức tạp sẽ được tái tạo chính xác tuyệt đối mà không để lại các đường vân lớp in thô ráp.
Ma trận quy đổi độ cứng Shore A cho từng ứng dụng thực tế
Ma trận quy đổi độ cứng Shore A từ 60A đến 95A giúp kỹ sư R&D lựa chọn chính xác vật liệu mềm tương thích với từng yêu cầu chịu lực thực tế.
Độ cứng của vật liệu đàn hồi được đo lường thông qua thang đo Shore A. Việc nắm rõ các con số này sẽ giúp anh/chị tránh tình trạng mua nhầm cuộn nhựa quá mềm khiến bản in bị sập cấu trúc, hoặc quá cứng lại không đạt độ đàn hồi mong muốn.
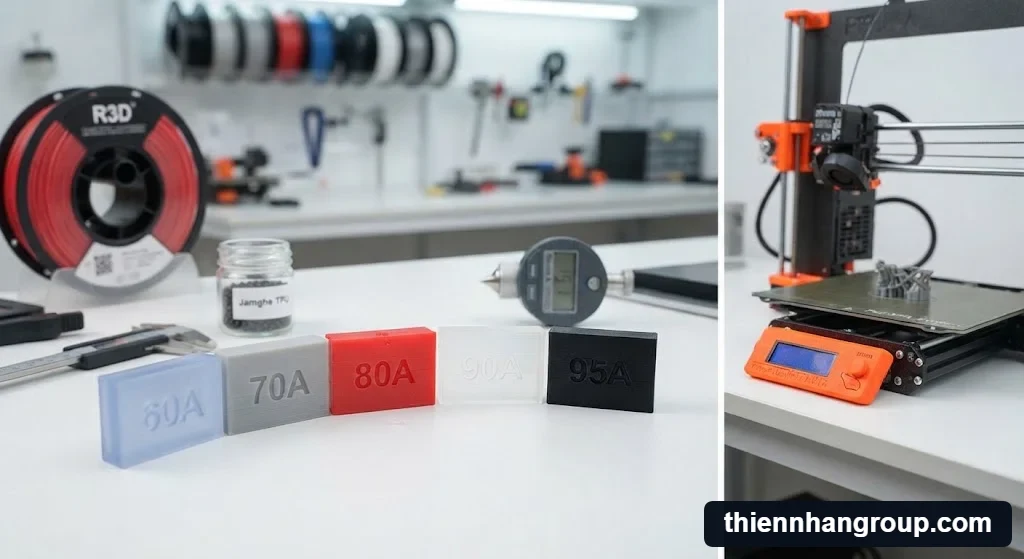
Bảng ma trận độ cứng vật liệu khi sử dụng máy in 3d có in được đồ mềm không
Nhựa dẻo Shore A 60A – 70A
Độ cứng đạt mức tương đương cao su non — nghĩa là sản phẩm cực kỳ mềm mại, co giãn mạnh, phù hợp làm đệm lót giảm chấn êm ái hoặc gioăng kín khí.
Nhựa dẻo Shore A 80A – 85A
Độ cứng tương đương dây thun bản dày — nghĩa là vật liệu có độ đàn hồi cân bằng, hoàn hảo để chế tạo vỏ bọc bảo vệ thiết bị cầm tay hoặc bánh xe đồ chơi.
Nhựa dẻo Shore A 90A – 95A
Độ cứng đạt mức tương đương phần đế giày thể thao — nghĩa là cấu trúc rất cứng cáp nhưng vẫn giữ được độ dẻo dai, lý tưởng làm khớp nối chịu lực và chi tiết va đập.
Điều kiện phần cứng: Máy in nào in được đồ mềm và cần cấu hình gì?
Máy in 3D muốn in đồ mềm thành công bắt buộc phải sở hữu hệ thống đầu đùn trực tiếp (Direct Drive) nhằm kiểm soát lực đẩy sợi nhựa dẻo ổn định và ngắn gọn.
Trong thực tế vận hành xưởng, một trong những sai lầm phổ biến nhất của người mới là dùng các dòng máy in giá rẻ có cấu hình đầu đùn kéo ống (Bowden) để nhét cuộn nhựa TPU vào. Khoảng cách từ bánh răng đẩy đến đầu nung ở dòng máy Bowden thường dài từ 40 đến 60 cm — nghĩa là sợi nhựa mềm sẽ bị uốn cong, phình to và kẹt cứng ngay trong ống dẫn PTFE trước khi kịp tan chảy. Do đó, việc đánh giá chính xác cấu hình phần cứng của thiết bị là yếu tố tiên quyết để đảm bảo quá trình in ấn diễn ra liên tục.
Nếu xưởng của anh/chị đang sở hữu các dòng máy tiêu chuẩn dạng Bowden, việc cố gắng in nhựa mềm sẽ gây mất thời gian và lãng phí vật liệu. Tại hệ thống của chúng tôi, tôi luôn khuyến nghị khách hàng kiểm tra kỹ cấu trúc bộ phận nạp đùn, hoặc lựa chọn các dòng máy in hiện đại có động cơ đặt ngay trên đầu phun để triệt tiêu hoàn toàn độ rơ của vật liệu đàn hồi. Khi phần cứng đã đạt chuẩn, việc phối hợp cùng các dòng vật liệu chất lượng cao như nhựa in 3d resin jamghe flexible sẽ mang lại hiệu suất gia công hoàn hảo cho mọi chi tiết phức tạp.
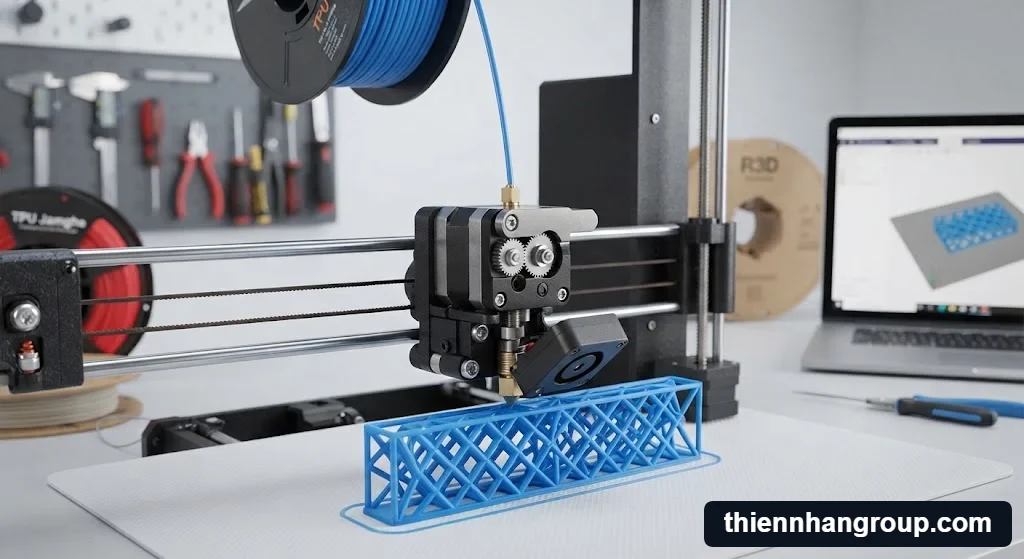
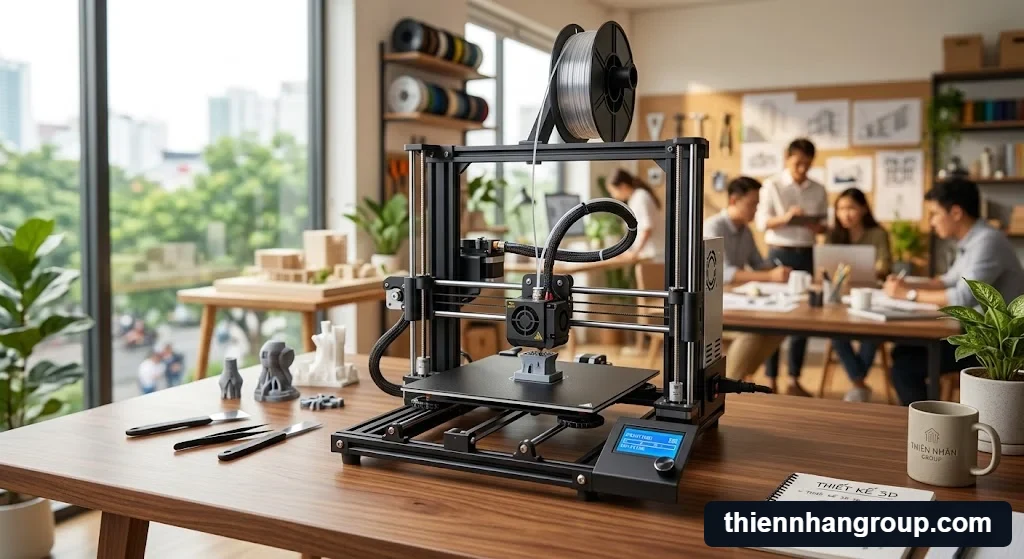
Cấu hình phần cứng tối ưu cho máy in 3d có in được đồ mềm không hiệu quả
Bí quyết cài đặt phần mềm Slicer để in nhựa mềm không bị kẹt
Cài đặt phần mềm Slicer chuẩn xác cho nhựa TPU đòi hỏi người dùng phải giảm tốc độ in xuống 30 mm/s và tắt hoàn toàn lực rút nhựa (Retraction).
Ngay cả khi anh/chị đã trang bị máy in có đầu đùn trực tiếp, nếu thông số trên phần mềm cắt lớp (như Cura hay PrusaSlicer) không được tối ưu hóa, bản in vẫn rất dễ gặp lỗi kéo sợi tơ nhện hoặc tắc nghẽn đầu phun. Tính chất đàn hồi của vật liệu mềm khiến nó không chịu được lực giật lùi đột ngột như nhựa cứng PLA thông thường.
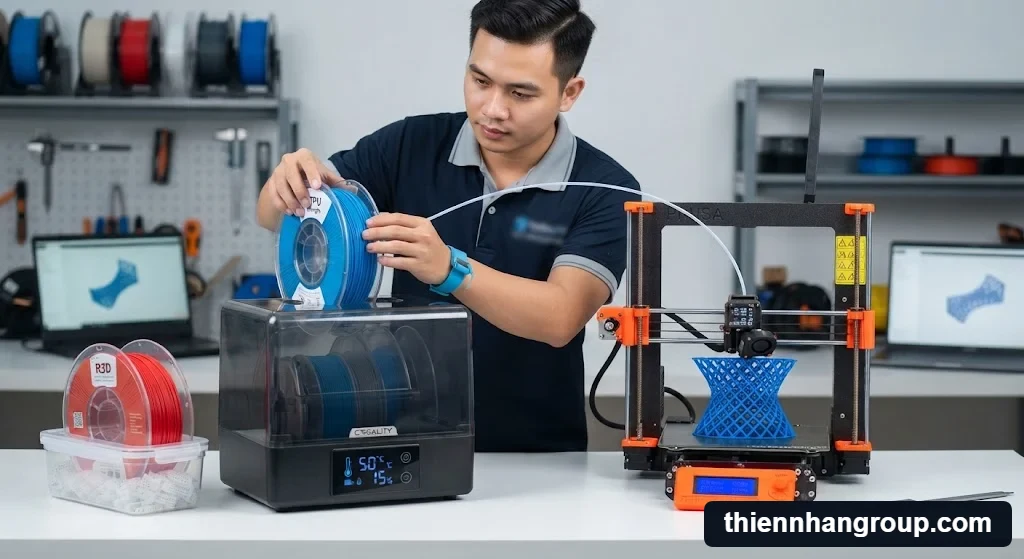
Quy trình bảo quản chống ẩm cuộn nhựa cho máy in 3d có in được đồ mềm không
Mẹo kỹ thuật thực chiến từ chuyên gia
Khi thiết lập cấu hình trên phần mềm cắt lớp cho các sản phẩm đòi hỏi độ kín khít cao như gioăng đệm, anh/chị nên duy trì nhiệt độ đầu phun ổn định trong khoảng 210°C đến 230°C và bàn nhiệt đạt 50°C. Việc hạ thấp tốc độ di chuyển của đầu phun — nghĩa là vận hành chậm rãi nhưng chắc chắn — sẽ giúp dòng nhựa dẻo kịp thời gian điền đầy các rãnh biên dạng mà không bị phình cục áp suất.
Quy trình sấy và bảo quản cuộn nhựa TPU chống ẩm trong khí hậu Việt Nam
Quy trình sấy chống ẩm cuộn nhựa TPU yêu cầu đưa vật liệu vào máy sấy chuyên dụng ở nhiệt độ 50°C đến 55°C trong khoảng 4 đến 6 tiếng trước khi đưa vào máy in.
Đặc trưng khí hậu nhiệt đới gió mùa và nồm ẩm tại nước ta là kẻ thù số một của các dòng vật liệu in 3D, đặc biệt là nhựa dẻo. Sợi nhựa TPU có tính chất hút ẩm rất mạnh từ môi trường không khí. Khi cuộn nhựa đã bị ngậm ẩm, hơi nước bên trong sẽ sôi lên và bốc hơi đột ngột tại buồng nung 220°C của đầu phun — nghĩa là bản in xuất hiện những tiếng nổ lụp bụp, bề mặt bị sủi bọt khí li ti, cấu trúc sản phẩm trở nên xốp giòn và dễ dàng bị bẻ gãy.
Để khắc phục triệt để hiện tượng này, các xưởng sản xuất chuyên nghiệp không thể chỉ bảo quản bằng túi hút ẩm thông thường mà phải sử dụng hộp sấy hoặc máy sấy sợi nhựa chuyên dụng hoạt động liên tục. Bên cạnh đó, việc kết hợp sử dụng các dòng vật liệu tiêu chuẩn có độ ổn định cao như nhựa in 3d resin jamghe eco standard cho các công đoạn thử nghiệm sơ bộ sẽ giúp anh/chị tối ưu hóa đáng kể chi phí vận hành vật tư phụ trợ.
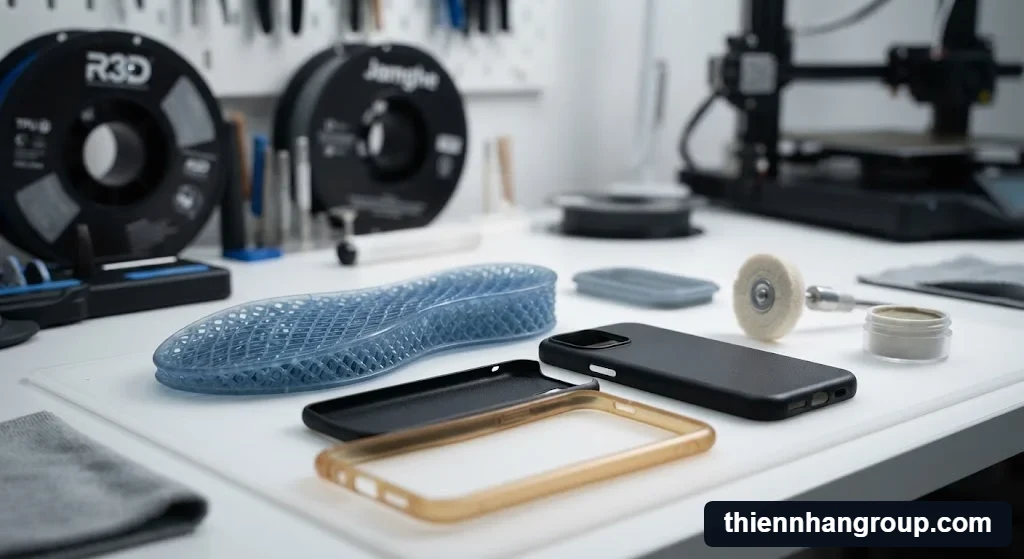
Chi tiết kỹ thuật hậu kỳ bề mặt sản phẩm của máy in 3d có in được đồ mềm không
Mẹo xử lý hậu kỳ bề mặt chi tiết in dẻo không cần chà nhám
Xử lý hậu kỳ sản phẩm in nhựa mềm đòi hỏi kỹ thuật gia công đặc biệt vì bề mặt vật liệu TPU không thể mài mòn bằng giấy nhám thông thường.
Một trong những thách thức lớn nhất khi chế tạo các mẫu prototype bằng vật liệu đàn hồi là bề mặt sản phẩm thường xuất hiện các đường vân lớp in (layer lines) nhưng lại rất khó chà nhám. Do tính chất mềm dẻo và độ dai cơ học cao, khi dùng giấy nhám chà xát, bề mặt nhựa sẽ bị xù lông, xé rách hoặc nham nhở thay vì láng mịn như nhựa cứng PLA. Trong quá trình tư vấn thực tế cho các kỹ sư R&D, tôi thường hướng dẫn áp dụng phương pháp khò nhiệt nhanh bằng máy khò chuyên dụng ở khoảng cách an toàn, hoặc sử dụng dung dịch phủ bóng chuyên biệt để lấp đầy các rãnh vi mô giữa các lớp in — nghĩa là bề mặt chi tiết sẽ tự động co ngót nhẹ, tạo độ bóng láng hoàn hảo mà vẫn bảo toàn nguyên vẹn tính chất cơ học bên trong.
Kinh nghiệm hoàn thiện bề mặt chi tiết dẻo
Đối với các dòng mô hình yêu cầu độ chính xác cao, việc kết hợp sử dụng vật liệu chuyên dụng như nhựa in 3d resin jamghe dental castable trong các dự án đúc mẫu hoặc chế tạo khuôn mẫu sẽ giúp giảm thiểu tối đa công đoạn hậu kỳ, mang lại chất lượng thẩm mỹ vượt trội ngay khi vừa bóc khỏi bàn in.
Tư vấn giải pháp thiết bị và vật liệu TPU tối ưu tại Thiên Nhân Group
Đầu tư hệ thống in 3D đồ mềm hiệu quả cần sự đồng bộ hoàn hảo giữa dòng máy đầu đùn trực tiếp, cuộn nhựa chất lượng cao và thiết bị sấy bảo quản chuyên dụng.
Nhằm giải quyết triệt để mọi khó khăn từ khâu cài đặt thông số, chống ẩm vật liệu đến tối ưu hóa chi phí sản xuất linh kiện dẻo, đội ngũ chuyên gia tại Thiên Nhân Group luôn sẵn sàng đồng hành cùng các xưởng dịch vụ và kỹ sư cơ khí. Mọi cấu hình thiết bị đều được kiểm định khắt khe trước khi chuyển giao, đảm bảo mang lại hiệu suất vận hành bền bỉ và tiết kiệm tối đa nguyên liệu tiêu hao cho từng dự án thực tế.
Nhận tư vấn giải pháp in 3D chuyên sâu
Anh/Chị đang gặp khó khăn khi in nhựa dẻo hay cần báo giá trọn gói thiết bị và vật liệu chính hãng? Hãy kết nối ngay với chúng tôi để nhận phương án kỹ thuật tối ưu nhất.
Câu hỏi thường gặp về kỹ thuật in 3D đồ mềm và nhựa dẻo
Máy in 3D giá rẻ dùng hệ thống Bowden có in được nhựa TPU không?
Máy Bowden vẫn có thể in được nhựa TPU nhưng đòi hỏi tốc độ in rất chậm dưới 20 mm/s và khoảng cách ống dẫn ngắn để tránh kẹt sợi. Tại Thiên Nhân Group, chúng tôi khuyến nghị nâng cấp lên đầu đùn trực tiếp Direct Drive để đảm bảo quá trình đùn nhựa diễn ra ổn định nhất.
Tại sao khi in nhựa mềm lại hay bị hiện tượng kéo sợi tơ nhện stringing?
Do tính chất đàn hồi cao của nhựa dẻo, khi đầu phun di chuyển qua khoảng trống, áp suất tồn dư khiến nhựa vẫn tiếp tục rỉ ra. Khắc phục bằng cách tắt hoặc giảm lực rút nhựa Retraction về gần như bằng 0 và duy trì nhiệt độ đầu phun ở mức tối ưu từ 210°C đến 230°C.
Cuộn nhựa TPU để lâu bị ngậm ẩm in ra có tiếng nổ lụp bụp phải làm sao?
Nhựa TPU rất dễ hút ẩm từ không khí ẩm đặc trưng tại Việt Nam, gây ra hiện tượng sủi bọt khí khi gặp nhiệt độ cao. Khi bản in xuất hiện bọt sọc, bạn cần đưa cuộn nhựa vào máy sấy chuyên dụng ở nhiệt độ 50°C đến 55°C trong khoảng 4 đến 6 tiếng trước khi đưa lên máy in.
Sản phẩm in bằng nhựa mềm sau một thời gian để ngoài trời có bị lão hóa không?
Nhựa TPU chất lượng cao sở hữu độ bền cơ học và khả năng kháng thời tiết rất tốt, ít bị biến dạng cấu trúc. Tuy nhiên, nếu tiếp xúc liên tục với ánh nắng gắt chứa tia UV trong thời gian dài, bề mặt sản phẩm có thể bị ngả màu nhẹ nhưng vẫn bảo toàn tuyệt đối độ đàn hồi cơ bản.
Có cần dùng keo dán bàn in đặc biệt nào khi in nhựa TPU không?
Nhựa TPU có lực bám dính rất mạnh trên các bề mặt bàn nhiệt PEI nóng. Để tránh tình trạng nhựa bám quá chặt làm bong tróc hoặc hỏng hóc tấm bề mặt khi gỡ sản phẩm, bạn nên quét một lớp keo dán khô mỏng làm lớp đệm cách ly bảo vệ bàn in.
Định mức tiêu hao nguyên liệu khi in đồ mềm được tính toán như thế nào?
Khi in đồ mềm để giữ nguyên tính đàn hồi, các mô hình thường được thiết kế cấu trúc rỗng bên trong với các dạng lưới Infill tiêu chuẩn. Định mức tiêu hao nguyên liệu sẽ phụ thuộc trực tiếp vào tỷ lệ đặc ruột này, thông thường dao động từ 20% đến 40% so với trọng lượng đặc hoàn toàn.
Đồng hành cùng giải pháp in 3D chuyên nghiệp
Nếu anh/chị đang tìm kiếm các dòng máy in chính hãng, vật liệu TPU chuẩn kỹ thuật hay cần tư vấn giải pháp tối ưu cho xưởng sản xuất của mình, tôi luôn sẵn sàng hỗ trợ chi tiết.
Mọi thông tin chi tiết, yêu cầu khảo sát hoặc đặt hàng sản phẩm, xin vui lòng liên hệ trực tiếp với chúng tôi qua hệ thống phân phối chính thức.
Tôi là Lê Minh Thuận, tốt nghiệp Kỹ Sư Ngành Công nghệ vật liệu tại Đại Học Bách Khoa TP. Hồ Chí Minh, tôi đã có nhiều năm tìm hiểu sâu về máy in 3D, vật liệu in 3D và các giải pháp ứng dụng công nghệ này trong thực tế. Hiện nay với vai trò Giám đốc Kỹ thuật tại Thiện Nhân Group, tôi mong muốn chia sẻ những kiến thức và kinh nghiệm mình đã tích lũy được một cách đơn giản, dễ hiểu và thực tế nhất. Tôi sẽ cung cấp những thông tin hữu ích về cách chọn máy, chọn vật liệu, sử dụng và ứng dụng máy in 3D, để mỗi người có thể tìm được giải pháp phù hợp với nhu cầu của mình.